
















 020-34563445
称重触摸屏系统采用触摸屏为人机界面,称量仪表、温控仪表以及加水控制和淀粉输送控制装置等结合而组成。该系统还配备了一些泵、切断阀、液位和料位传感器。通过屏幕监视加料过程中的偏差,并自动根据配方的比例修正后面的加料比例,以保证配方的准确性;可以与用户的生产管理系统实现数据通讯,通过参数设定,自动根据待生产的定单情况来确定控制量,程序即可自动修改配方,可满足配料生产线的工艺要求。上料系统适用于无连续配料要求的现场,可按批次进行配料,批间允许存在一定的时间间隔,反应釜称重上料前后两批时间间隔3~5min,每批料由多种物料组成,物料所占比率根据工艺要求在一段时间内相对固定,对单料的组成比例要求并不严格,只要在较多批中物料组成比例能达到工艺要求即可。
自动投料系统由于物料计量、输送、加入等环节在时间上可以重叠,在控制流程上可以采用并行方式,以节省上料时间,提高上料速度。各种物料分别储放在不同料仓,料仓给料一般采用电振给料、螺旋给料或门式给料等形式。采用计量仓并配装有压式或称重模块进行力电转换,信号经过二次仪表放大处理后接入PLC或DCS等来完成计量。在一些对时间要求宽的应用场合,可以采用一个计量小车进行统一计量,计量小车沿轨道运行,依次定位到各料仓下按比例进行物料配加,各种物料的配加量采用减差法计算。亦有采用单一固定计量仓方式的,各料仓以环状分布在一个计量仓周围,各物料的计量亦采用减差法,物料自溜槽或输送机依次按比例配加到计量仓。配料计量后的物料经过集合后,一般形成层状或段状分布,经输送设备(如螺旋或小车)输送到受料口,进入下一工序,即完成一批料的配加。
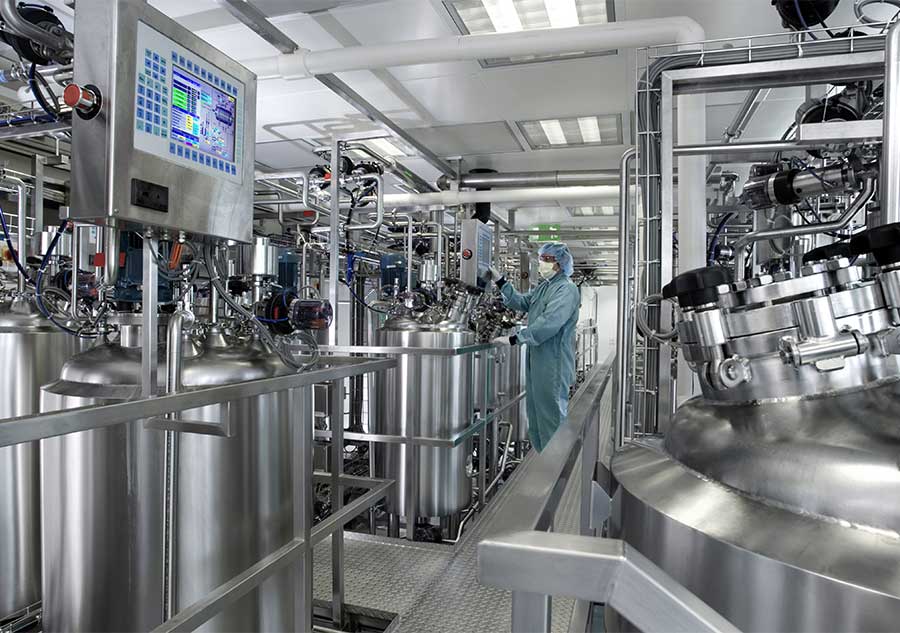
称重反应罐通过管路连接原料罐,管路上分别安装有原料输送泵,且原料输送泵连接至称重控制器,称重控制器可以通过发出控制信号至原料输送泵,用以控制原料输送泵的开启或关闭。反应罐体底部包覆有罐体加热装置,罐体加热装置连接有温控器,温控器连接称重控制器,罐体加热装置包括密封包覆在罐体外周的加热层,加热层与罐体之间填充有导热油,加热层与罐体之间设有电加热棒,电加热棒电连接温控器,当然罐体加热装置也可以设置为热水加热等方式。温控器可以根据不同原料混合时需要的温度不同,进行调整控制,罐体还连接有高压输气管,且高压输气管的端口设置于罐体的底部,高压输气管连接有高压气源,高压气体通入罐体后,可以使罐体内的原料不停“沸腾”,从而使各原料都混合均匀。可以在高压输气管上安装流量调节阀,用于调节高压气体的流量,从而控制罐体内原料的混合速度。







