
















 020-34563445
集散自动投料系统在实时趋势的基础上,实现了对所有测量点的历史记录。一旦需要追溯以往数据信息,打开历史趋势页面,在下方空白处单击鼠标右键,在弹出的对话框中则可选择用户所需要的任意一条曲线。通过历史趋势页面上的“设置参数”按钮,按用户指定时间段进行曲线显示。同时运行过程中所发生的事件均可实时显示,并在历史报警页面中进行查询,查询内容包括:时间、报警发生的日期、时间、报警界限值、报警恢复时间、操作用户、报警变量名称等内容。自动喂料系统是在进料设备把各种不同的原料放入各自的料斗后,按照配方给定的比例下料进入称斗,并进行称重,然后再送入混合料机进行一定时间搅拌,均匀地混合成成品。事先把各种固定的配方输入计算机中,由计算机按照配方的比例来控制下料、称重和混合,并实时检测称重模块的信号,作出判断,向配料各执行机构发出命令,从而实现配料自动化。整个生产系统配有手动控制辅助机构,可以按照自动或手动工作方式控制运行。
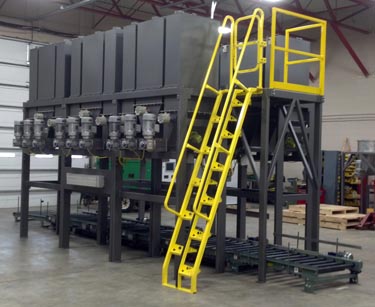
自动配料系统中共有反应釜称重控制中配料配重即称量模块和称重仪表,每个反应釜称重都是3或4个计量模块组成,每组称重模块并联或串联由4或6跟信号线接入称重模块信号线接线盒,再接入TR200H称重显示器,称重传感器信号是2MV/V,灵敏度高低信号传输,须经过称重终端识别转换为模拟信号,送入PLC的模拟量信号采集模块。称重料斗机采用地磅,地磅上设有料斗称,料斗称的底端位于地磅框架内,料斗称的顶端开设有进料口,料斗称的底端同轴转动连接有转动板,转动板上开设有出料口,料斗称的底部固连有称重模块,称重模块上设有称重传感器,称重模块上转动连接有纵向两端贯通的集料斗,集料斗的底端滑动配合于称重模块上,集料斗的底端高于称重传感器的顶端,集料斗的顶端与出料口交错设置,料斗称上设有用于驱动集料斗转动的驱动机构,料斗称上还设有用于驱动转动板沿料斗称的轴线转动的转动机构,料斗称上设有隔板,隔板的顶面与料斗称转动连接,隔板的底面与集料斗转动连接,隔板上开设有与集料斗正对的导料口,料斗称上设有控制箱,称重传感器、驱动机构以及转动机构(均与控制箱连接。料斗秤采用转动电机以及转动体,转动电机同轴固连于料斗称的底部,转动电机的输出端与转动体固连,转动体与集料斗固定连接,转动电机的输出端的底端转动连接于称重模块上,转动电机与控制箱连接。称重料斗机集料斗的内侧底部设有呈环形结构的推料刀,推料刀上刀刃的底端与称重传感器的顶面滑动连接。整个上料系统只需称重模块、接线盒、称重控制仪表、接线柜、PLC、模拟量输入模块、通信模块、触摸屏同步控制,主要硬件由两台计算机、高性能的微电脑控制器、人机界面、高速高精度的称重单元和国际著名低压电器组成,结合自主研发的专业控制软件实现化工液体生产的自动化控制,计量精度高,制造成本低。









