 020-34563445
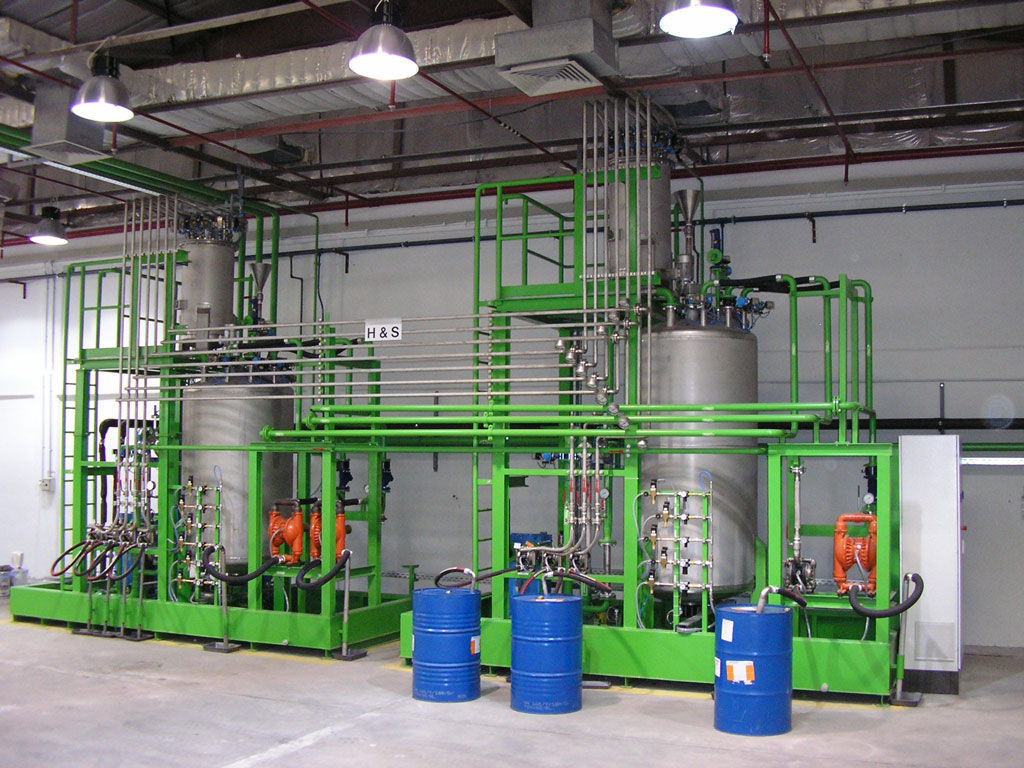
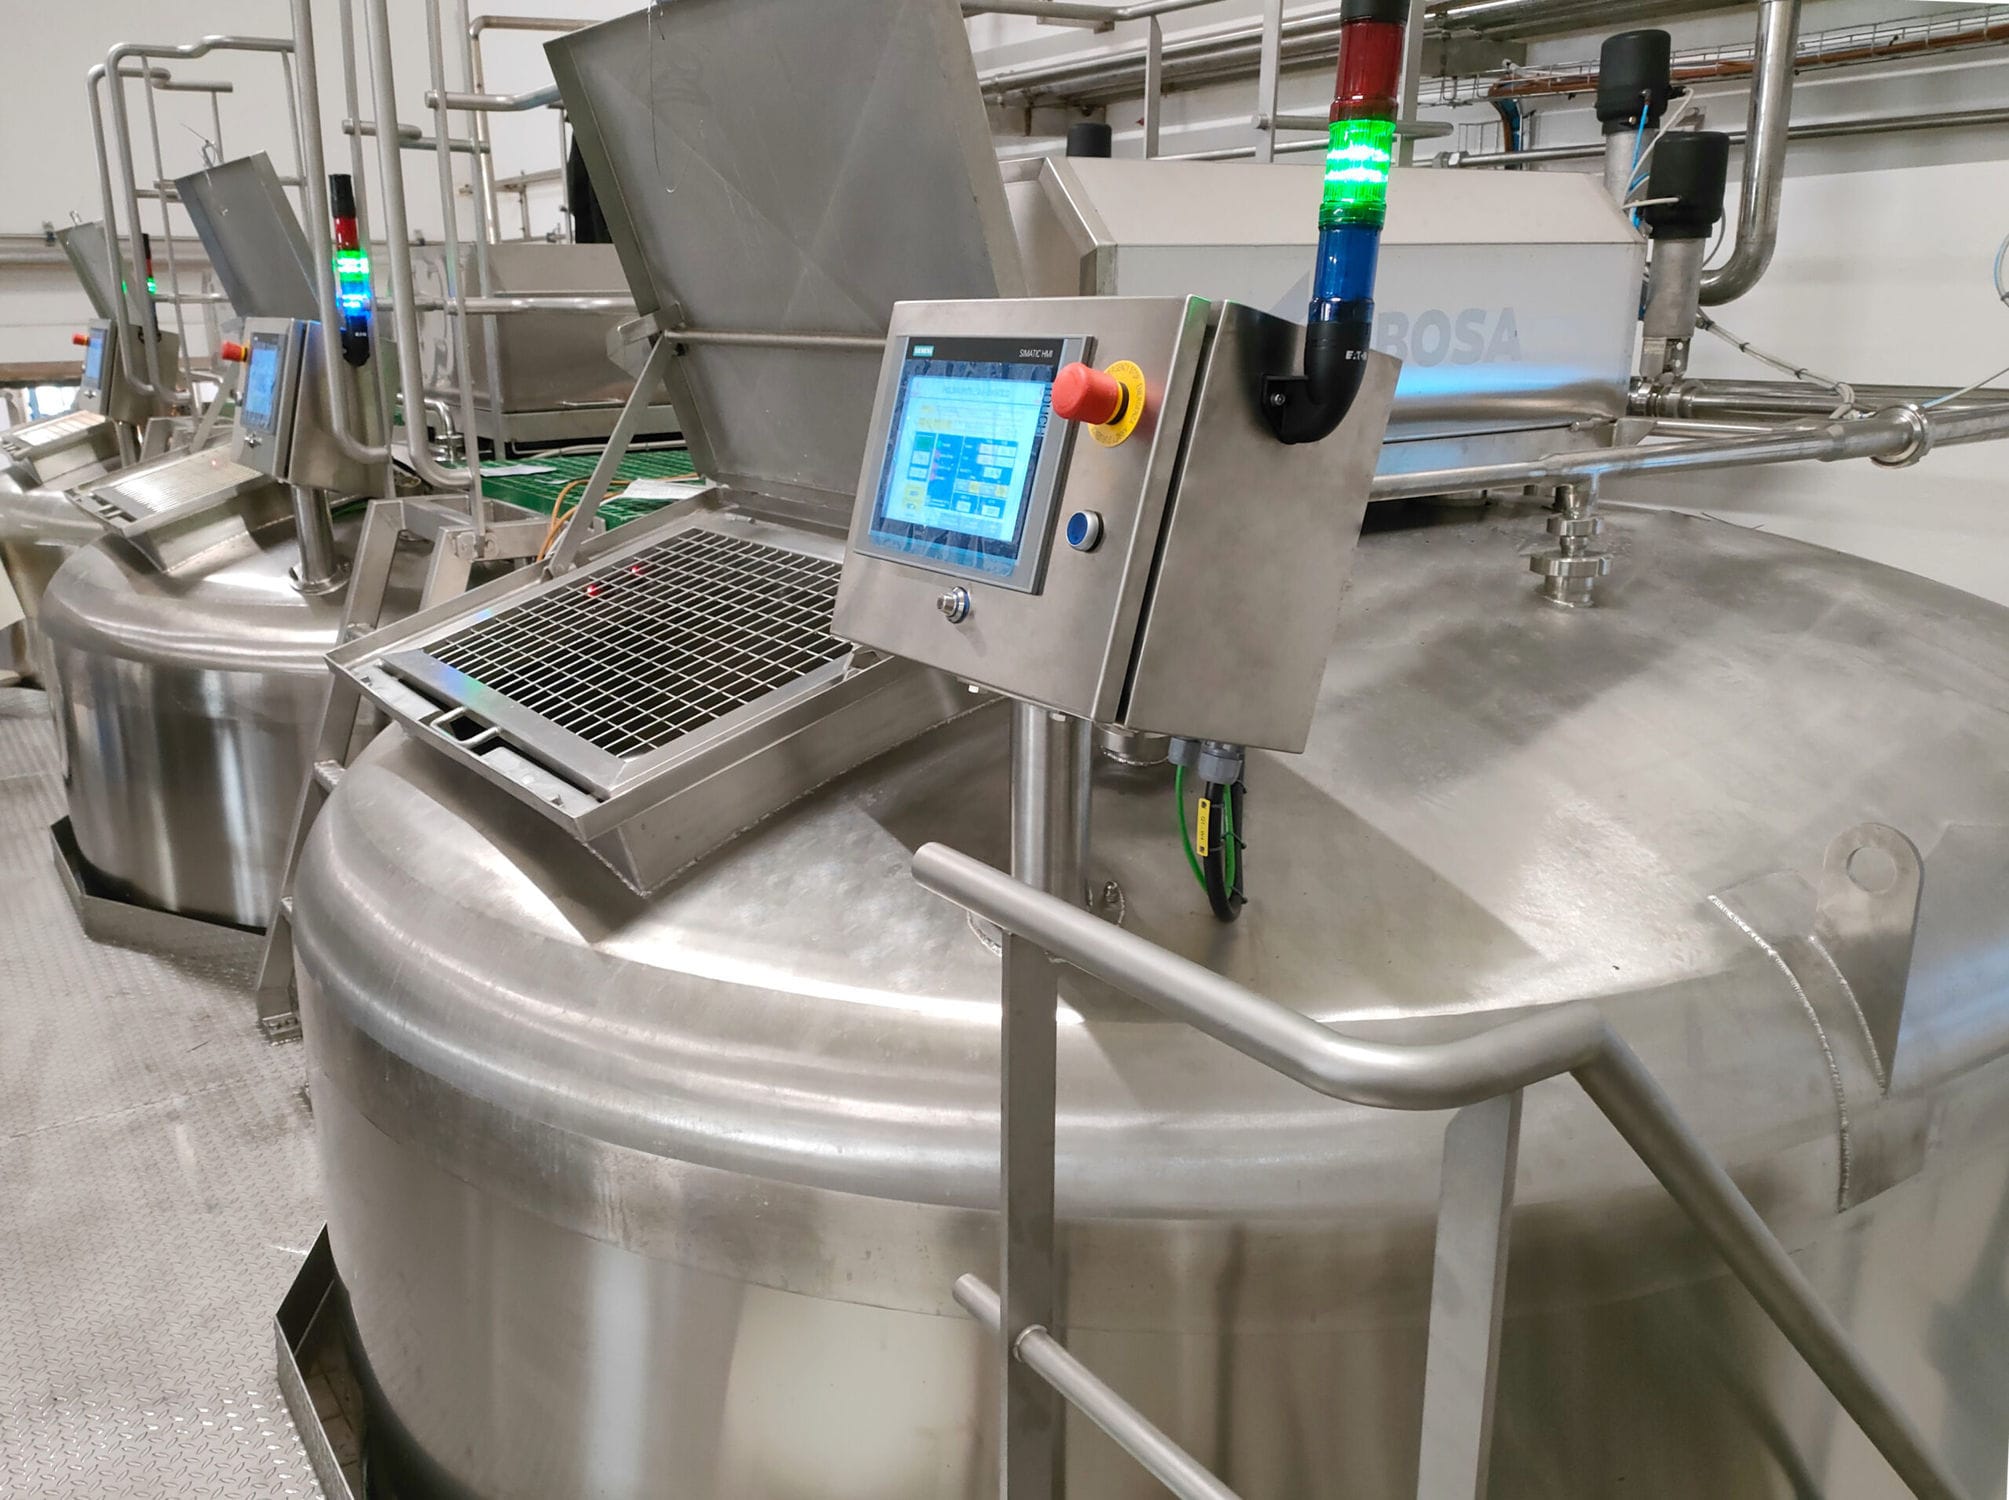
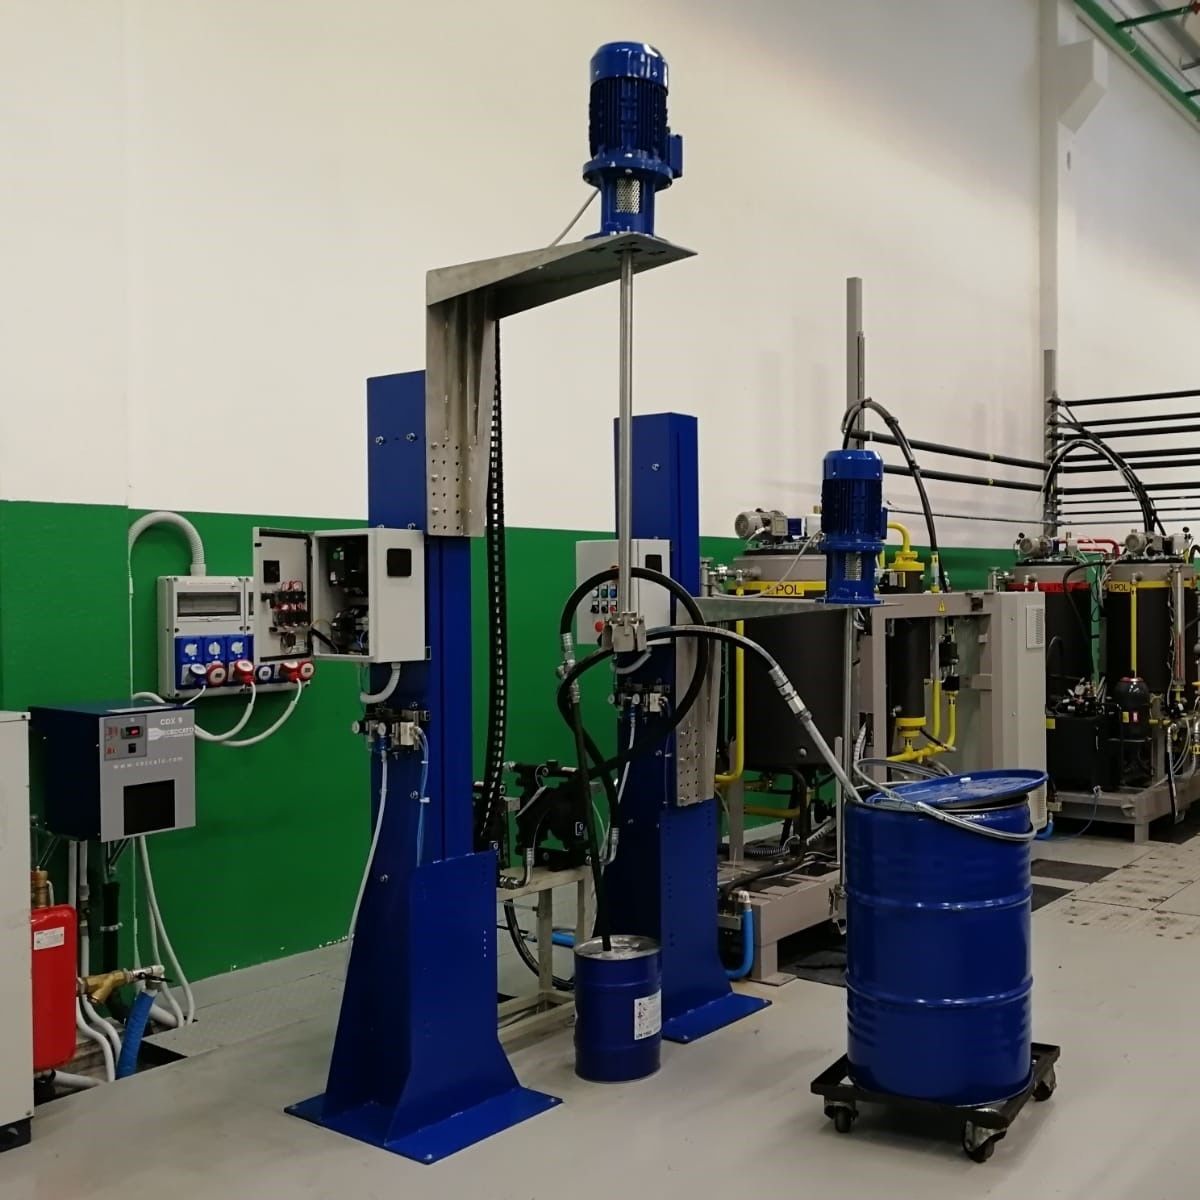
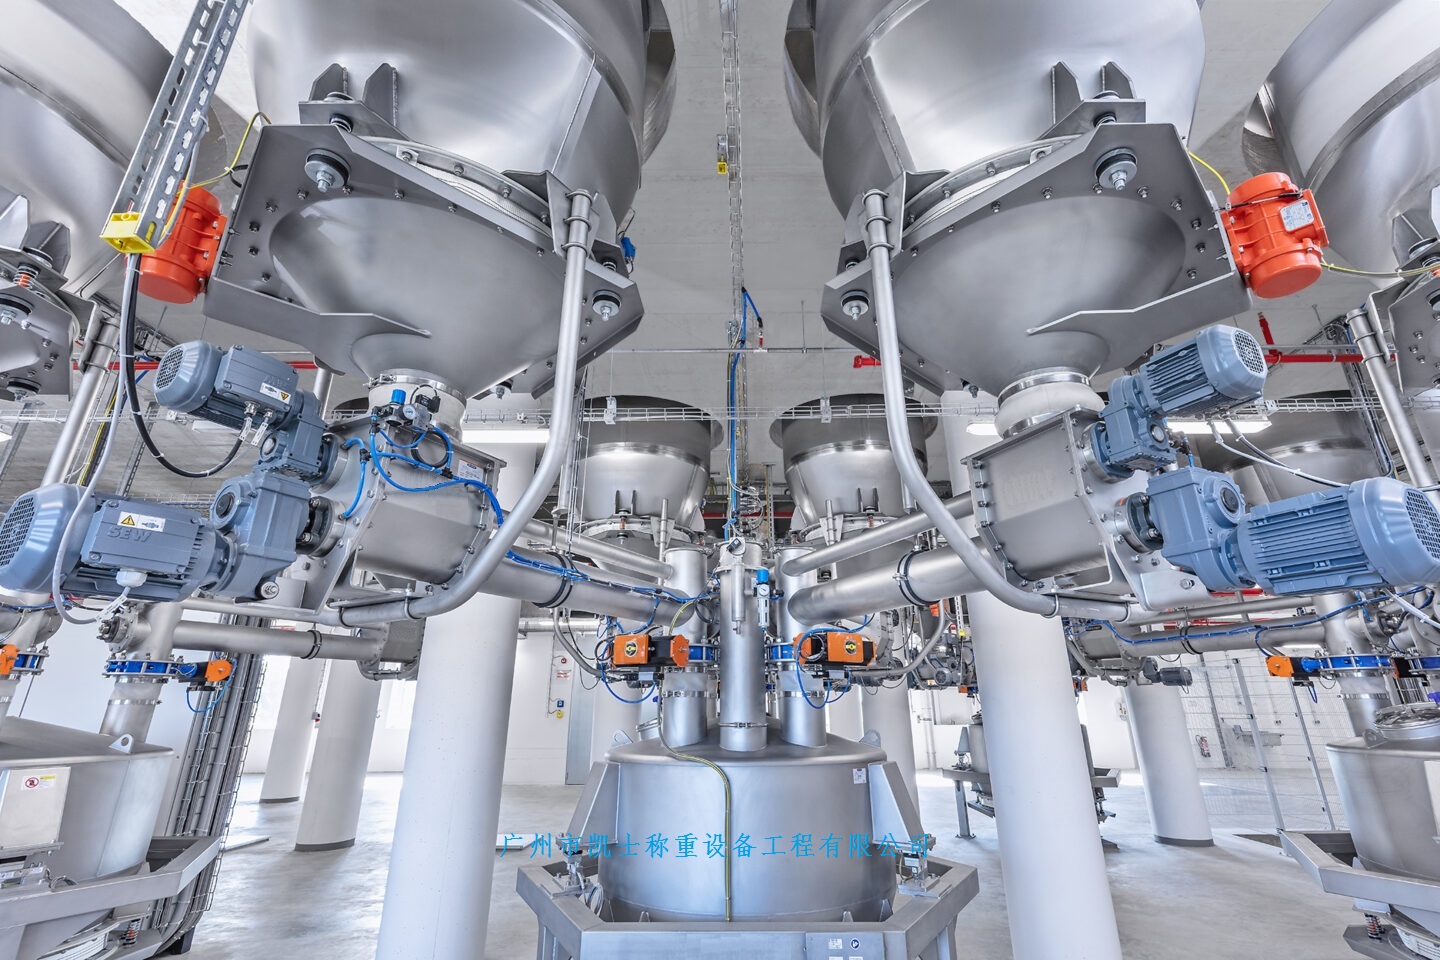
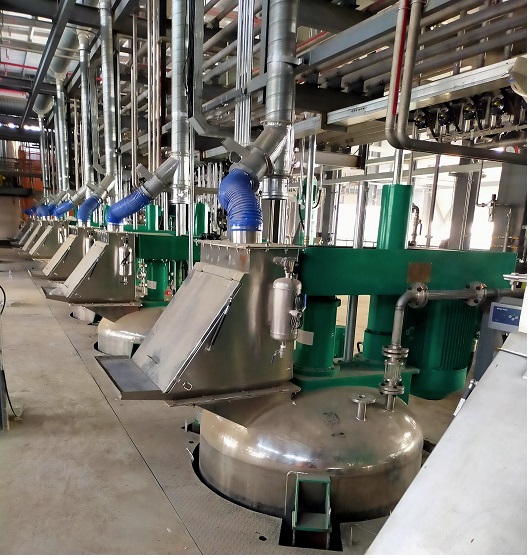
料斗地磅通过对容器的结构设计与参数配置,实现工艺的加热、蒸发、冷却及低高速的混配功能。料仓由框架电子地磅、釜体、釜盖、夹套、搅拌器、传动装置、轴封装置、支承等组成。搅拌装置在高径比较大时,可用多层搅拌桨叶,也可根据用户的要求任意选配。反应罐壁外设置夹套,通过外循环进行换热。料罐支承座有支承式或耳式支座等,料斗下面的自动加料装置有电子地磅,料仓的下方设有出料器;加料装置还包括温度测量装置,温度测量装置用于测量称重反应釜内的温度,出料控制装置用于将温度测量装置测定的温度与设定温度进行比较,并根据比较结果控制出料器的运行。根据配料釜内的反应温度进行实时跟踪加料,计量准确,其中物料的落差初始值是根据在计量的过程中实际测量值,逐次逼近目标值,使误差越来越小。在配料系统启动后,系统PLC自动控制顺序开启各原料气动阀及称重上料阀,同时启动上料电机,加料结束自动关闭上料阀门及电机,开启卸料阀及搅拌电机,原料开始卸料,料罐开始搅拌,反应釜搅拌结束,系统开启料釜卸料阀门和卸料电机,把成品料输送到成品罐,本次配料结束。
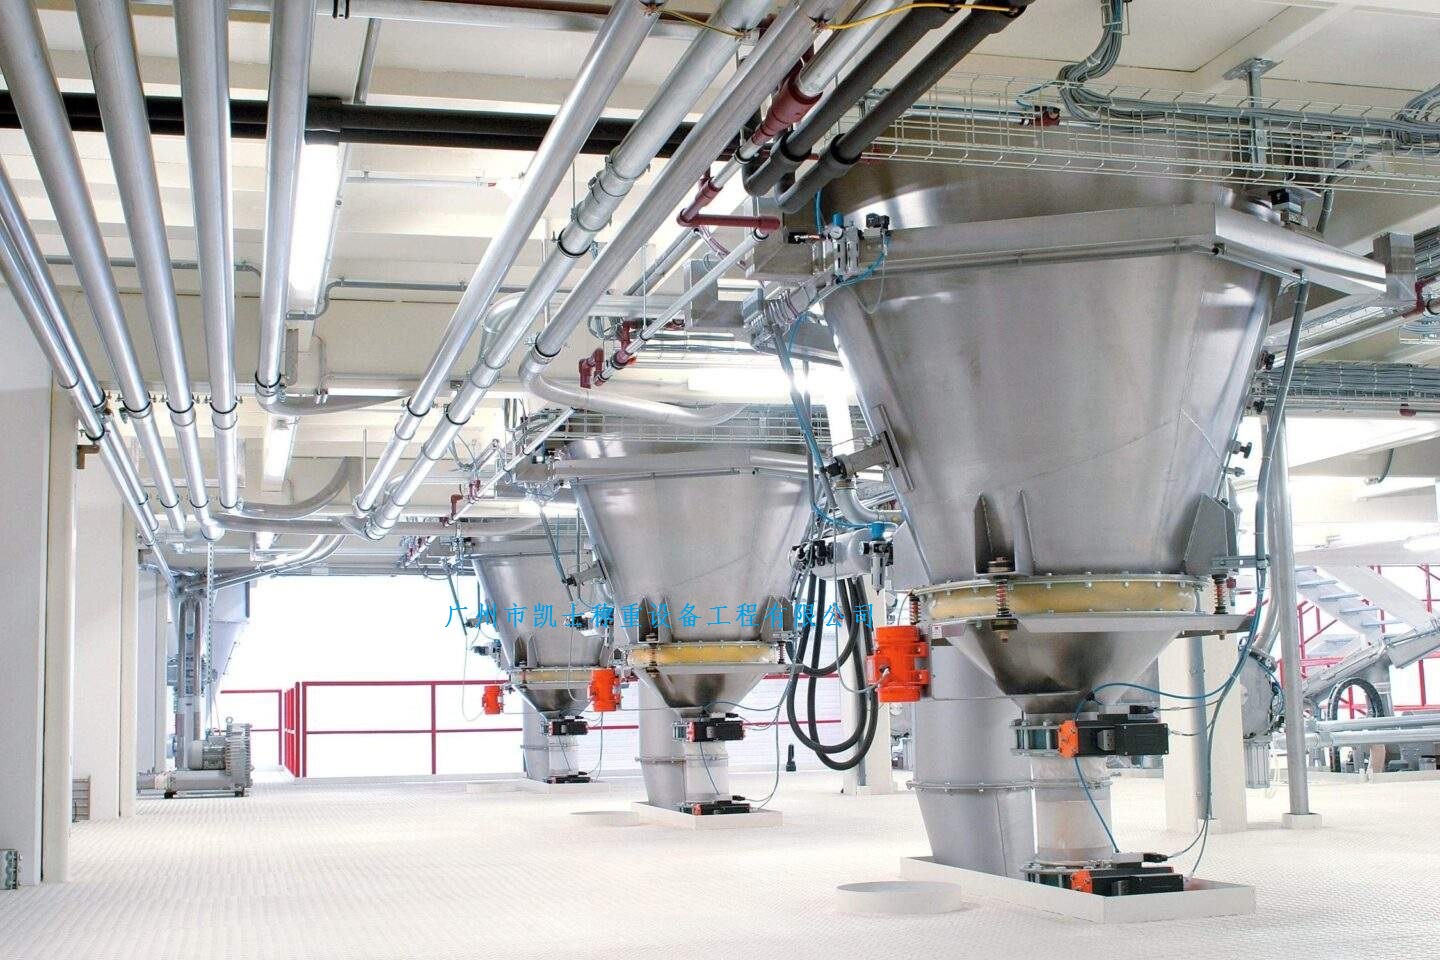
料斗秤地磅安装在钢支架上,上与螺旋输送机搭接,下与混合设备相连,配料完成后下料至混合设备进入下一工序,实现粉料制块生产过程中进行连续配料,保证生产的连贯性。工作过程中,在人机操作界面上启动“自动配料”按钮,螺旋输送机开始工作配料,达到设定计量值时停止,然后打开插板阀放料(插板阀到一定开度后限位开关工作停止打开)下完料自动关闭插板阀,插板阀关到位,螺旋输送机将自动启动接着配料,到设定量停止,然后到开阀放料至混合设备,循环进行来完成配料工序。
电子地磅在料斗秤外仓壁加装可调式振动器,构成新的散料秤,机械部分包括地磅、托辊、落料斗、基架和螺旋机等,螺旋驱动提供配料秤动力,测速直连在驱动螺旋机轴端,保证测速可靠正确,地磅是配料秤的核心,秤架和称量托辊承受螺旋机上物料的载荷,传给安装在称架上的称量传感器。地磅作为重力传递,采用高精度电阻应变式传感器,传感器受力后,将力信号转变为电信号,各路信号再由接线盒转为一路信号,最终传给称重仪表。测速传感器采用光电编码器,当编码器的小轴旋转时,编码器产生脉冲信号,螺旋速度信号就转为脉冲频率最终传输到控制室仪表中。称重仪表采用专用于定量计量且多功能于一体的称重控制器,可接受与螺旋机上通过物料质量成比例的模拟信号和与螺旋速度成比例的脉冲信号,转换成流量信号与设定值比较,输出控制信号。
整个配料系统由料仓、混合机、称重模块、旋给料,放料闸门等装置及控制系统构成。当需进行配料混合时,由上位机根据用产所选配方向PLC发送加料信号,按物料所处料仓位置,PLC依次将相应加料螺杆电机通过继电装置挂接/切断到变频器输出线完成物料的快加料过程,其中杆的快慢输送功能是通过软件逻辑组合设计将PLC的三路开关量输出偕号传给变频器段速选择端子近行实现的,加最后…种物料结束井延时混合预定一段时间后自动打开底阀进行放料。
称重配料机主要包括两大部分,一部分原料仓及对应的料斗,配料传送螺旋和混料机组成的机械部分;另一部分是PLC控制器,电子地磅和变频器等设备组成的控制部分,采用PLC对配料系统进行控制时,首先将原料含量输人到计算机中,通过计算机计算出相应的配料比例,将计算机提供的配料比例输人到系统中,接着由PLC控制相关设备将原料按比例进行混合得到生料。在混合生料过程中,采用电子地磅对原料的混合比例进行监控,如果额定误差值在允许范围内,则PC处理器根据配料的累积重量同时调用相关子程序对出现的误差进行修正,使得原料混合比例尽量接近配料比。最后,在一定的环境条件下将配好的生料在混料机中进行混合,将得到的混合成品装入到生料大库中备用。
在确定生料的配料比后,将相应的配料比例输人计算机中,按下启动开关配料称开始工作。首先对料斗的皮重使用地磅进行称重,将相应的重量存人到PLC中。同时,PLC检测原料仓和料斗是否处于闭合状态,如果处于闭合状态则PLO启动配料螺旋,同时发出相应的信号打开原料仓底部的阀门往配料螺旋上下料。配料螺旋将料送入料斗秤(每个料斗秤内装有称重模块),地磅秤连续检测料斗秤的质量并连续显示质量值。当质量值达到该料斗秤的设定值时,电子秤给PLC发信号,PLC输出信号关闭原料仓阀门和配料螺旋电机,停止给料。
由于原料的颗粒比较大,漏斗中有时会出现蓬料或粘料的现象,使得料斗中的料无法完全放干净,影响了称重的精度。为了保证称重的精度可以采用电子称加皮重的功能消除称重的误差。要消除称重误差,首先要选择加皮重功能,同时读取计算机中原料的重量,将理论重量和皮重相加得到地磅新的设定值,从而消除料斗中原料的粘料问题,保证称重的精度。另外,由于每次都会出现粘料的问题,所以料斗中的原料会越积越多。当电子地磅新的设定值大于料斗所盛原料最大重量时,电子秤给PIC发出信号,使PLC发出警告信号,同时停止相关设备的工作,等待相关工作人员清理料斗中的粘料。另外由于PLC程序的执行方式为循环扫描,因此为了保证控制的称重精度和可靠性,一般在一个工作周期内只打开一次底门。