首页
关于我们
产品中心
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
解决方案
技术中心
中文
中文
English
PRODUCTS
产品中心
首页
·
配料系统
灌装系统
称重模块
称重系统
上料机
投料机
灌装机
分选机
电子秤
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
计量模块
称量模块
称重传感器
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
喂料机
混料机
混合机
上料系统
配料机
料斗秤
皮带秤
配料秤
投料系统
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
涂料填充系统
涂料填充系统经计算机或专用的图像处理模块进行数字处理,根据图像的像素分布、亮度和颜色等信息,进行尺寸、形状、颜色等的识别。通过称重模块计量的函数关系将转换后的液体的重量传输到计量灌装主机,并将此数据与主机快速收集、实时处理以及配方中相应组件的设置进行比较。
称重混合反应锅系统
称重混合反应锅系统通过电气控制管理和可视化人机软件组态,实现动态称重和配料控制的成套自动化设备。采用人机组态,根据工艺要求,通过监控系统和PLC程序对加载到称重料斗的物料进行重量、流量控制,从而实现精确计量和配料。具备稳定性强、性价比高,可为各种工业现场的生产控制、管理提供准确的计量数据和控制手段。
称重搅拌系统
称重搅拌系统采用西门子系列PLC、断路器、继电器、变频器、端子组成,可完成设备自动化和过程自动化控制。同时组态控制即对数据进行采集,采用高端组态软件作为上位机,通过上位机发出指令,对自动化设备及过程进行管理。以标准的工业计算机软、硬件平台为集成载体取代传统系统,具有适应性强、开放性好的特点。
无线称重货叉
无线称重货叉在电动叉车设置称重操作台,称重仪表安装在操作台上,安装在2个货叉支撑腿下部的安装称重传感器数据线与数字仪表相连,采用数字称重的弹性体受到来自受力方向的力时(如货物重力),弹性体产生相应的微量变形,通过传力机构传递给数字称重仪表,传感器输出的重力信号经放大、滤波,送A/D转换器转换成数字信号,由微处理器根据力学数学模型计算重量值,在叉车门架在垂直状态下提示称重数据读取,由数字称重LED显示结果,实时数据由称重仪表经无线上传给电脑控制室。
伺服称重模块
伺服称重模块利用力源发生器对标准测力仪和被检测力仪(包括力及称重传感器和称重仪表)同时加载,两者串联受力,承受同一载荷,当力源发生器输出达到标准测力仪的定度值(用高一级力标准机标定)时,所施加的载荷为一标准力值,稳定该力值,记录下被检测力仪的输出,逐级加载和卸载,完成对被检测力仪的检测。
防爆电瓶叉车电子秤
防爆电瓶叉车电子秤是指对成件托盘货物进行装卸、称重、堆垛和短距离运输作业的各种轮式搬运车辆。国际标准化组织ISO/TC110称为电子秤工业车辆。属于物料搬运称重机械。广泛应用于车站、港口、机场、工厂、仓库等国民经济各部门,是机械化装卸、计量、堆垛和短距离运输的高效电子秤称重设备。叉车电子秤是一种用途广泛的起重装卸运输称重机械,广泛用于港口、码头、仓库、货场及工矿企业成件货物的装卸堆垛称重和短途运输。
称重混兑反应锅系统
称重混兑反应锅系统通过内部放大A/D转换变成数字信号并将数字信号经过通信子模块传到CAN总线上去,通过可测得物料的瞬时流量,在系统中接受来自称重模块和电机变频调速的模拟信号,经积算后显示瞬时流量和累计流量,并同时将瞬时流量以4~20mA模拟电流信号送给计算机系统作为输人信号,计算机将该信号与设定值比较运算后输出4~20mA模拟电流信号通过变频器控制给料电机的转速,实现了对物料下料流量的闭环控制。
减量料斗称
减量料斗称由进料输送机、料斗、出料输送机三部分组成,PLC检测出料螺旋状态,当出料螺旋被其他生产设备启动,进料输送机在PLC的驱动下向秤斗喂料,秤斗支撑在称重模块上,称重仪表通过COM口向PLC传送称重数据,当达到预定重量时,PLC停止进料螺旋、待数据稳定后PLC将重量数据加上时间、记录号等信息存入内存单元并与累计量相加得到新的累计量。
称重配比反应罐系统
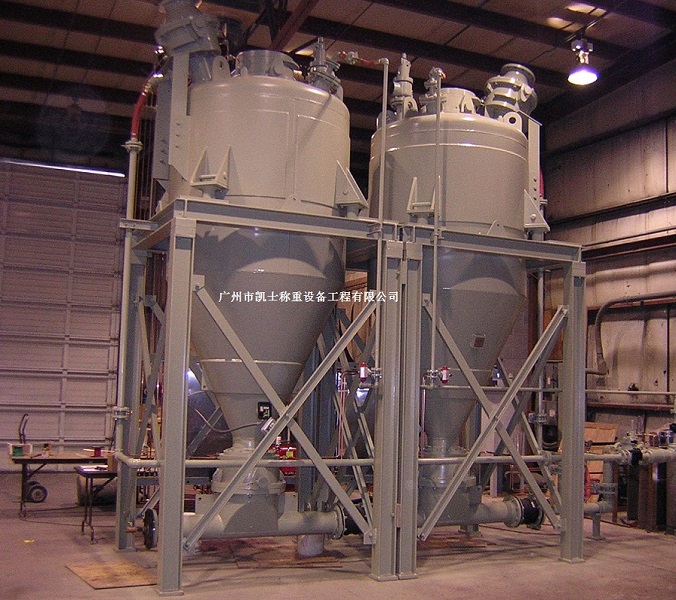
称重配比反应罐系统即将两种或两种以上的物料按一定重量配比自动定量加入到混合配料罐内,经过混合达到预定要求后自动出料的过程。由称重模块及称重仪表产生的代表重量的电信号经信号放大模块后再由PLC与计算机采集,当达到预定重量时,PLC 驱动电机开启计量罐气动阀门,物料进入反应釜,同时启动搅拌电机,搅拌到达规定时间后开启出料口放料,一次配料过程完成。
共1234条
17
18
19
{getSuffix2Page}
涂料填充系统
涂料填充系统经计算机或专用的图像处理模块进行数字处理,根据图像的像素分布、亮度和颜色等信息,进行尺寸、形状、颜色等的识别。通过称重模块计量的函数关系将转换后的液体的重量传输到计量灌装主机,并将此数据与主机快速收集、实时处理以及配方中相应组件的设置进行比较。
称重混合反应锅系统
称重混合反应锅系统通过电气控制管理和可视化人机软件组态,实现动态称重和配料控制的成套自动化设备。采用人机组态,根据工艺要求,通过监控系统和PLC程序对加载到称重料斗的物料进行重量、流量控制,从而实现精确计量和配料。具备稳定性强、性价比高,可为各种工业现场的生产控制、管理提供准确的计量数据和控制手段。
称重搅拌系统
称重搅拌系统采用西门子系列PLC、断路器、继电器、变频器、端子组成,可完成设备自动化和过程自动化控制。同时组态控制即对数据进行采集,采用高端组态软件作为上位机,通过上位机发出指令,对自动化设备及过程进行管理。以标准的工业计算机软、硬件平台为集成载体取代传统系统,具有适应性强、开放性好的特点。
无线称重货叉
无线称重货叉在电动叉车设置称重操作台,称重仪表安装在操作台上,安装在2个货叉支撑腿下部的安装称重传感器数据线与数字仪表相连,采用数字称重的弹性体受到来自受力方向的力时(如货物重力),弹性体产生相应的微量变形,通过传力机构传递给数字称重仪表,传感器输出的重力信号经放大、滤波,送A/D转换器转换成数字信号,由微处理器根据力学数学模型计算重量值,在叉车门架在垂直状态下提示称重数据读取,由数字称重LED显示结果,实时数据由称重仪表经无线上传给电脑控制室。
伺服称重模块
伺服称重模块利用力源发生器对标准测力仪和被检测力仪(包括力及称重传感器和称重仪表)同时加载,两者串联受力,承受同一载荷,当力源发生器输出达到标准测力仪的定度值(用高一级力标准机标定)时,所施加的载荷为一标准力值,稳定该力值,记录下被检测力仪的输出,逐级加载和卸载,完成对被检测力仪的检测。
防爆电瓶叉车电子秤
防爆电瓶叉车电子秤是指对成件托盘货物进行装卸、称重、堆垛和短距离运输作业的各种轮式搬运车辆。国际标准化组织ISO/TC110称为电子秤工业车辆。属于物料搬运称重机械。广泛应用于车站、港口、机场、工厂、仓库等国民经济各部门,是机械化装卸、计量、堆垛和短距离运输的高效电子秤称重设备。叉车电子秤是一种用途广泛的起重装卸运输称重机械,广泛用于港口、码头、仓库、货场及工矿企业成件货物的装卸堆垛称重和短途运输。
称重混兑反应锅系统
称重混兑反应锅系统通过内部放大A/D转换变成数字信号并将数字信号经过通信子模块传到CAN总线上去,通过可测得物料的瞬时流量,在系统中接受来自称重模块和电机变频调速的模拟信号,经积算后显示瞬时流量和累计流量,并同时将瞬时流量以4~20mA模拟电流信号送给计算机系统作为输人信号,计算机将该信号与设定值比较运算后输出4~20mA模拟电流信号通过变频器控制给料电机的转速,实现了对物料下料流量的闭环控制。
减量料斗称
减量料斗称由进料输送机、料斗、出料输送机三部分组成,PLC检测出料螺旋状态,当出料螺旋被其他生产设备启动,进料输送机在PLC的驱动下向秤斗喂料,秤斗支撑在称重模块上,称重仪表通过COM口向PLC传送称重数据,当达到预定重量时,PLC停止进料螺旋、待数据稳定后PLC将重量数据加上时间、记录号等信息存入内存单元并与累计量相加得到新的累计量。
称重配比反应罐系统
称重配比反应罐系统即将两种或两种以上的物料按一定重量配比自动定量加入到混合配料罐内,经过混合达到预定要求后自动出料的过程。由称重模块及称重仪表产生的代表重量的电信号经信号放大模块后再由PLC与计算机采集,当达到预定重量时,PLC 驱动电机开启计量罐气动阀门,物料进入反应釜,同时启动搅拌电机,搅拌到达规定时间后开启出料口放料,一次配料过程完成。