首页
关于我们
产品中心
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
解决方案
技术中心
中文
中文
English
PRODUCTS
产品中心
首页
·
配料系统
灌装系统
称重模块
称重系统
上料机
投料机
灌装机
分选机
电子秤
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
计量模块
称量模块
称重传感器
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
喂料机
混料机
混合机
上料系统
配料机
料斗秤
皮带秤
配料秤
投料系统
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
标准称重校验仪
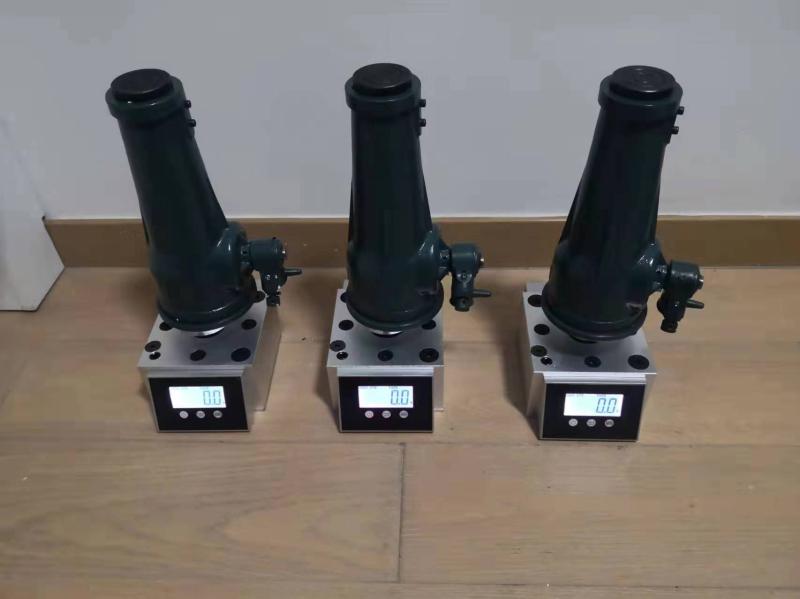
标准称重校验仪是对大型料斗秤检定时,先将检定所有的称重校验仪放到被检料斗秤上,检定至需要进行替代的秤量,记录下该秤量误差和化整前误差(闪变点)所用量,然后将称重校验仪千斤顶松卸,注意不要空秤,将加载料斗秤承载器上,并通过加压恢复到该秤量的实际误差,称重校验仪向料斗秤加压,进行更大秤量的检定。
称重无砝码校验仪
无砝码称重校验仪通过龙门架焊接或螺栓与支撑梁或地基固定连接,龙门架的水平横梁中心位置下端设置千斤顶,千斤顶竖向垂直设置在校称用标准称重模块的上表面上,校称用标准称重模块的下方为施压平台,龙门架与千斤顶之间设置一定厚度的垫块。称重仪表与各标准称重模块相配置并外设于方便观察结果处;所述校称装置的套数与现场料斗称设计使用的被校称重模块个数相对应。
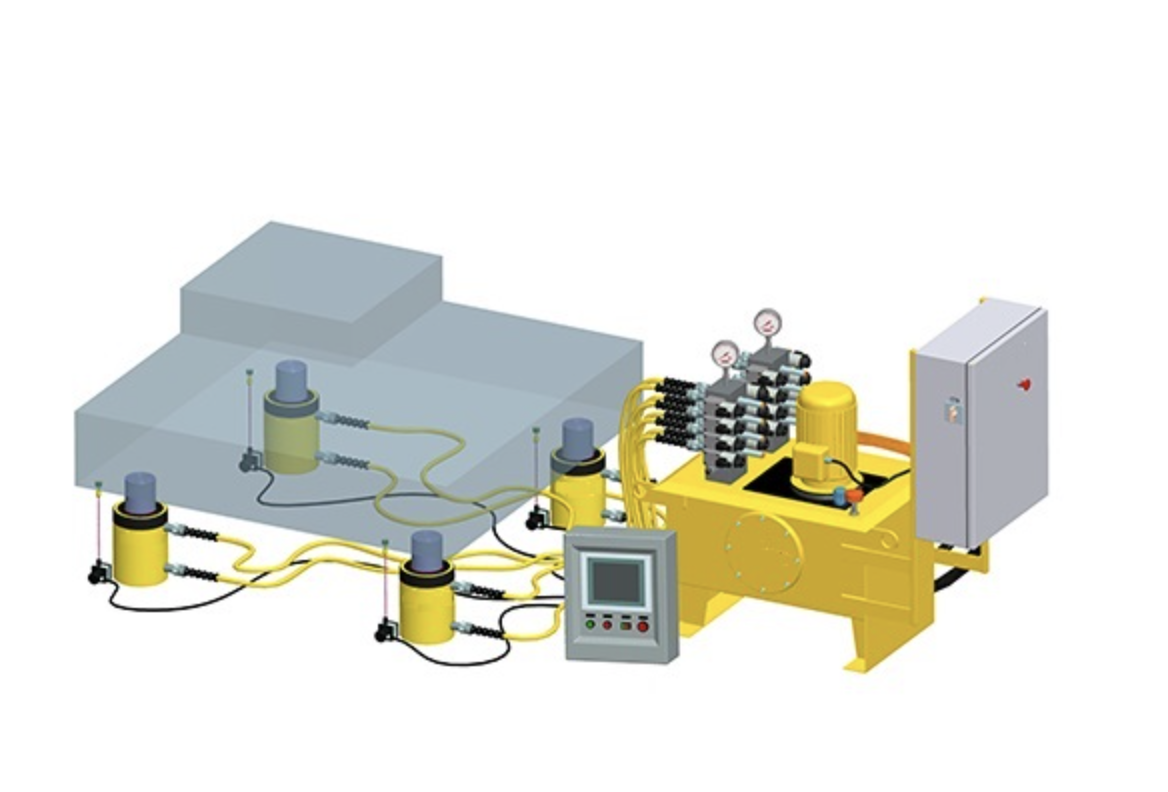
料斗秤校准装置
料斗秤校准装置采用液压控制系统双泵联动控制技术,采用两组伺服驱动单元,一组控制机构进油的伺服驱动单元,由油泵、电机、电机驱动组成,电机与油泵相连,电机驱动器与电机相连。电机驱动器与数据采集和控制系统相连;另外一组负责控制机构出油的伺服驱动单元,各模块和进油端的伺服驱动单元类似,控制系统可以同时采集四个标准载荷测量单元的反馈信号,通过电脑端的操控软件控制标准载荷的加卸载。
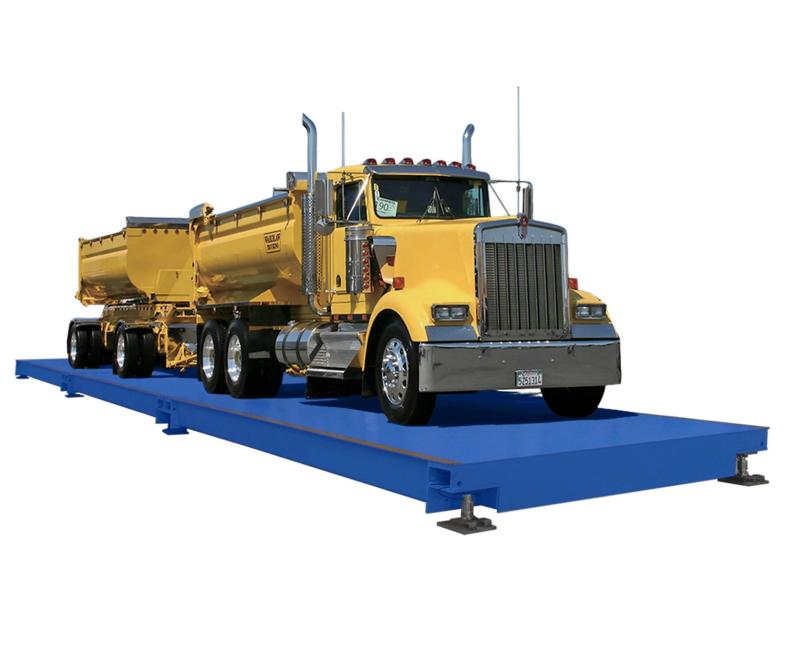
地磅磅秤
地磅磅秤采用混凝土基座、承重板、称重传感器和承重底座,混凝土基座上开设有槽体,承重板、称重传感器和承重底座均安装在槽体内,承重底座安装在槽体的底部,且承重底座和承重板之间通过螺栓组件安装称重传感器,混凝土基座的槽体底部设置排水斜坡,且混凝土基座的槽体底部还开设有排水槽,排水斜坡的坡底与排水槽连接,排水槽倾斜设置,且排水槽将槽体内的积水排出混凝土基座。
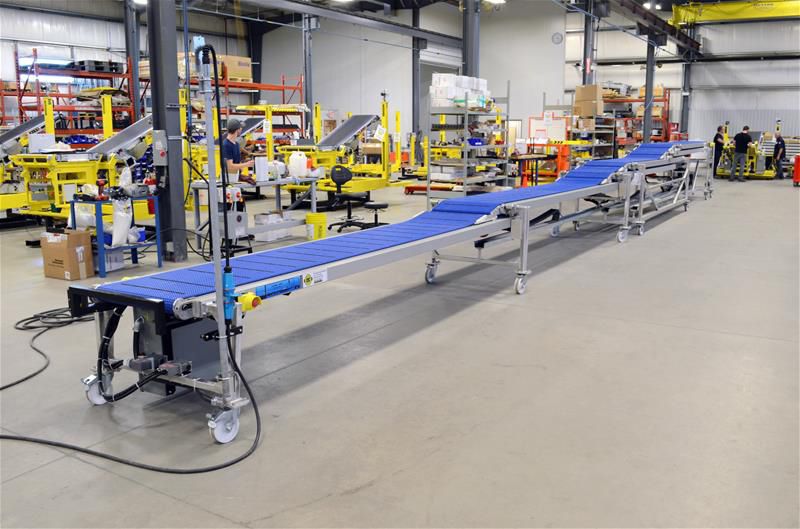
输送机电子秤
输送机电子秤由称重模块、电机、变频器和控制系统部分组成,输送机和皮带输送器均由变频电机驱动,输送机根据杠杆原理,在连续运行的皮带下面安装杠杆装置,皮带上面的物料通过杠杆装置的承载面时,会对承载面产生一定的压力,通过杠杆装置将该压力传送到称重传感器而控制装置将称重传感器感应的重量压力信号进行放大处理后,以数字的方式进行显示。
称重油加热反应釜系统
称重油加热反应釜系统通过计算机集散控制系统自身实现,即不再附加其它计算机硬件。采用网络通讯组成的控制系统,对反应釜的控制软件的要求已不仅仅是其功能多么强大、内容多么丰富,而是对其具有不同对象的用户再开发能力的需求日渐重要。
称重触摸屏系统
称重触摸屏系统采用触摸屏为人机界面,称量仪表、温控仪表以及加水控制和淀粉输送控制装置等结合而组成。该系统还配备了一些泵、切断阀、液位和料位传感器。通过屏幕监视加料过程中的偏差,并自动根据配方的比例修正后面的加料比例,以保证配方的准确性;可以与用户的生产管理系统实现数据通讯,通过参数设定,自动根据待生产的定单情况来确定控制量,程序即可自动修改配方,可满足配料生产线的工艺要求。
称重提前量系统
提前量称重系统以PLC为控制核心,包括执行机构、声控报警、称重仪表系统等部分,主要控制提升机、分级机、破碎机、下料器、螺旋、阀门等元件。在中央控制室设置操作员站和工程师站,并联网至总控室,以便对全厂进行系统监控与管理。称重系统分为操作员站和工程师站,并通过以太网连接。操作员站的置与工程师站相同,只是部分功能受限。
飞机轮距称重系统
飞机轮距称重系统是在称重地磅内部采用高集成化和高智能化的处理单元,将模拟信号进行A转换、滤波等预处理并进行数字化补偿后,输出数字信号。称重仪表或所用电脑实时采集各地磅输出数据并进行处理后,进行显示;采用数字式飞机称重系统,可对该系统内的每一只地磅单独寻址,从而可对每只地磅进行监控、故障辨认。
共1234条
42
43
44
{getSuffix2Page}
标准称重校验仪
标准称重校验仪是对大型料斗秤检定时,先将检定所有的称重校验仪放到被检料斗秤上,检定至需要进行替代的秤量,记录下该秤量误差和化整前误差(闪变点)所用量,然后将称重校验仪千斤顶松卸,注意不要空秤,将加载料斗秤承载器上,并通过加压恢复到该秤量的实际误差,称重校验仪向料斗秤加压,进行更大秤量的检定。
称重无砝码校验仪
无砝码称重校验仪通过龙门架焊接或螺栓与支撑梁或地基固定连接,龙门架的水平横梁中心位置下端设置千斤顶,千斤顶竖向垂直设置在校称用标准称重模块的上表面上,校称用标准称重模块的下方为施压平台,龙门架与千斤顶之间设置一定厚度的垫块。称重仪表与各标准称重模块相配置并外设于方便观察结果处;所述校称装置的套数与现场料斗称设计使用的被校称重模块个数相对应。
料斗秤校准装置
料斗秤校准装置采用液压控制系统双泵联动控制技术,采用两组伺服驱动单元,一组控制机构进油的伺服驱动单元,由油泵、电机、电机驱动组成,电机与油泵相连,电机驱动器与电机相连。电机驱动器与数据采集和控制系统相连;另外一组负责控制机构出油的伺服驱动单元,各模块和进油端的伺服驱动单元类似,控制系统可以同时采集四个标准载荷测量单元的反馈信号,通过电脑端的操控软件控制标准载荷的加卸载。
地磅磅秤
地磅磅秤采用混凝土基座、承重板、称重传感器和承重底座,混凝土基座上开设有槽体,承重板、称重传感器和承重底座均安装在槽体内,承重底座安装在槽体的底部,且承重底座和承重板之间通过螺栓组件安装称重传感器,混凝土基座的槽体底部设置排水斜坡,且混凝土基座的槽体底部还开设有排水槽,排水斜坡的坡底与排水槽连接,排水槽倾斜设置,且排水槽将槽体内的积水排出混凝土基座。
输送机电子秤
输送机电子秤由称重模块、电机、变频器和控制系统部分组成,输送机和皮带输送器均由变频电机驱动,输送机根据杠杆原理,在连续运行的皮带下面安装杠杆装置,皮带上面的物料通过杠杆装置的承载面时,会对承载面产生一定的压力,通过杠杆装置将该压力传送到称重传感器而控制装置将称重传感器感应的重量压力信号进行放大处理后,以数字的方式进行显示。
称重油加热反应釜系统
称重油加热反应釜系统通过计算机集散控制系统自身实现,即不再附加其它计算机硬件。采用网络通讯组成的控制系统,对反应釜的控制软件的要求已不仅仅是其功能多么强大、内容多么丰富,而是对其具有不同对象的用户再开发能力的需求日渐重要。
称重触摸屏系统
称重触摸屏系统采用触摸屏为人机界面,称量仪表、温控仪表以及加水控制和淀粉输送控制装置等结合而组成。该系统还配备了一些泵、切断阀、液位和料位传感器。通过屏幕监视加料过程中的偏差,并自动根据配方的比例修正后面的加料比例,以保证配方的准确性;可以与用户的生产管理系统实现数据通讯,通过参数设定,自动根据待生产的定单情况来确定控制量,程序即可自动修改配方,可满足配料生产线的工艺要求。
称重提前量系统
提前量称重系统以PLC为控制核心,包括执行机构、声控报警、称重仪表系统等部分,主要控制提升机、分级机、破碎机、下料器、螺旋、阀门等元件。在中央控制室设置操作员站和工程师站,并联网至总控室,以便对全厂进行系统监控与管理。称重系统分为操作员站和工程师站,并通过以太网连接。操作员站的置与工程师站相同,只是部分功能受限。
飞机轮距称重系统
飞机轮距称重系统是在称重地磅内部采用高集成化和高智能化的处理单元,将模拟信号进行A转换、滤波等预处理并进行数字化补偿后,输出数字信号。称重仪表或所用电脑实时采集各地磅输出数据并进行处理后,进行显示;采用数字式飞机称重系统,可对该系统内的每一只地磅单独寻址,从而可对每只地磅进行监控、故障辨认。