 020-34563445
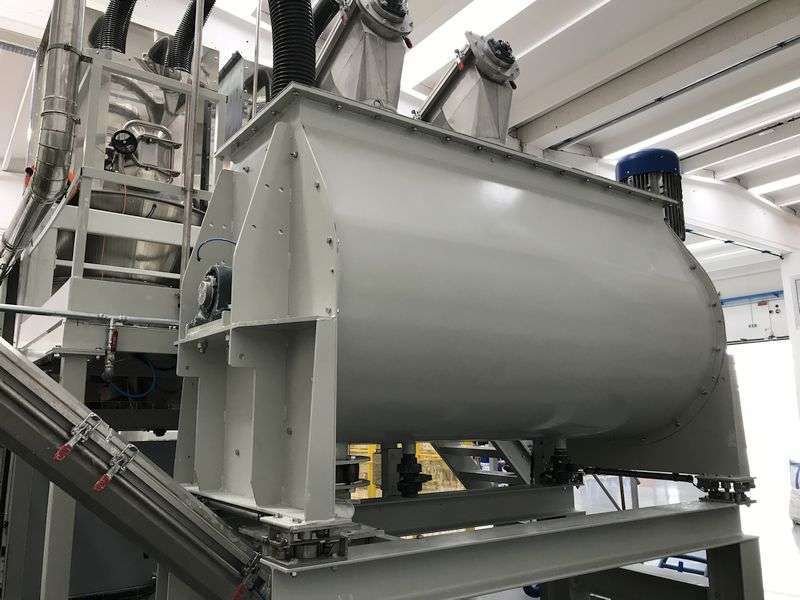
料斗秤采用支撑架,支撑架的上方固定有料斗,支撑架将料斗支撑住,料斗的底部设有出料口,料斗的正下方设置有地磅,即电子地磅位于出料口的正下方,以方便投料,防爆地磅采用底座和能够转动的设置在底座上的承载座,承载座上设置有料槽,底座为长方体,料槽与承载座之间设置有若干个均匀分布的称重模块,料槽与承载座之间还设置有若干个与称重模块对应的缓冲部,称重模块和缓冲部的数量均为四个,其中缓冲部采用固定在料槽上的固定套,通过螺栓固定,固定套的外周壁上固定有若干个沿周向均匀分布的板簧。为了方便安装缓冲部8,提高称重传感器受力的均匀性,该料斗秤还设置有过渡板,过渡板为矩形板,过渡板位于料槽和承载座之间,称重模块固定在承载座和过渡板之间,板簧远离固定套的一端固定在过渡板上,料槽通过缓冲部固定在过渡板上,利用缓冲部上的周向分布的板簧,在周向上形成支撑,提高侧倾的支撑力,同时在侧倾时也具有缓冲效果,相较于传统圆柱弹簧,周向分布的板簧在过渡板上的支撑范围更加大,同时利用四个缓冲部在料槽上形成四个支点,缓冲部能够很好在料槽和过渡板之间形成缓冲的同时,提高料槽的抗倾斜能力。为了避免料槽倾斜的过程中,对称重模块产生较大的拉力,在过渡板的两侧固定有L型的限位板,限位板与承载座之间具有间隙,进而避免限位板与承载座之间产生摩擦影响称重精度,在限位板上螺纹装配有一个调节螺栓,该调节螺栓位于限位板的中部,在该料斗秤调试完成后,料槽内未放入物料时,转动调节螺栓,使得调节螺栓接触到承载座,补偿限位板与承载座之间的间隙,使得料槽倾倒物料时,限位板能够钩柱承载座,避免称重模块承载较大的拉力,利用板簧进行缓冲,当板簧缓冲到一定程度时,在利用塔簧进行缓冲,同时利用塔簧的结构特点可避免塔簧对压缩距离产生较大的影响,同时塔簧的弹性模量大于板簧的弹性模量,进而使得塔簧起到最终的保护左右。
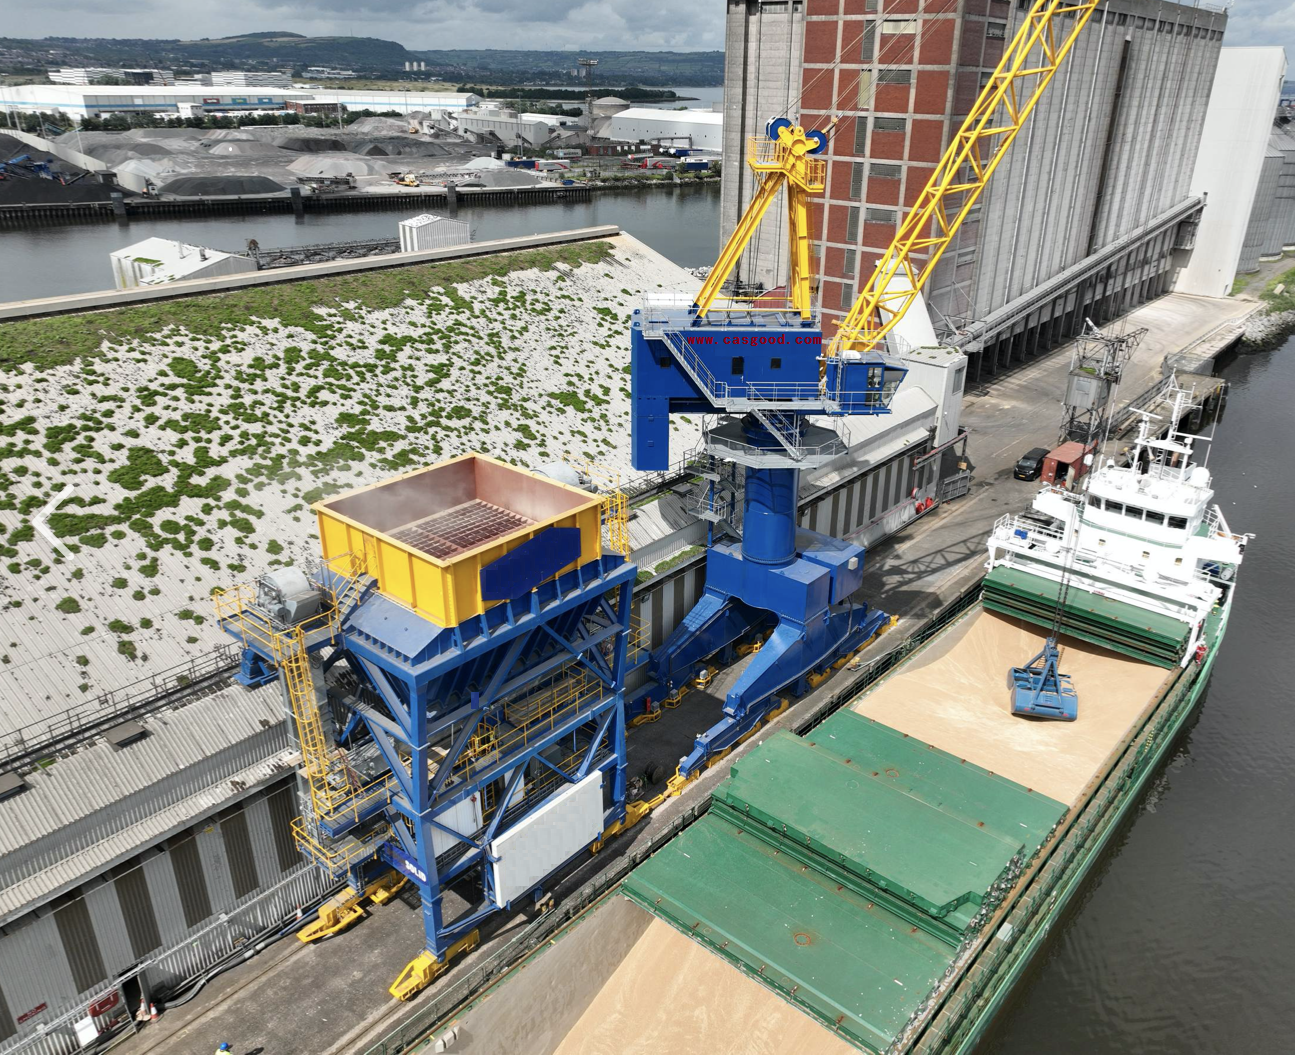
料斗秤适用于散货船舶装载物料的装卸计量作业,物料经过料斗出料皮带机配合装船机进行装船作业也可以直接输送到后方堆场。称重传感器采集实时数据传人微机系统,便于作业人员对作业状况及时了解,实现对整个散货装卸作业计量的有效控制。启动装船计量称重系统后,送料皮带机将物料输送至分装机,再到1#料斗秤(左料斗秤),当物料重量达到设定重量,电脑程序自动切换分装机将物料输送到料斗秤(右料斗秤),料斗秤(左料斗秤)延时一定时间(可设定,例如2.5s)等待空中物料落到秤里,等重量稳定后,1#秤自动累计、传输实际进料的重量到电脑存储、打印,并自动卸料到出料主皮带机。1#秤处理重量存储、传输、卸料期间,2#秤此时处于正在进料状态。当1#料斗秤(左料斗秤)卸料完毕,自动停止卸料,自动进人下一循环的开始过程(自动去皮,等待下次新的进料)。料斗秤(右料斗秤)进料达到其设定重量,自动切换分装机将物料输送到料斗秤(左料斗秤),2#秤(右料斗秤)延时一定时间等待空中物料落到秤里,且重量稳定,然后自动累计、传输实际进料的重量到电脑存储、打印,并自动卸料到出料皮带机。当2#秤卸料完毕,自动停止卸料,2#秤自动进入下一循环的开始过程(自动去皮,等待下次新的进料)。2#秤自动去皮,同样是解决“若料斗中可能有少量巴料,为了下次进料更准确而建立新的重量零点”。当装料数量结尾时,系统自动停止进料皮带机进料,将料斗内物料累计存储,并送电脑保存与打印。物料放完后,装料作业即结束,并可在电脑上查询、打印指定时间内的各秤进料重量清单与重量汇总数据。