020-34563445
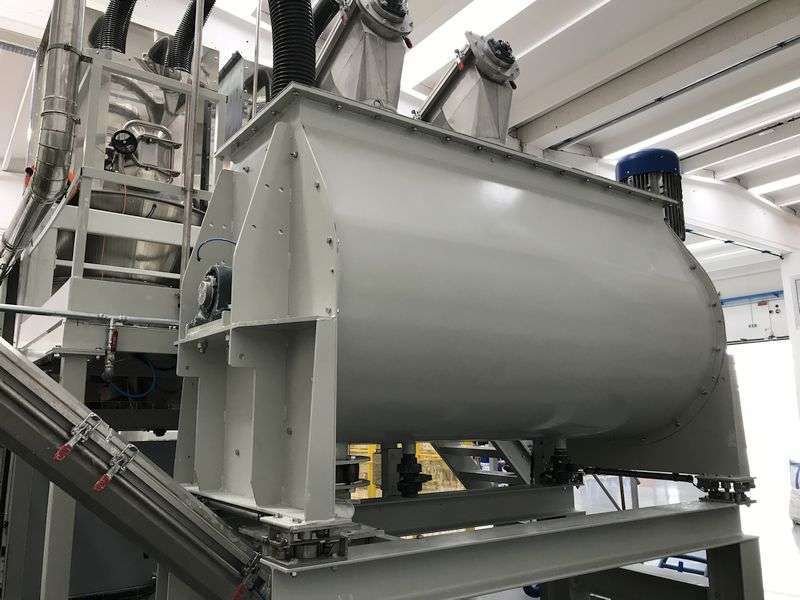
真空配料秤分为物料储存、配料、计量系统以及电气控制系统,其中控制系统有自动和手动两种操作方式,采用双螺旋结构的输送器,把双螺旋结构安装在一个“8”字型的机体内,随着螺旋旋转,机体内的物料受到一个向前的推力向前运动,同时在这个过程中,物料受到挤压,使得机体内产生一定的密封效果,随即产生的还有一定的密封压力,因此这种输送结构对于输送粉料、膏状、滤饼状等含湿物料都有很好的效果。配料系统主要包括信号输入及调理模块、数据采集模块、配料控制及计算处理模块、输入及显示模块、电机驱动模块以及卸料阀驱动模块。称重传感器将称重信号转换成电压信号,经变送器放大调整处理后,由数据采集卡进行A/D转换,生成的数字量进入到配料控制器中进行处理,这些量可以在显示器中显示出来,同时还可以反馈调节电机、推送器、卸料阀协调动作。预设量由键盘输入到控制器。
真空上料装置在物料的供料装置设计中选择了螺旋供料系统,整个装置的上料、投料系统密封连接,良好的控制了粉尘的飞扬。参考了以往的粗一精称料方式,并将其改进,试制精确称量的双核工作方式:即在粗称量过程结束后,由推送装置将称料杯推送至精称料单元,粗称量过程不需等待,直接进入下一次称量循环。粗称量与精称量两个过程同时进行,避免了以往由于精称量过程影响整个装置的称量效率的缺点。大大的提高了该装备的称量效率、实用性。通过控制系统的信号输入及调理模块、数据采集模块、配料控制及计算处理模块、输入及显示模块、电机驱动模块以及卸料阀驱动模块,实现了良好的人机交互功能。可同时控制多台秤,多种不同物料或控制输出操作直观、清楚、自动恢复功能;强大报表功能,能大量记录储存各类数据和制表打印;可靠性好;强大的报警提示功能,可以将废品率降到最低程度;配有线上自动监控软件,通过实时的在线监视器,随时监控生产的重要信息。
配料秤包括真空料仓、螺旋给料机、称重模块、称重仪表、PLC和触摸屏;每个料仓分别与一个螺旋给料机连接,每个料仓内存储一种物料;螺旋给料机与称重仪表连接,螺旋给料机由变频调速器供电,并根据称重仪表的指令控制料仓的给料流量;称重模块安装在料仓的料斗秤上,其与称重仪表连接,称重模块将料斗秤称出的物料的重量数据传送给称重仪表,称重仪表与PLC连接,其将称重模块传来的物料重量数据传给PLC,PLC与触摸屏连接,其将称重仪表传来的物料重量数据与触摸屏设定的物料重量值进行比对处理后,向称重仪表发送控制指令,同时将称重仪表传来的物料重量数据传给触摸屏;触摸屏用于设定物料的重量值,并将PLC传来的物料重量数据显示在监控画面上。四个螺旋给料机螺旋电机,电机由变频调速器供电,当电机供电频率变化时,其给料流量随之变化,从而控制粗细给料。称重模块通过接线盒连接至,触摸屏选用西门子触摸屏,与S7-300通讯可以在监控画面上显示每种物料的称重数据,进行配料过程可视化,实现对配料秤的实况监控与远程设定。称重仪表支持的Modbus协议数据格式为RTU方式,在Modbus网络中作为从局而被上位系统PLC调用,将四种物料的实时值、累积值和状态保存到S7-200的V变量存储区,同时使用功能6写单个保持寄存器,将从触摸屏设置的四种物料设定值,触摸屏与S7-300通讯可以将获得的每种物料的称重数据显示在监控画面上,用户可在控制柜操作台、称重仪表面板或触摸屏的操作界面上对配方进行调整。通过PLC的串口编程实现MODBUS协议访问称重仪表,可以方便、安全、稳定地实现对多台称重仪表的监控;采用触摸屏与PLC通讯可以实现配方的编制与发送及称量过程的监测。