 020-34563445
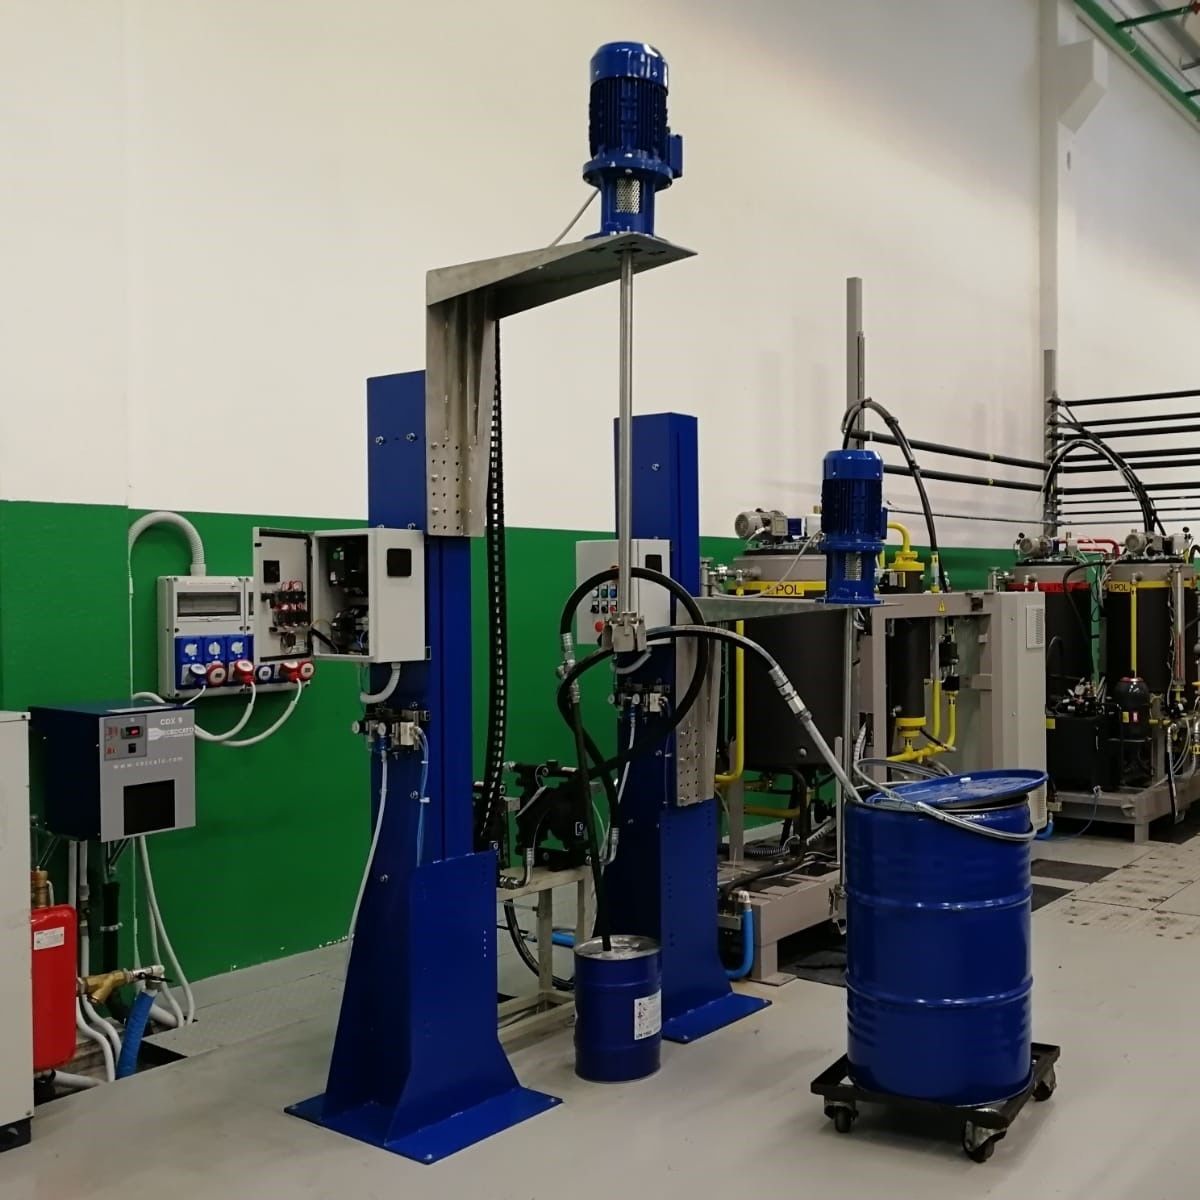
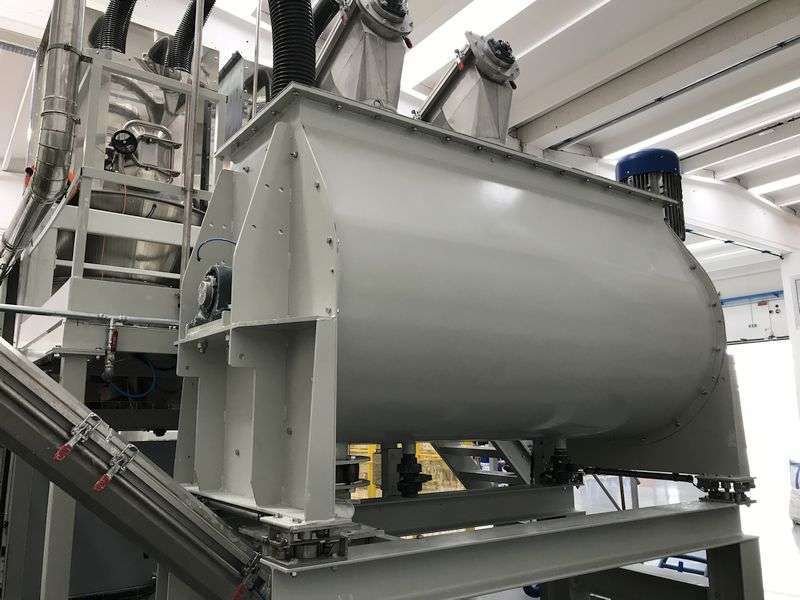
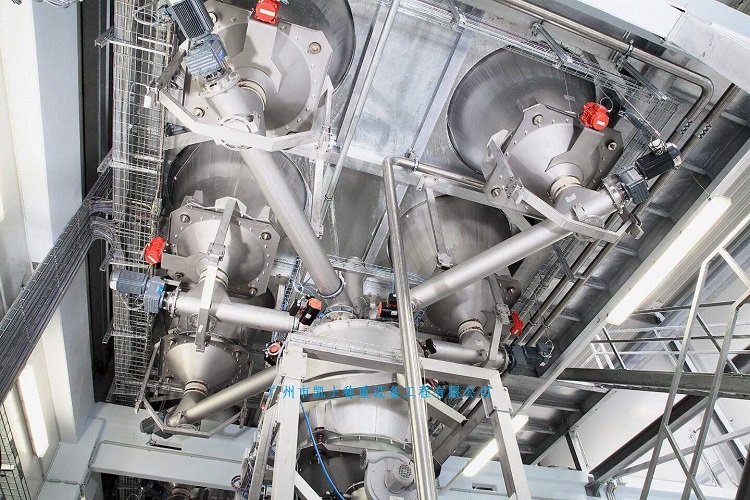
配料混投系统对每台配料秤的原料重量进行检测,称重喂料机采用螺旋式,PLC通过相应的控制软件,根据所编排的进料次序控制各物料所对应喂料机电机的启停。配料量的大小由配方计算决定。可以动态显示每台配料秤的重量信号,并具有各喂料器所对应电机开关状态显示。同时上位机完成配方管理、报表显示、查询、打印等功能。根据工艺要求设有操作员、工艺操作员及总工程师三级密码,并对各工艺参数进行保存及报表处理。保证了系统安全,强化了生产管理,为经济责任制的考核提供了依据。配料系统由支架上的称重模块、固定在称重模块上的料斗秤、设置在料斗秤上方进料口的进料气动驱动装置和进料振动装置及设置在料斗秤下方出料口的称重给料机组成;并且称重模块、进料气动驱动装置、进料振动装置及称重给料机分别是由电气控件所控制连接;电气控件包含进料继电器、出料继电器、混料继电器及混料变频器,混料变频器通过混料电机进行驱动。
称重模块将模拟信号传给称重仪表以显示出来,PLC通过接收称重显示控制仪输出的BCD码,从而得到原料的重量信号。开关量输入信号时,为防止进入PLC的数字量信号由于干扰而使控制系统误操作,在软件制作中加入了抗干扰措施,以增加系统可靠性。选用继电器输出模块,对电流较大的负载,外加继电器进行放大、隔离,保证主机PLC安全工作,使用PLC中CPU上的RS-232口与上位机进行通讯。通过进料振动装置料斗上设置有振动块,料斗秤的下方出料口设有出料气动驱动装置,称重给料机与减速电机相连接起来,并且该称重给料机下方出料口设有出料气动驱动装置,配料系统采用电气控件来精确控制称重、投放料及混料的过程,该电气控件是根据称重模块的称量数据,进而通过进料继电器工作控制进料气动驱动装置进行放料和混料继电器工作控制称重给料机的开关进行混料,来达到自动称重的目的;当称重数据达到设定值时,电气控件才能启动自动投料程序,自动投料程序完毕后,通过混料变频器的变频作用进行振动混料,直到程序完成后通过出料继电器工作自动出料。
称重控制系统的核心部分为螺旋输送机以及电气控制系统。称重过程分为粗加料和精加料2个阶段,即在初始阶段螺旋输送机以较快速度加入粗加料,当计量仓内物料重量快达到投料设定值时,降低螺旋转速,进入精加料阶段。在螺旋关闭之前,始终有一部分物料未进入计量仓内,需要有一个提前量。这个提前量需要设备操作人员进行设定,由于受各种因素的影响,提前量不是固定不变的,精加料阶段也是为了减小提前量设置不当带来的误差。如果加料误差波动较大将无法满足实际生产需要。配料系统由于落差、进料冲击、工艺参数、物料性质等因素的变化,使配料具有非线性和时变性。采用PID控制方式,按照设定的工艺配方进行监测控制,使PLC完成配料控制的功能,PLC需要具有重量信号输入、重量信号处理、处理结果输出等功能。重量信号分别经称重显示控制仪和A/D转换后进入PLC。称重显示仪输出的是并行BCD码,经过程序转换成二进制码,存储在PLC的数据寄存器中。根据配料工艺的要求,所有原料的加料过程都包含点动过程,以保证配料的精度。配料的操作人员输入原料配方,配方包括了各种原料的给料量、提前量和精度,与配料过程的关系是:当原料重量<(给料量-提前量)时,加料。加料停止后,PLC将原料重量与给料量比较,在允差范围内为合格。于允差下限,应进行点动加料,大于允差上限为超差。