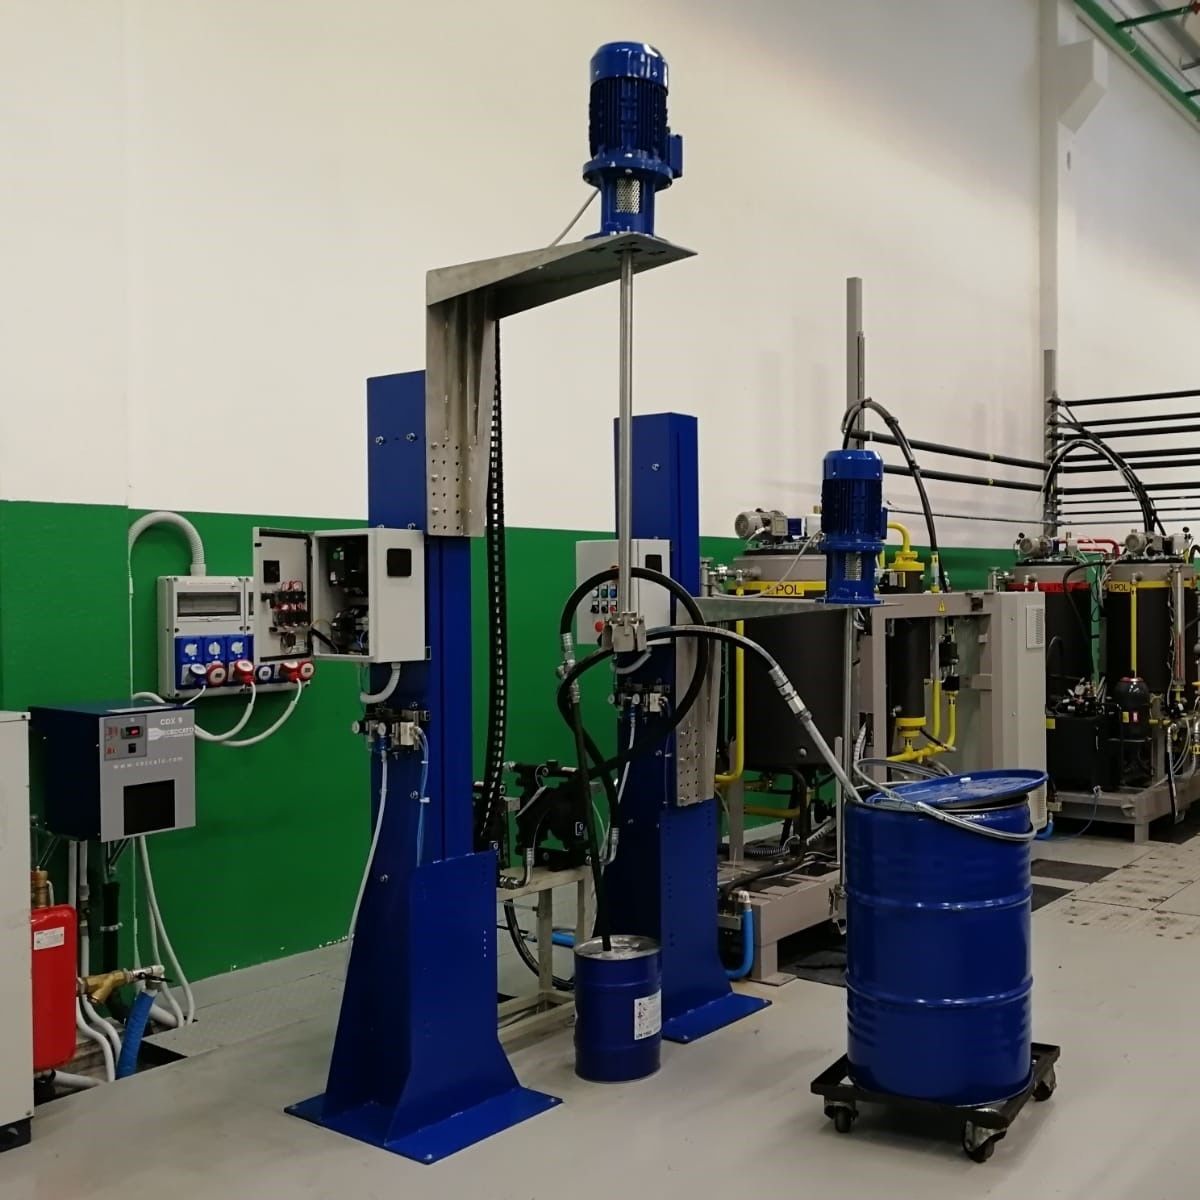
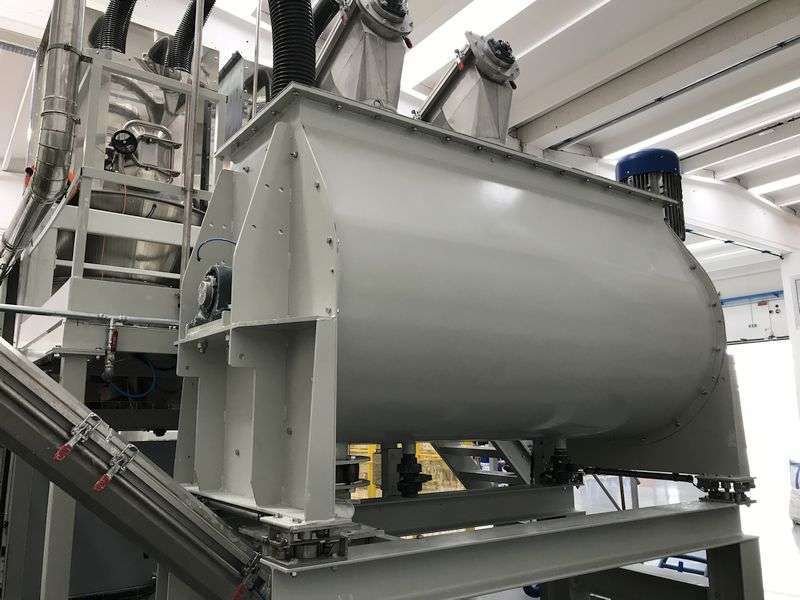
配液系统采用有电磁调速,变频调速(如水性涂料),防爆调速(如油性涂料)等多种形式。无级变速功能可充分满足各个加工工序的不同加工要求,并可根据加工阶段的不同选择不同的加工速度。高、低混合速度下,采用圆盘锯齿状分散盘,高速度下完成固液分散、润湿、解聚、稳定称重计量控制的过程。

 020-34563445
配料系统由两台双核计算机,一套西门子S7-300系列可编程控制器,以及五台配料(称重)仪表和四台温控仪表组成,外接打印机。温控仪表与PLC的模拟量输入模块相接,称重重仪表与PLC的模拟量输人模块相接,计算机通过PLC的MPI端口与PLC进行通信,两台计算机的数据共享是通过HUB(8D-LINK)实现的。此外PLC共有224点开关量输人、288点开关量输出、24个模拟量输人和输出以实现和一楼室外原料现场控制箱的远程I0端子的数据交换)。两台计算机运行西门子公司WINCC监控软件,通过各自的通讯口与可编程控制器的两个通讯口通讯,可独立运行,起到相互备份的作用,大大提高了系统的可靠性。监控软件可以动态的显示整个生产过程的工艺流程,显示各设备的运行、故障及报警状态,显示诸如温度、压力等工艺参数,并可以设定诸如报警值、定时参数、配料(称重)仪表的参数等。
监控软件还可以切换系统的手自动运行方式,在手动方式下可以对系统的主要电机,阀门等进行手动操作。所有的操作及参数设定都有口令保护,并有操作者记录(手动运行方式的进入必须有相应的进人权限)。系统还记录各种料的重量数据,这些数据保存在数据中,并根据这些数据生产班报、日报和月报等报表。而且该系统还对高冷混机的混料温度和锅壁温度进行实时监控,并有实时曲线跟踪监控物料和锅壁的实时温度以及历史曲线查询历史温度。可编程控制器除完成整个生产线的逻辑控制外,还与六台称量仪表和十台温控仪表进行通讯,除读取每次重量数据外,还可对各台仪表的工作参数进行设定以实现远程监控。由于采用的是西门子S7-300的可编程控制器,该PLC不仅速度很快(最快指令0.75微秒),而且支持结构化编程,可以根据工艺流程编制多达254个程序,而且支持多人同时调试,非常便于系统开发和运行维护。
配液系统采用四个液体容器、四条吸液支管、四个进液阀、清洗液容器、吸液总管、抽液泵出液排空阀、出液管、每个液体容器都经过吸液支管、进液阀与吸液总管相连,可以防止液体洒落,防止污染环境和危害人体健康,吸液总管的进液端设置有清洗液容器,料仓的底部设置有称重模块,称重模块的上部设置有料斗,料仓的侧面设置有控制站,在吸液总管与出液管之间设置有抽液泵,料仓的前方和上方为镂空,方便观察和拿取料斗,出液排空阀的下端设置有废液槽,废液槽用于收集多余配液和清洗液,出液排空阀设置在出液管与废液槽之间,出液管的末端设置有出液管头,出液管头的末端伸入到料斗中,进液阀、抽液泵、出液排空阀均与控制站控制连接,控制站通过料仓底部的称重模块对料斗进行称重控制进液量,称重重量按配比设定好的需要量,控制站通过对称重模块获得相应的称重信号自动控制泵、各气动阀的开关,从而达到配液精准重量的目的。在抽液泵的出液端设置出液排空阀其目的是在抽送结束后将存在于吸液文管和吸液总管中的残液全部排空,在吸液总管的进液端设置清洗液容器其目的是在将吸液支管和吸液总管中的残液排空后,通过抽液泵将清洗液容器抽送到吸液支管和吸液总管中进行清洗,清洗后通过出液排空阀排出,实现无需人工清洗管道,减小人工劳动强度,提高自动化水平。