 020-34563445
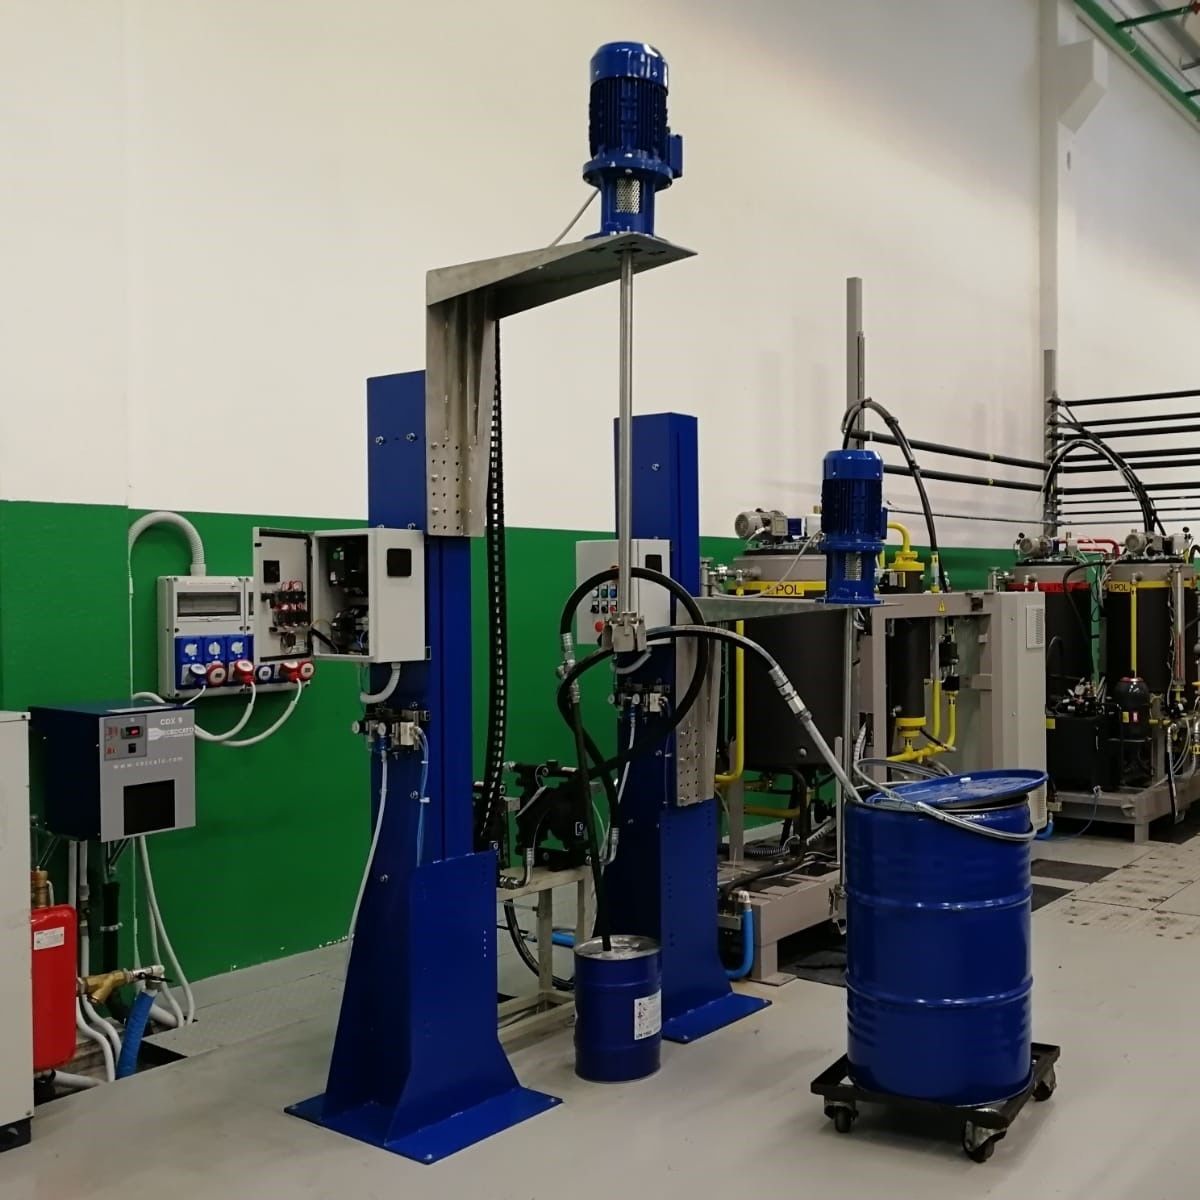
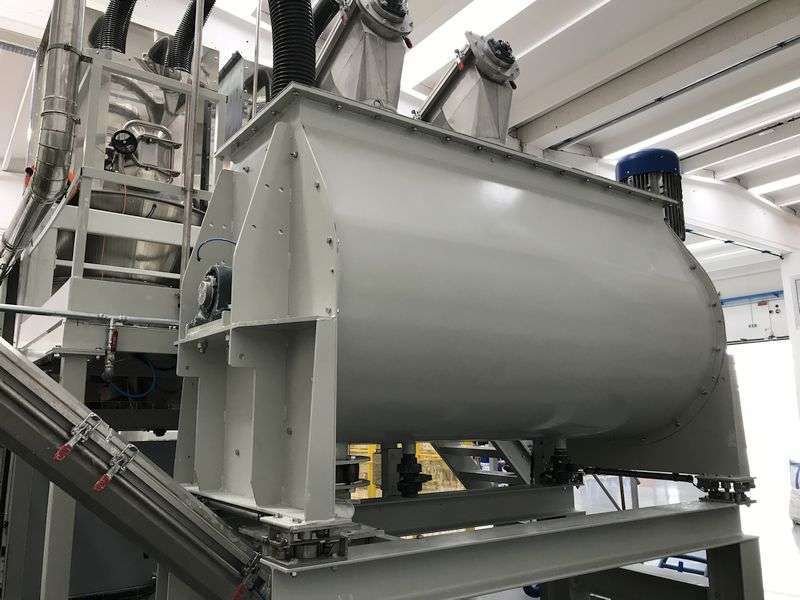
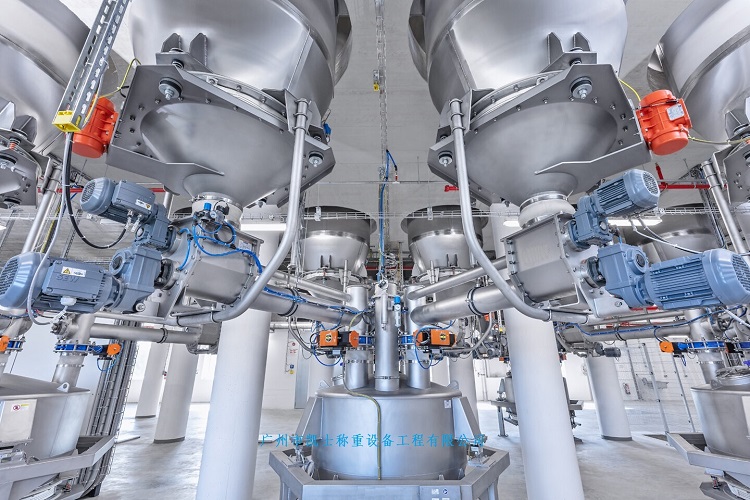
卸配电子秤是对粉状物料进行操控给料、动态计量、接连运送的出产计量设备,按预先给定质量比例,对被称物中的几种物质进行配料计量的均衡配料。配料生产线分为单管单层和双管双层的,单管单层一起完结计量和运送,双管双层结构的,上层完结稳流和运送,基层完结计量和运送,稳流作用较好并且节约空间。由机械秤架、喂料机构、不锈钢称重模块、测速传感器、称重仪表、驱动部分、变频器、控制柜等主要部件组成。称重系统的配方、进料、出料全由电脑控制。秤体部分除料斗外,还有动态称量模块、精密放大器、模/数转换器、微型计算机、显示器、打印机和执行系统等。
称重控制系统能控制多台喂料系统和一台搅拌器,并能控制干混合和湿混合的时间,可配制几种至几十种物料,能同时显示配料流程和打印各料名称、质量、总质量、循环时间、配方、日报表、月报表等。电脑自动配料生产线配方存储量大,配料品种多,速度快,准确度高,可提供的软件丰富,程序修改方便,是自动化程度较高的产品。通过称量仪表或触摸屏,设定好各种物料所需的重量,以电子秤料斗固定→料斗提升→物料混合→料斗提升对接→放料,由绞龙按次序自动输送到上料系统自动进行称重、流量控制,从而实现精确计量和配料。混合料斗通过螺母固定在叉杆上,在触摸屏上设置混合参数,点击“运行”,料斗提升至混合位;设备按设定的时间和转速进行运转,运转混合完成后,料斗减速旋转进行正立定位;如不需对接下料,在触摸屏点击“混合完毕”,料斗自动下降到地面;如需对接下料,在触摸屏点击“对接下料”,料斗提升至对接料位,点击“解锁”,底盘解锁,将立柱旋转至对接设备,底盘自锁;在触摸屏点击“下料”,蝶阀打开下料。
卸配电子秤主要由输送料斗驱动调速回路、排料门控制回路、卸荷回路、油循环冷却及加热回路组成,通过先导比例换向阀控制液压马达的转向和速度来驱动输送料斗,液压马达制动器的开闭通过梭阀来控制,以防止爬行,保证准确定位。排料门控制回路通过电磁换向阀驱动油缸来控制输送料斗排料门的开闭,减压阀用来调整控制回路压力;单向节流阀用来调整排料门动作速度,电磁卸荷阀在液压泵启动和输送料斗接料时起卸荷作用,以减少能量损失,延长液压泵使用寿命。油循环冷却及加热回路保证运行中液压油温保持在15~55℃。
卸配电子秤通过PLC输出信号控制电磁阀上升、下降,通过行程开关判断料斗位置,通过PLC输出信号控制变频器对电机转速和方向进行控制,通过接近传感器对料斗的正立进行检测定位;解锁系统由压缩空气提供动力,通过PLC输出信号给电磁阀控制气缸定位和解锁,由接近传感器给气缸定位提供检测信号;放料系统也由压缩空气提供动力,通过PLC输出信号给电磁阀控制气动蝶阀开关;立柱旋转机构通过人工旋转,底盘通过接近传感器检测到位,并自动定位。