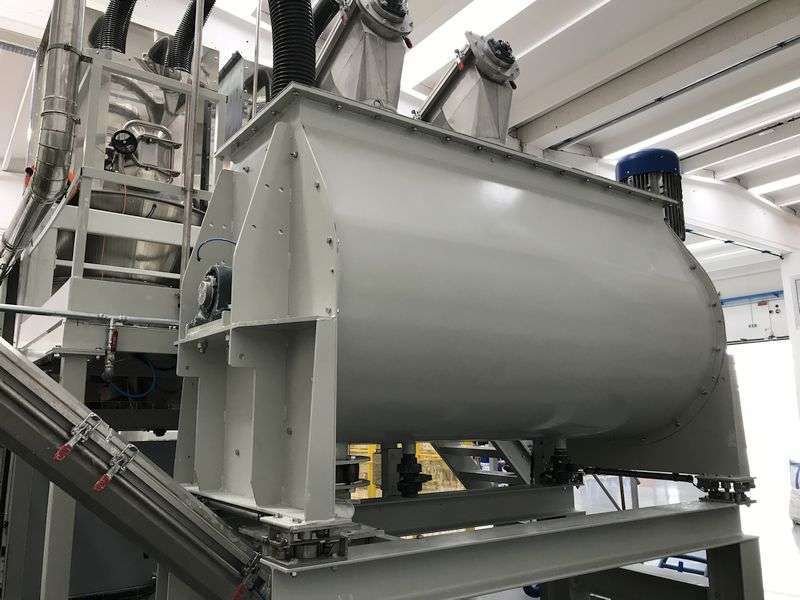
称重料罐系统采集物料重量的实时数据,用于释放在反应槽中达到设定重量的物料,设置配料定量值、送料速度等,并启动搅拌系统。接着振动器在系统的控制下做规律性振动,把物料从给料通道送往反应槽。与此同时A/D转换器不断地检测称重传感器的输出,转换成数字量,并传送给控制系统进行处理。经过数字滤波、标度变换后,一方面在LCD模块显示出瞬时物重,计量罐另一方面进行称重比较判断,反应罐根据一定算法控制振动器的振幅。当达到设定值时,停止送料,并检测称重模块的信号,打开闸门释放物料,从而实现自动称重。

 020-34563445
自动配料控制系统根据生产管理人员下达的或人工记录的配料工单,在原料预配料数据库中搜索相应等级的配方参数,计算出需要配料的原料重量,然后根据配方分解出所有参与配料的原料名称和重量,并提醒操作人员补充缺少的原料,同时在监控屏幕上显示出需要添加的原料量。人工将缺少的原料从原料储存区送至配液调制区,然后自动加入相应量的液体(加液量由熬制罐自身的称重模块计量),加液完毕后便根据配方库参数中的搅拌时间和温度(或由操作员输入)自动执行加热、搅拌、保温过程,完成原料的熬制。熬制好的原料在熬制罐内暂存,作为原料待用。
配制料液时,配料机首先控制阀门定位器使气动球阀全开,使原料快速流入计量罐配制料液时,配料机首先控制阀门定位器使气动球阀全开,使原料快速流入计量罐当原料量接近设定值时、控制阀门定位器调节气动球阀的开度,使原料缓慢流入计量罐,直到原料量达到设定值,气动球阀才完全关闭,满足配制速度和料液精度的要求。原料配制顺序为先配制保湿剂,再配制其他原料,最后配制液体(也由计量罐计量),可减少原料损耗;自动配比涉及的所有原料配制完成后,自动控制系统会自动对主配料管道进行吹扫、清洗(使用热水清洗);然后,根据监视器或酿造罐附近触摸屏上弹出的需要手动添加的原料名称和重量信息,手动称量相应数量的原料并倒入选定的酿造罐中。