020-34563445
配料系统采用多料一秤或多料双秤制式,由多台料仓,依次连接的喂料输送螺旋、料斗秤、搅拌机、缓冲仓及输出螺旋组成。其中料斗秤、搅拌机、缓冲仓及输出螺旋之间用防尘布料制成的软连接管进行连接。另一部分是称重控制系统,包括料斗秤处放置的多只称重模块、依次连接的放大器、模数转换器、扩展继电器板、称重仪表及称重仪表控制系统,连接称重仪表的打印机和显示器,连接扩展继电器板的输入、输出继电器电路,输出继电器电路连接控制器,控制器分别控制喂料电机和开关料斗秤、搅拌机门的控门电机,称重系统还将控制搅拌机工作。称重系统是一个三级控制系统,上位机是486PC机,主要负责电焊条配方的选择和修改、发送配料命令以及产量统计等事务的处理。中转机由称重仪表、称重仪表接口及其地址端口译码逻辑组成。负责传递由上位机到控制板(即到电子秤)的数据和命令,以及回送从电子秤到上位机的状态信息。可编程并行接口输出和输入方式,每台电子秤分配一个地址端口。端口作数据和命令输出,同时控制多台相同的电子秤,每台电子秤负责一种配料,根据配方所需原料的种类,决定被控电子秤的台数,组成一个群控电子秤自动配料,整个装置的配制过程是先由输送机将原料送入各个料仓中,再由称重仪表根据配方的要求指令不同的喂料电机分别动作,喂料电机即从料仓中将原料经喂料输送螺旋输入到料斗秤中称重,待每一种原料的重量达到配方要求时,称重仪表指令喂料电机停转,等各种原料都称完后,称重仪表发出指令,料斗秤门打开,斗中配制的原料送入搅拌机搅拌均匀。最后搅拌机中已混合均匀的经输送螺旋送入成品仓准备打包。
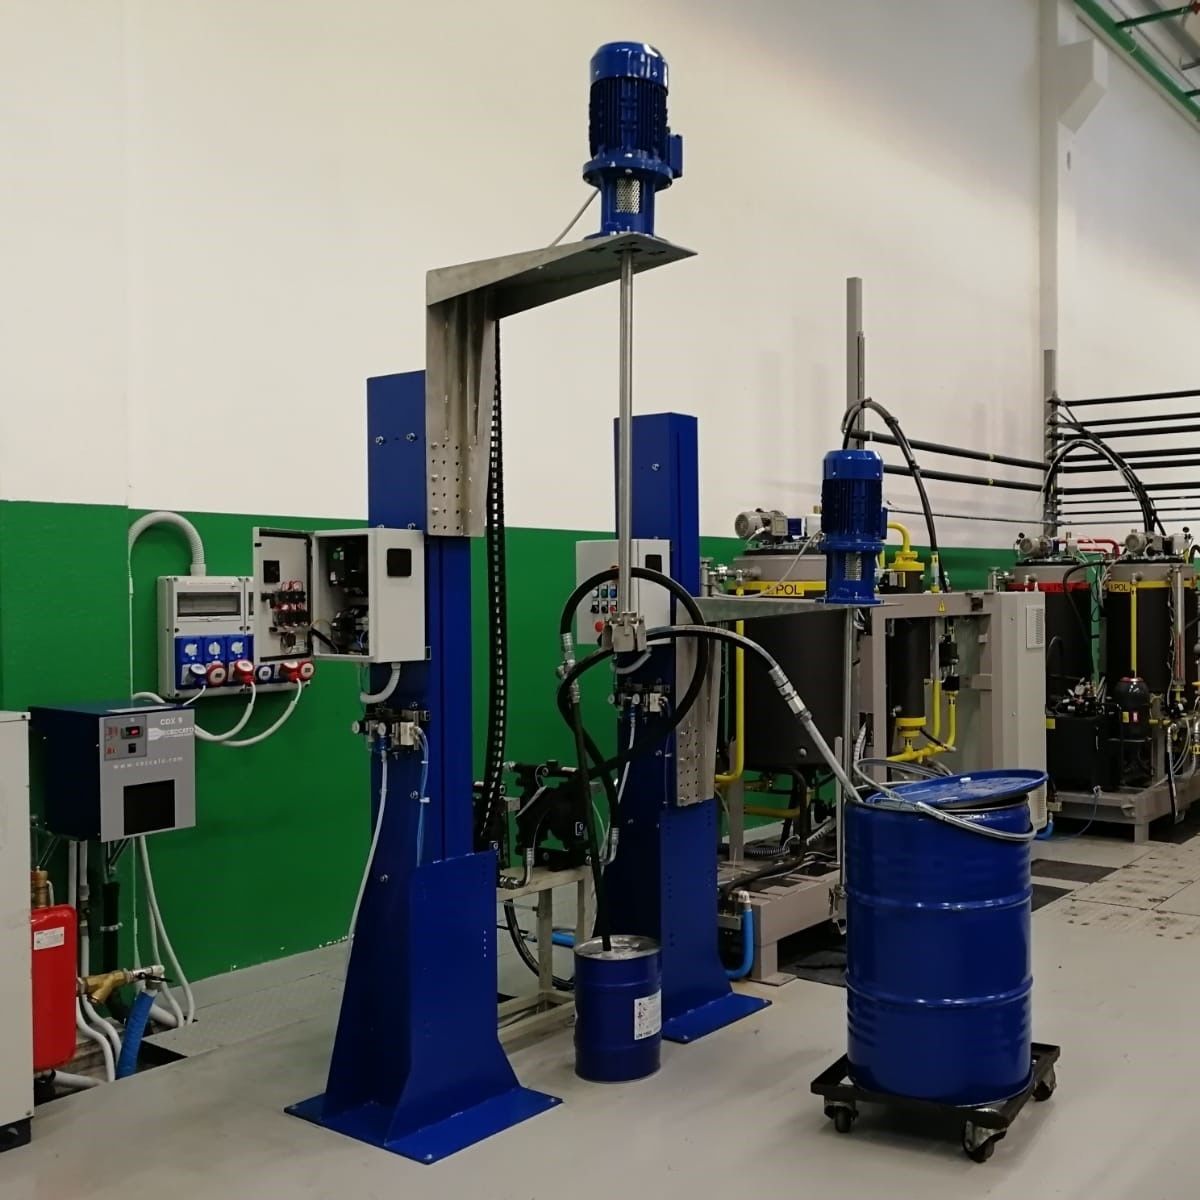
掺合自动混料系统以的B&R2003系列PCC为核心,与称量仪表PANTHER相结合组成。PCC配置了1块BP704(4槽底版),其CPU安装在底板的最左端,选用带24VDC电源的双宽度模块CP476,该模块上有RS232和CAN接口各一个,并有状态指示灯,同时还有4个旋入式模块的插槽,需要扩展时将旋入式模块插入到插槽中并用紧固螺丝固定。旋入式模块可以是模拟量或数字量模块,也可以是通讯扩展模块。称重投料机选用称重仪表(型号T600,最大秤量选择5-10000kg,分度值0.005-10),主反应釜用一套,中转反应釜共用一套。每套称量仪表由计量模块3只和带有逻辑控制功能的二次仪表(含称重模块供桥电源)构成。具有精度高、可靠性好、专业的物料处理能力和人机界面友好等特点,对提高生产效率起着非常重要的作用。采用了先进的总线技术,可以方便地使用Profibus、RS232、RS485和MODBUS-Plus等现场总线实现与相关PLC(PCC)系统的高速数据通讯,构成实时性强、可靠性好、组态灵活,可以方便地满足各类用户对称重配料的需求。喂料系统设有手动和自动两种工作方式,生产前可预设,并可在生产过程中根据需要互相切换。当每反应釜液体输送完以后,将进行自动吹扫。可以实现配制过程的全自动控制,从液体的需求、配方参数、配制直到输送均由PLC全过程控制,具有多配方存储、自动选择配方、参数设置、多种成本报表、自动称量注料和配料控制、自动输胶控制等主要功能。设有配方自动修正功能。当加料时,可以通过操作屏幕监视加料过程中的偏差,并自动通过改变配方的比例来修正后续的加料比例,以保证配方的准确性。还可与客户的生产管理实现数据通讯。通过数据交换,根据拟生产的纸制品订单自动确定制胶量,以减少浪费。当初次输入配方后,如客户确需调整配方,也无需重新计算物料的变化,只需直接输入液体的改变结果,程序即可自动地去修改配方。