020-34563445
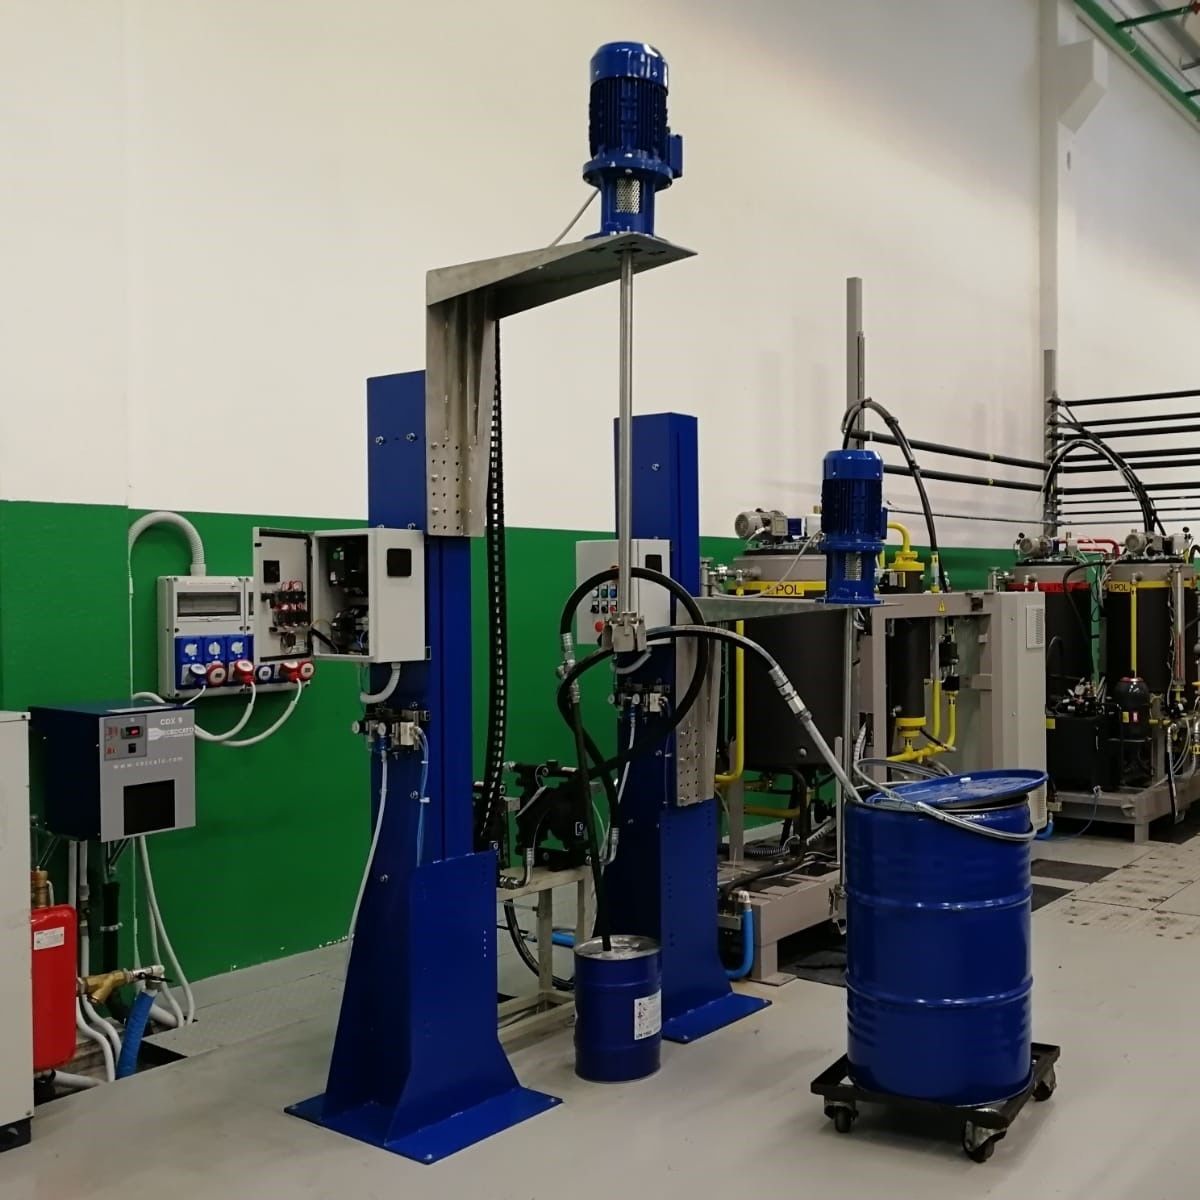
配料机可以完成反应釜温的测量和自动控制,能够针对不同的生产材料设定不同的温度控制工艺并进行记录。在反应釜生产过程中,需要实现设定温度的实时设置,同时监测反馈温度信号,以曲线形式在控件上同步刷新,能够直观的展示温控过程。所以要求控件能够实现与温控仪表相结合。通过温控控件报表把设置的参数传输到温控仪表中,由温控仪表进行温度控制,实现组态监控。
产品的批次管理功能,批次管理是指产品从原材料投入到交付出厂的整个生产制造过程中,实行严格按批次进行的科学管理。反应釜的生产材料大多都是对于质量追溯有要求的,而成品的质量广泛的体现在工序的流转中,所以批次管理是一个很普通的要求。如树脂配料的某个反应釜次,对于金属含量有质量要求;热处理的某个反应釜次,对于硬度和组织有要求。在自控系统中,要求系统能够针对不同物料的生产过程进行详细的批次记录,以利于后期的质量追溯;能够针对不同的生产材料提供详细的经验生产工艺。
喂料机具备报警功能,能进行实时报警提示,能实现声音报警通知,远程信息报警通知提示,能够对历史报警信息进行存储和查询。可以在控制过程中查看和修改各系统变量的报警参数。实现人机对话,能够修改工艺参数,并显示温度、时间等主要参数,能够与温控仪表结合实现PID参数调节,并可以在运行系统中进行PID参数设置和计算。能够实现反应釜子工作状态的动态模拟显示,能够直观的显示反应釜当前的生产运行状态,以及反应釜体上各种控制参数的当前值。能够提供客户端远程数据访问功能。通过客户端工具,通过网络监控远程设备运行状态,确保远程设备运行正常。在Internet网络或局域网中将实时、历史、报警等数据以集成的方式进行发布,使用户可在IE中实现浏览。
配料机具有多物料喂料秤、数据处理系统、称重系统和配料系统,多物料喂料秤具有物料出口,物料出口位于料斗秤上方;每套称重系统均包括称重模块和模数转换模块,称重系统的称重模块相互串联后安装于料斗秤上,每套称重系统中的模数转换模块的信号入口与同一套称重系统的称重模块信号连接,称重系统中的模数转换模块的信号出口分别与一套配料系统信号连接;配料系统均与数据处理系统信号连接。
称重控制系统需要同时校核称重精度与配料精度,称重精度校核过程是将称重系统输入的数字信号进行比对得出称重数据的误差率,配料精度校核过程是在配料过程中将每种物料喂料完成时的实际配料值与下发的物料配发值进行比对得出配料数据的误差率。称重控制系统再将所得出的误差率分别与设定的对应误差率范围比对得出比对结果(误差率在设定误差率范围内即判定为工作正常,超出误差率范围即判定为故障)。最后称重控制系统将处理后的判定结果及重量信息送入称重仪表及PLC系统。
称重仪表将输入的判定结果及称重重量显示于HMI界面上,同时将每批次的实际配料重量值及配方值等数据送入PLC系统进行智能筛选存储以方便日后查询,称重仪表还负责将输入的配方表在每次配料开始之前将物料配方表通过通讯装置下发到配料系统中和称重控制系统中,为配料工序提供每种物料的目标重量值及配料精度校核过程的精度的校核依据。称重控制系统发现误差率判定未通过,则向声光报警系统发出声光报警信号,同时在称重仪表上显示相应的报警内容,报警包括当前报警种类及相应报警的建议处理方案,供维修人员更快地处理故障。