020-34563445
称重模块段是分选机的关键部位,所有的物品及其包装箱在传送铰链的带动下通过此段时,被安装在此段的称重模块测量到其质量信号,作为称重仪表控制系统计算物品质量的依据。分选秤的结构由两根并行的整体限位导轨构成导轨有一个凹形长方形槽口,槽内分别固定悬臂梁式压力称重模块,称重模块上水平安置一块长方形钢板,长度与包装箱所占长度相当,其4只称重压脚在铰链的垂直支撑下平滑输送导轨上。由于拖动包装箱前进的铰链在整个生产线呈水平状态,并且铰链的高度与限位的斜坡最低点一致,包装箱被拖送到称重模块段时,随着包装箱向前移动,包装箱的4只称重压脚全部压在重力称重模块的钢板上。称重模块利用包装箱重力脱离铰链快速通过称重模块的短暂时间迅速采集数据,经控制系统的计算,得到包装箱与包装箱上所置物品的质量之和。
检重机机械系统主要部分包括生产线支架、传动系统、托盘与分级箱。机械系统是生产线整体运动过程中动力提供部位,主要为托盘传输工作提供动力;其他部件在安装中是支撑力的主要构成,也是称重与卸料零件安装的核心基础;生产线支架则是分选秤中所有部件安装的基础;传动系统在安装中主要组成部件较多包括电动机、齿轮减速器以及动力与从动力输出链轮等;托盘结构和输送链条两个部件直接铆接,输送链条运动会带动托盘运动,输送链条处于竖直状态下,与地面保持垂直状态;输送链条下方支撑结构以耐磨板为主对输送链条在运行中的水平性起到了良好的稳固作用,保证称重模块运作的精准度。
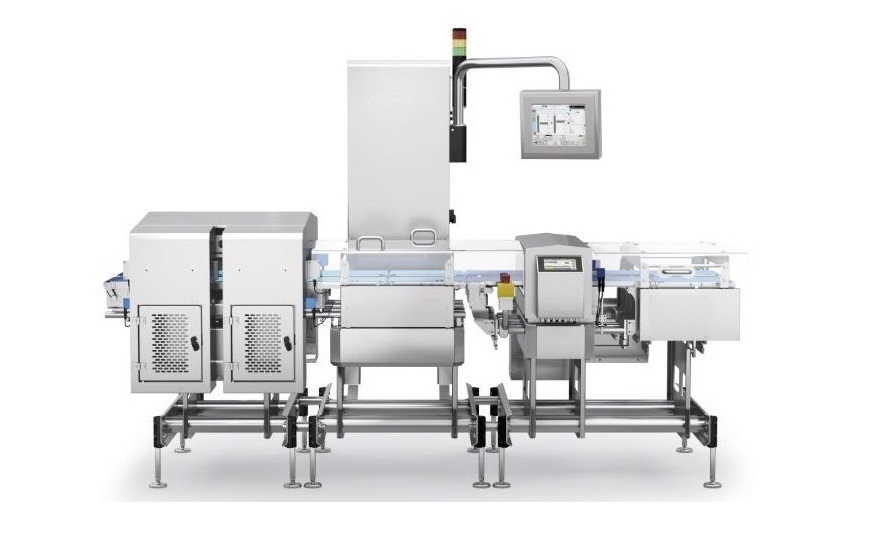
自动分选机的检验台上安装有一个轻型传送带,当被测物品通过检验台时,系统对其重量进行判定,检测其是否满足规定的重量要求,并做出合格、超重、欠重提示,或执行相应的不合格品剔出动作(根据用户需要),将不合格品推出生产线。控制系统具有标准重量检测,计数,警报、分选等功能。具有分级分选的功能,当一条传送带上传送不同重量规格的物品时,仍能够对其进行重量鉴别。检测机可用于控制包装成品的合格率,检测包装重量是否符合标准,判定包装箱内放置物品的数量是否符合要求、自动确定小包装食品的重量并进行等级分类、还可用于检测定量包装生产线上包装袋的重量误差,还可以分选机械加工生产线上的前级加工工序上的异常状态,从而剔除不合格品、或实行警报,达到及时调整设备,控制产品质量的目的。
技术参数
分选范围:10~1200g
分选精度:0.5g
分选速度:Max.60次/分,Max.120次/分
最小显示:0.5g 分选物(宽20~220mm)(长50~400mm,50~300mm)(高12~42mm可任意)
使用电源:AC110/220V,50/60HZ
使用气压:5kgf/c㎡