 020-34563445
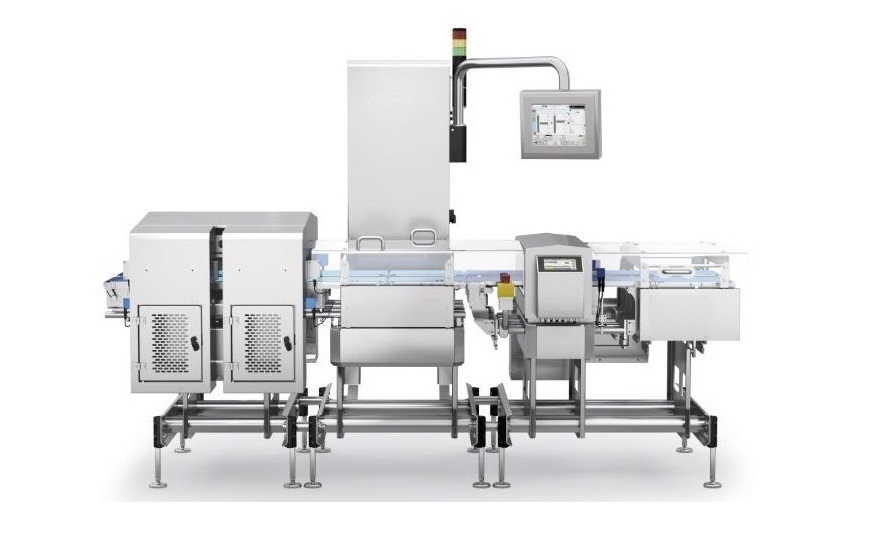
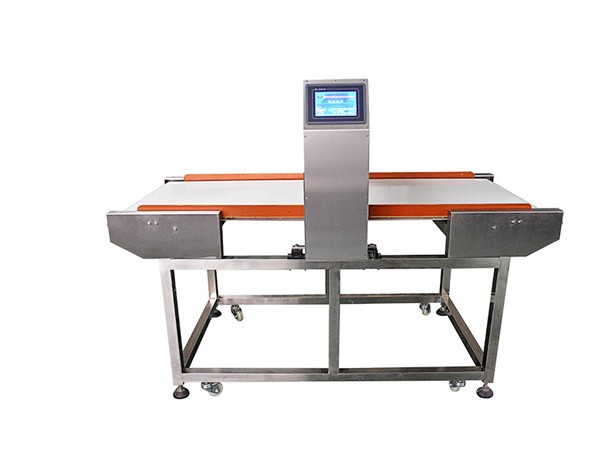
检重秤由输送机、称重传感器、称重显示控制器、控制系统、剔除装置组成。输送机放置在称重传感器的秤台上,输送机由电动机、减速器和输送辊三部分构成口。检重秤是在全自动生产线实时运行条件下对产品动态称重,并根据称重结果对产品进行自动分类的设备。可对皮带输送机上的成品进行实时检重当重量超过允许的上限值和下限值时,能自动将其从生产线上筛选或剔除出去同时发出声光报警信号,可将称重数据及时地反馈给控制器,进而数据保存,对合格产品的检测,不合格产品的剔除。分选机采用新一代钢传,在信号处理算法上采用在原有的模拟RC滤波算法上再增加卡尔曼滤波算法。在滤波过后数据处理上,在原有的滑动平均算法上再增加新的预估算法。最终可以保证物品在40m/min速度下的检重精度。分选环节采用控制器集成,取消原有PLC和称重控制器之间通信环节,增加了实时性,同时控制器增加多路输出和输人信号检测功能,最终可支持16个分选区间。采用触摸屏的配方功能,让分选产品管理更加科学,灵活,操作方便。
检重秤采用从左到右依次布置的上料单元、称重单元,还采用控制柜,称重单元由物体移动平台和与其连接的称重传感器组成,物体移动平台的上表面与上料单元的上表面平行,称重单元通过称重传感器与机架连接,上料单元与机架连接,称重传感器与控制柜电连接,在上料单元的左边还设置有发料装置,发料装置采用辊轴调整文架以及设置于辊轴调整支架上的辊轴,辊轴相对布置且互相平行,辊轴的轴线所在的平面与上料单元的上表面垂直,辊轴的轴线垂直于上料单元上表面上的产品运行方向,辊轴中至少一个连接旋转驱动装置,旋转驱动装置与控制柜电连接;上料单元为上料皮带输送机,物体移动平台为称重输送机,上料皮带输送机、称重输送机分别与控制柜电连接。
分选秤实现对产品的计算机视觉检测与分选,采用Harris角点检测及虚拟三角形匹配方法,建立了一种零件分选系统,很好地降低分选的错误率,达到了快速而准确地对零件进行分选的要求。利用工件图像轮廓上各像素点相对质心力矩的大小,基于力学原理提出了一种区域质心算法,可以对零件的内径实现精确的在线检测。检重秤还利用DirectShow技术完成图像的采集操作,普通相机作为图像采集设备,为多媒体流的捕捉和回放以及格式转换或编解码方面提供了强有力的支持,运用DirectShow可以很方便地从支持WDM驱动模型的采集卡上捕获数据,并且进行相应的后期处理乃至存储到文件中,DirectShow使用一种叫做FilterGraph的模型来管理整个数据流的处理过程,参与数据流处理的各个功能模块称作Filter,各个Filter在FilterGraph中按一定的顺序连成一条流水线协调工作,完成从视频设备中获取视频或对视频流进行解码等操作。称重选别机能够将不同称重范围的产品筛选到不同的流水工作线,在生产流水线上用来全面显示生产数量、批次跟踪、总称重、有效称重、剔除分选称重等生产数据,帮助企业实现工艺化管理,提高产品质量和优化生产流程。通常由输送机构,检重秤构,称重机构组成。其中称重机构完成计量信号的采集工作,并将计量信号送至控制箱进行处理。输送机构主要通过提高速度来保证产品间具有足够的间距。称量检重机构用来将完成检测的不合格产品剔除。
技术参数
分选范围:10~1200g
分选精度:0.5g
分选速度:Max.60次/分,Max.120次/分
最小显示:0.5g分选物(宽20~220mm)(长50~400mm,50~300mm)(高12~42mm可任意)
使用电源:AC110/220V,50/60HZ
使用气压:5kgf/c㎡