020-34563445
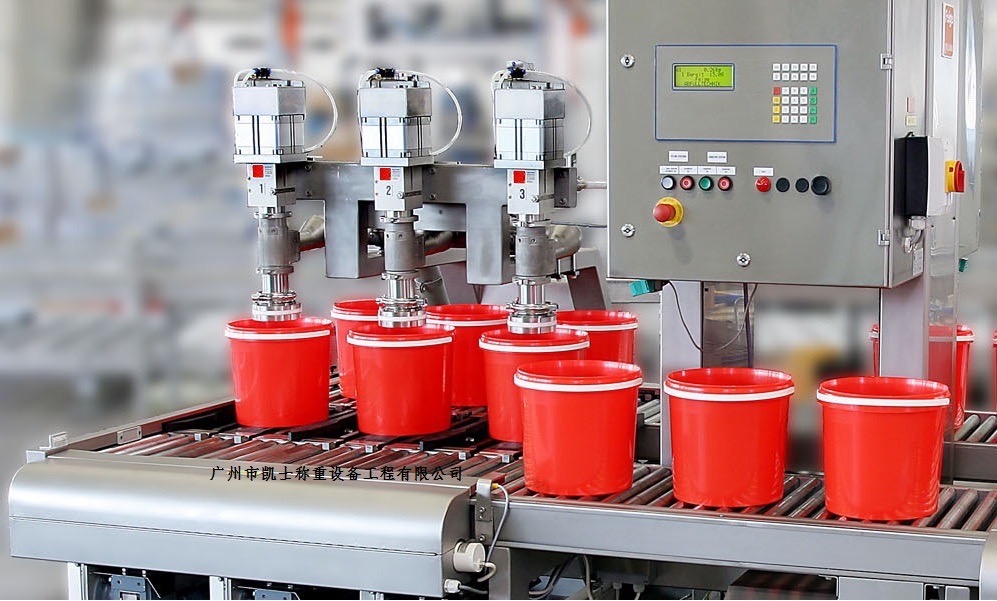
定量桶装机主要用于灌装各种各样的瓶装液体,包括进瓶、抓瓶、灌装、拧盖、抓瓶、出瓶等几个步骤,在进瓶阶段,通过带有多个固定夹的皮带一次带入多个个瓶,在第一个抓瓶阶段,多个抓手同时把多个瓶抓入输送链,在灌装阶段,多组多根罐装管分2次向多个瓶中罐液体,在拧盖阶段,一个伺服带动多个拧盖机构进行拧盖,在第二个抓瓶阶段,把装满的多个瓶从输送链中抓出,送上输出皮带,在出瓶阶段,输出皮带送出已罐瓶,各头伺服通过运动控制模块进行控制。各头的动作时序采用位置判断,然后分别以一定的速度和位置启动各个头的方式来完成。灌装采用电子凸轮代替时序控制,主头为虚头,从头为实头。计量灌装机时序控制主头以360为一个周期,进行循环速度控制。主头、从头都在零位。从头开始的时候并不启动,而是在主头位置到达285时开始启动,当主头位置到达360时,从头停止。在下一个周期,主头到达120的时候,从头开始返回(反转),主头位置到达220的时候,从头停止(回零位)。进瓶水平头与主头构成的电子凸轮。
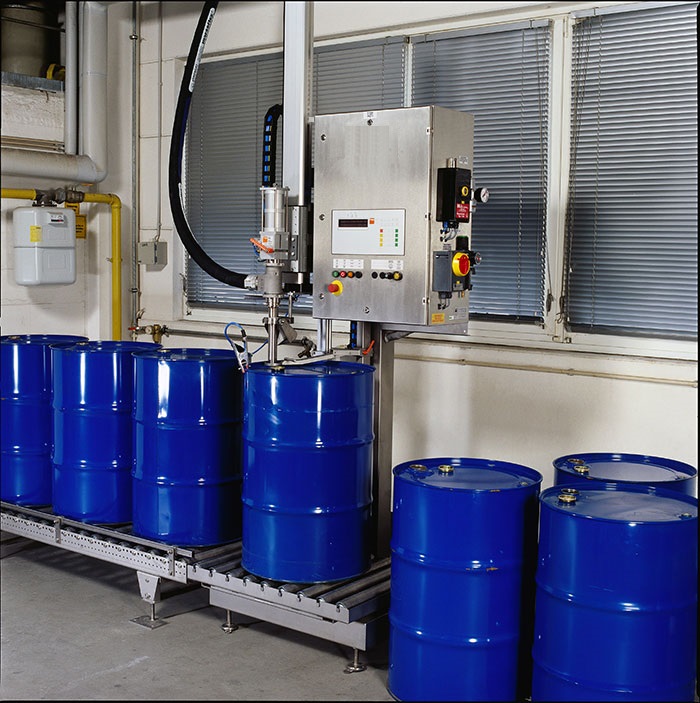
称重灌装机采用机架、进液管、灌装阀、防撞防过载托瓶盘、固定板、灌装系统、电控箱、手动阀门、气动角阀、透气阀以及管道接头座、进瓶分瓶装置。其中,灌装系统采用比例阀、PLC控制单元以及地磅,防撞防过载托瓶盘采用瓶夹导向杆支撑座、瓶夹导向杆、瓶夹、托瓶盘、托瓶盘支撑块、称重模块、称重模块防过载调节螺钉以及托瓶盘防过载调节螺钉,称重模块位于托瓶盘支撑块中,托瓶盘通过螺钉分别与瓶夹导向杆支撑座、托瓶盘支撑块连接,称重模块防过载调节螺钉设置在称重模块与托瓶盘支撑块连接处,托瓶盘防过载调节螺钉设置在托瓶盘与瓶夹导向杆支撑座连接处。气缸设置在气缸支撑杆上方,气管与气缸连接,弹簧通过弹簧座设置在灌装阀阀杆上端,灌装阀阀杆穿过气缸支撑杆下方的支撑板,导向叉设置在灌装阀阀杆下端,导向叉上设置有密封头螺母,导向叉、密封头螺母与支撑板共同形成一空腔,该空腔与进液管连通。
技术参数
计量范围:20kg~30kg
计量方式:2排式
加料量:30kg
加料精度:±0.1%
分度值:0.1kg
使用电源:AC220V(3相)60HZ
使用气压:5kgf/c㎡