





 020-34563445
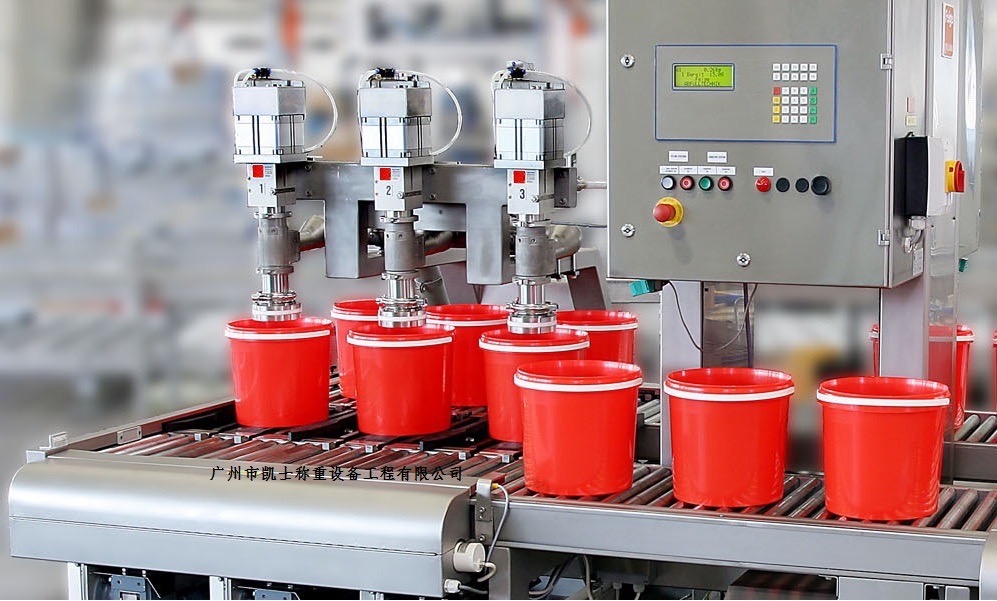
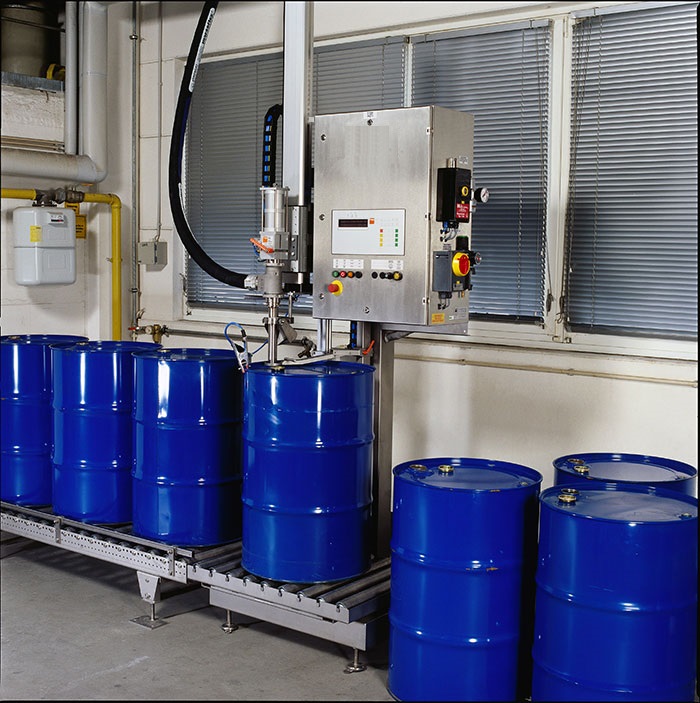
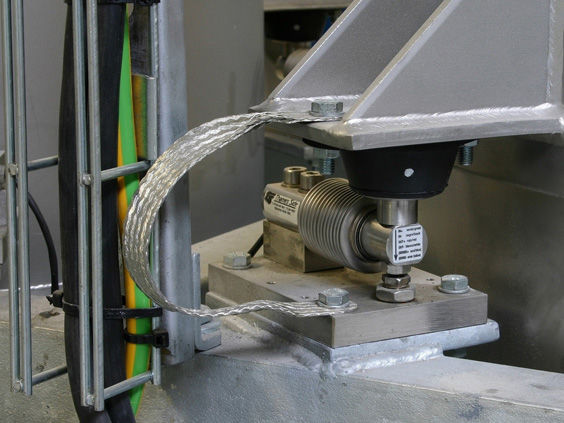
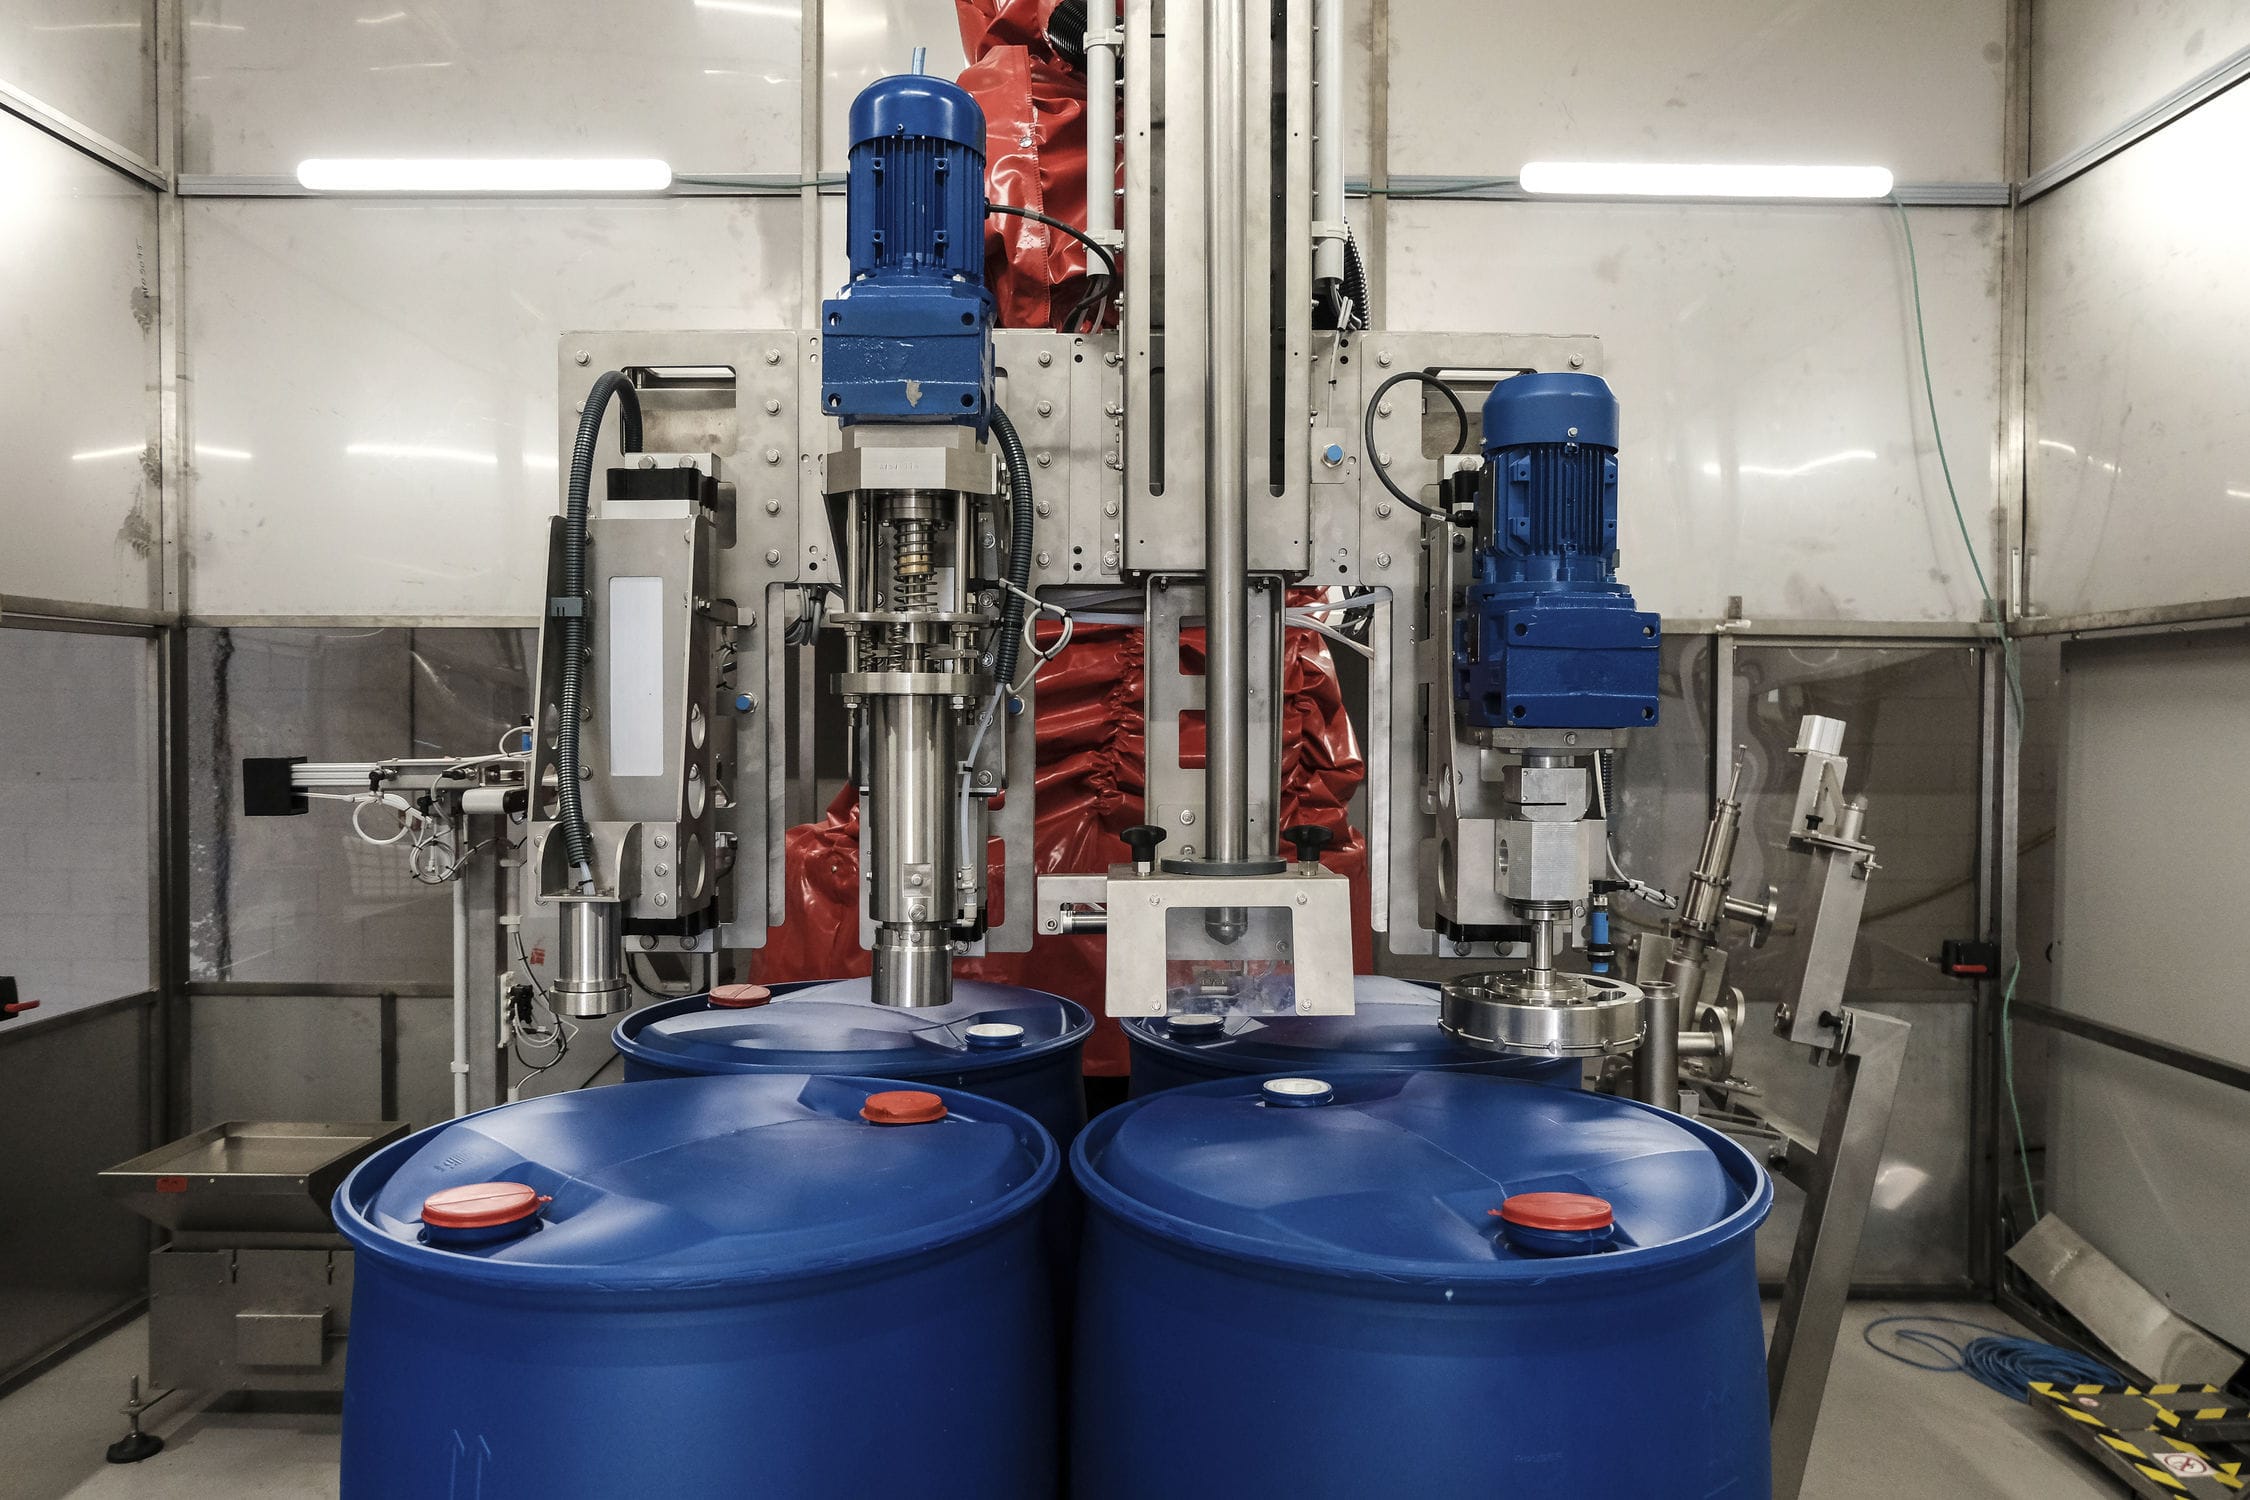
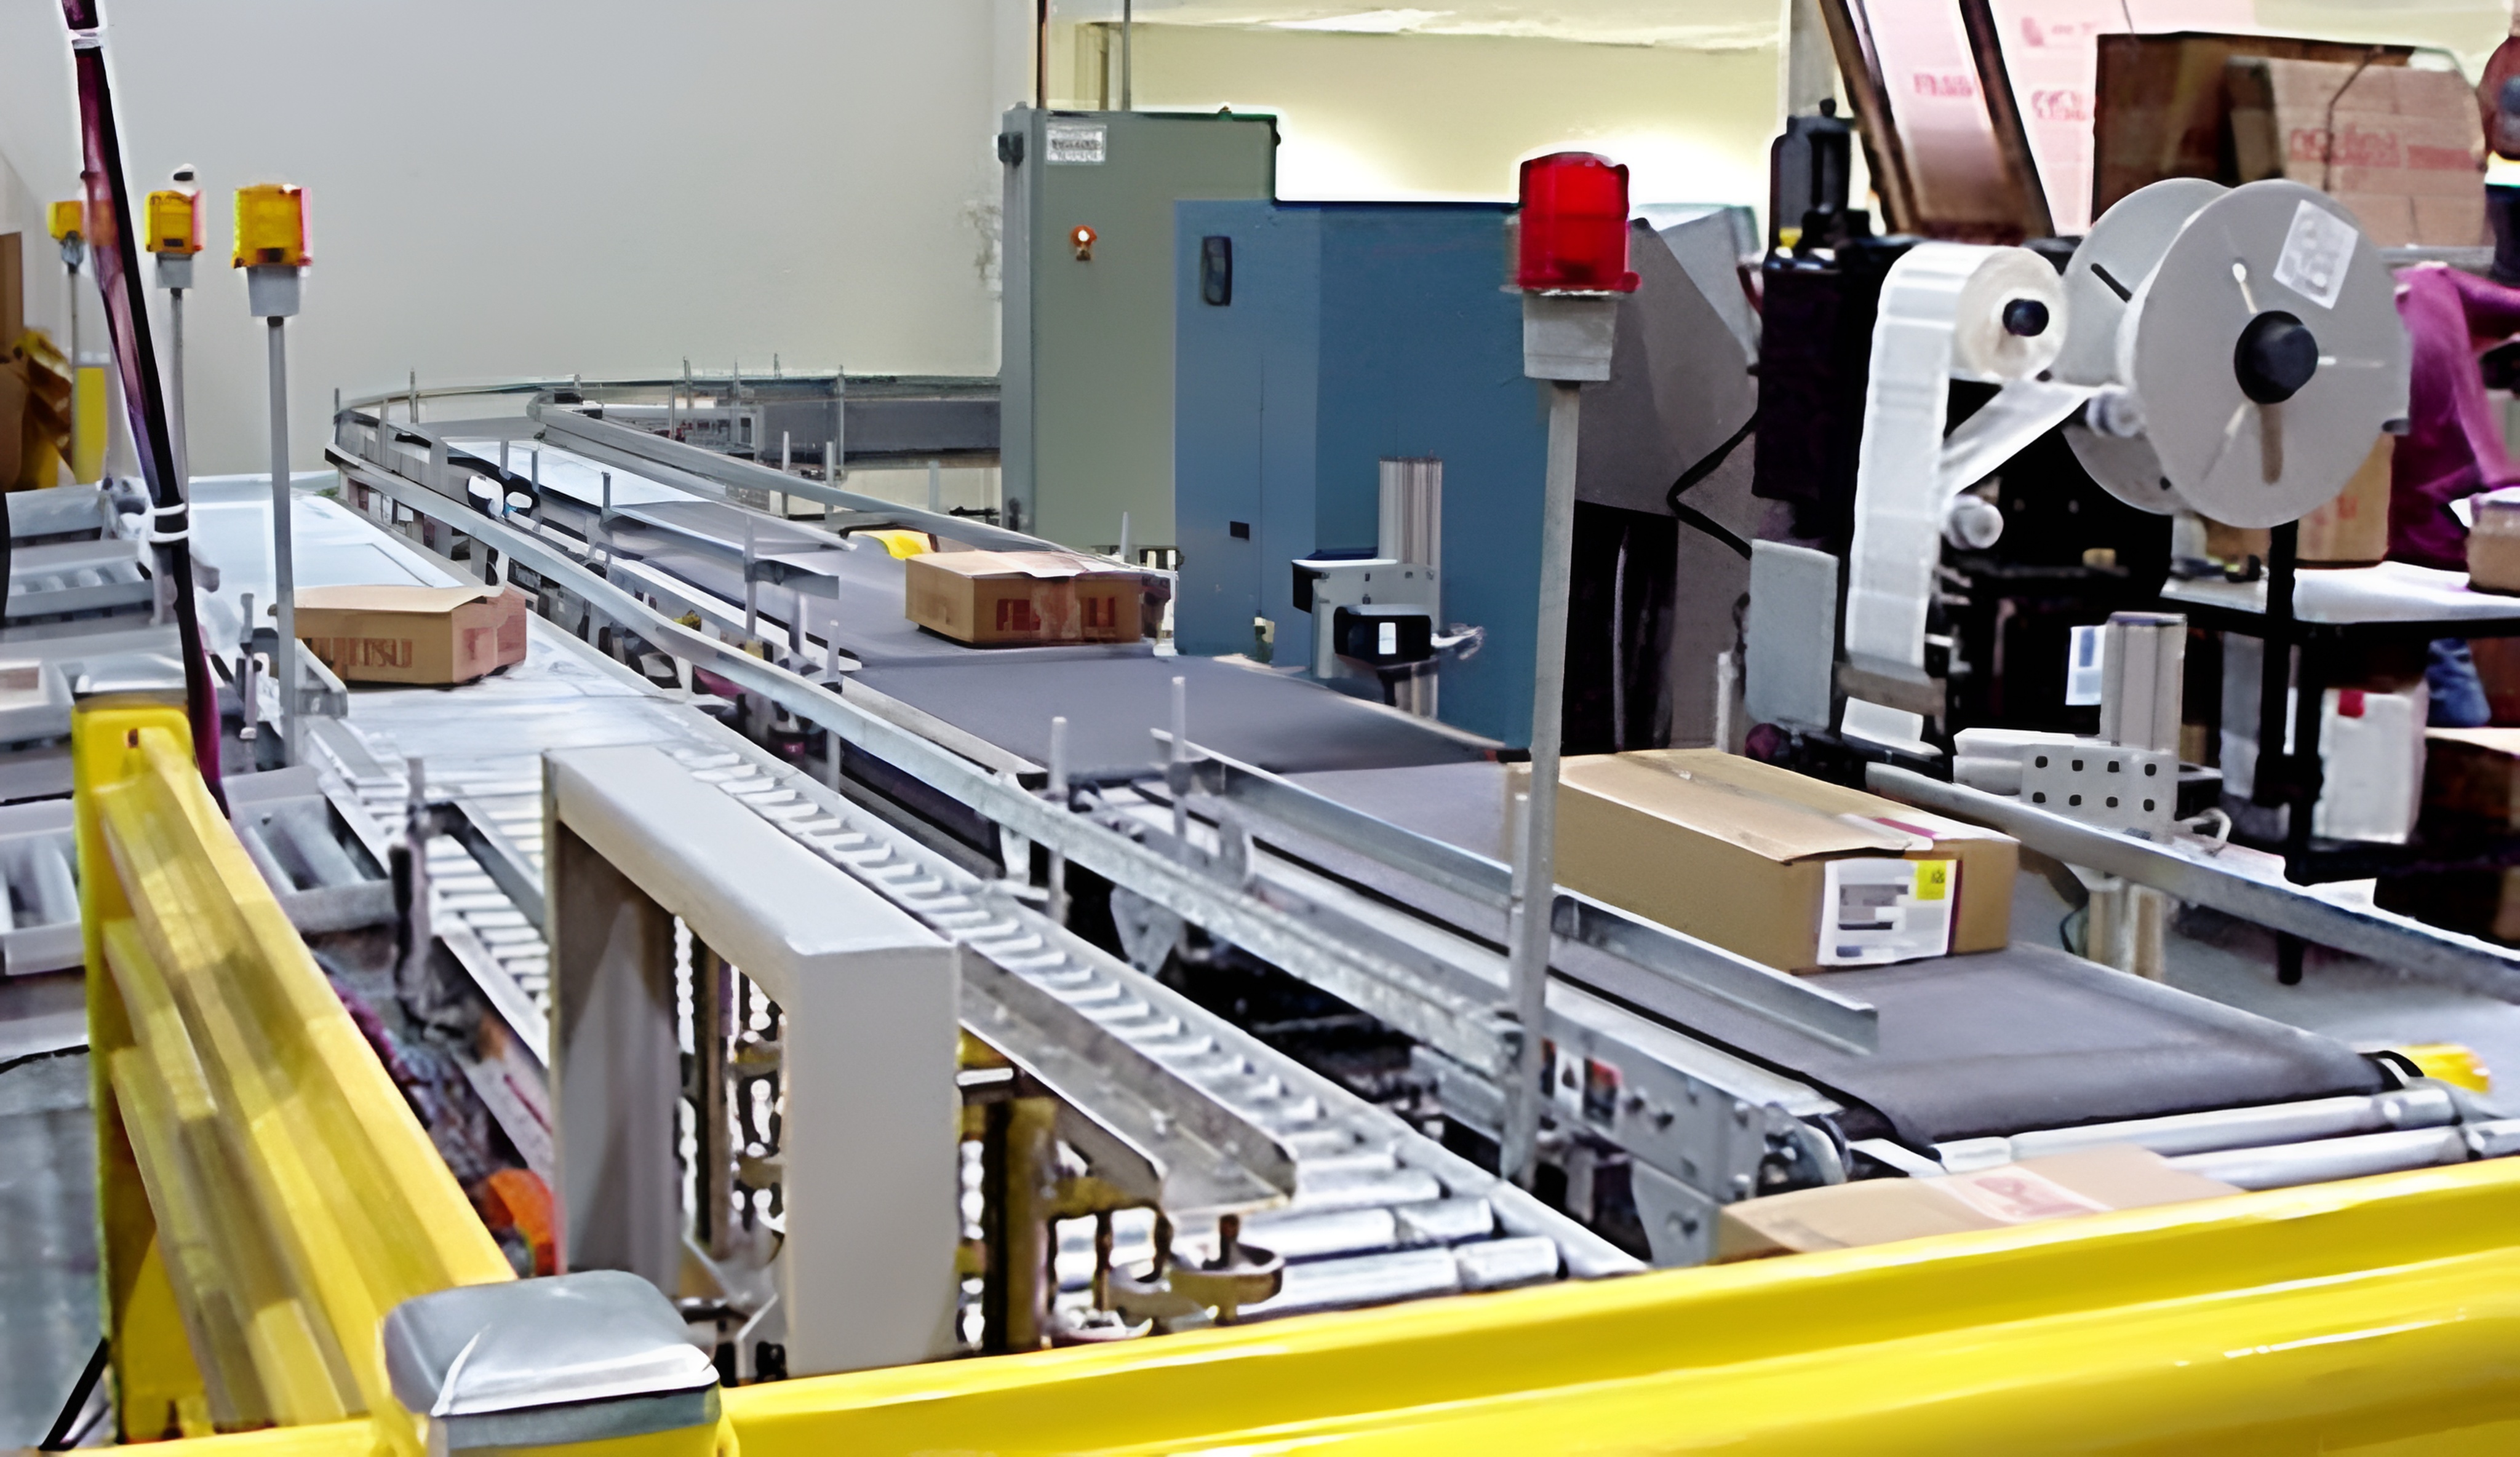
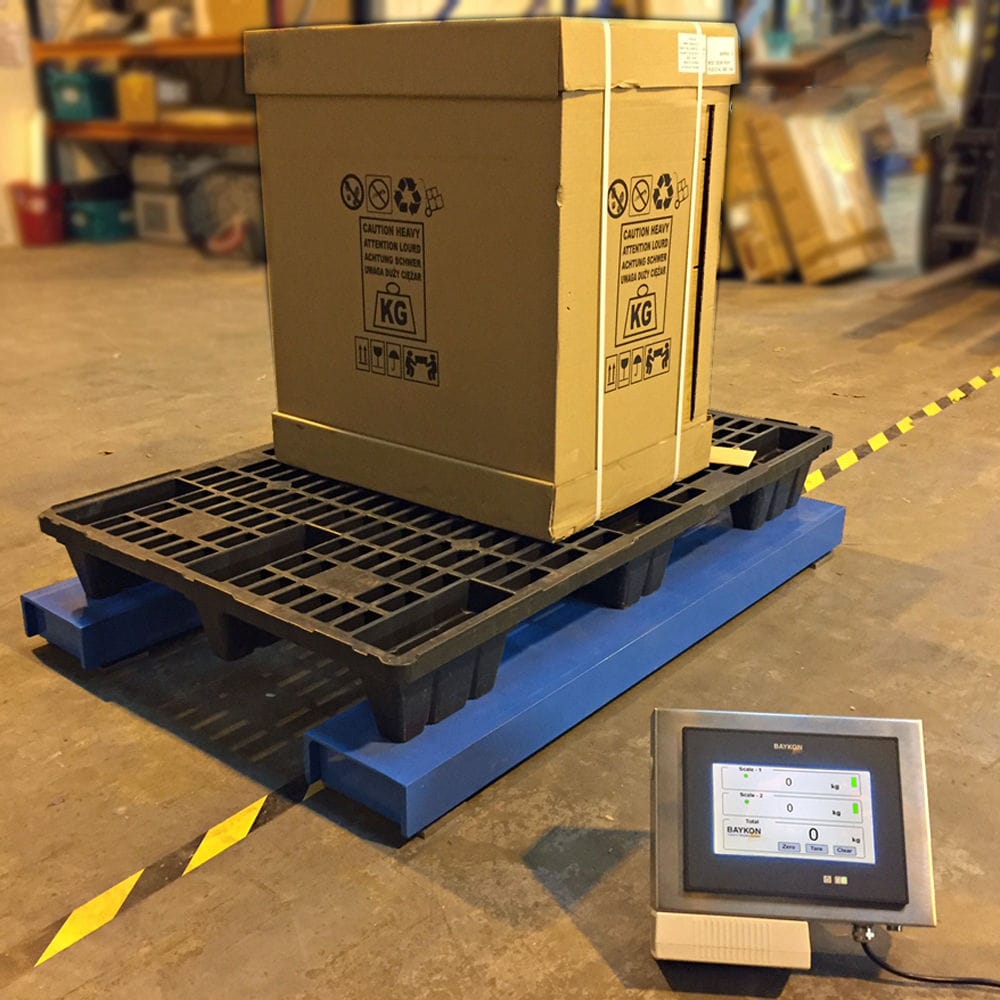
称量灌装机变频控制是应用变频技术与微电子技术,通过改变电机工作电源频率方式来控制交流电动机的电力控制设备。利用变频控制各自的功能进行设计实现多段速调速。由光电开关以及内部的定时器检电动机转速的实际转速,并以此转速作为反馈信号控制让电动机转速,进而实现对灌装传送带速度的自动控制。自动控制的目的就是使其与灌装机的速度相一致,节省灌装的时间。液体灌装机根据桶流通过灌装变频控制调整输送带的速度,根据桶流情况选择多段速控制,做到输送带速度与称重灌装机速度很好的匹配。灌装变频控制电机带动转子传动,然后将要灌装的桶传送给称量灌装机,达到桶流速度和灌装速度的协调,从而提高工作效率。称重灌装机启动后按下电机正转开关,电机开始转动,带动转子传动,待灌装的桶在转子泵的传动作用下经过光电传感器,地磅对桶子进行计数送往灌装机进行数据处理,处理后得到的桶流速度和存储器里面设定的值进行比较,输出控制信号给灌装机变频控制多段速调速控制端,变频控制接受到传送过来的控制信号后经内部处理,输出特定频率的电压实现对电机的计量灌装机变频调速。
自动灌装机采用输送机构、料斗、灌嘴机构以及夹桶机构,机架的上部设有灌含电机、离合器以及传动轴的驱动系统,驱动系统连接输送机构,输送机构穿于料斗内部的部分设有绞龙,机架体外另一侧的上下方分别设有灌机构与夹桶机构,夹桶机构下部设有升降台。灌嘴机构的上部设有气缸,气缸的下部与气缸接头螺纹连接,气缸接头内嵌于连接块中,连接块与阀芯通过定位螺栓连接,阀芯的下方设有灌嘴,灌嘴可配置具有独立传动系统的多个灌装头,当气缸动作时,可带动阀芯在气缸座与灌嘴所形成的空腔内进行来回往复运动,夹桶机构设有分别用于垂直升降作用和水平松紧作用的垂直气缸与水平气缸,水平气缸与导轨连接,垂直气缸的上部设有升降座板,升降导向杆分别以相等的距离设置于垂直气缸的两侧,输送线两侧对称安装一对加强夹板。
定量灌装机的包括有电脑集成电路程序控制的指挥系统以及转盘间歇运行机构、灌装机构上设有中汽缸,汽缸灌装活塞阀和储液溶器,管道立杆上带有灌灌装活塞阀,灌装活塞阀的进口通过管子与储液容器的出口接通,并在灌灌装活塞阀上设有带压力弹簧的压力头,压力头装在定位套内,定位套内设有复位弹。灌装机工作时,在光电及电脑的监控下,装在灌灌装活塞阀机构底部的转盘间歇运行机构在电机驱动下通过减速箱将装有软灌装输液容器送往灌灌装活塞阀下时,光电对准灌装输液容器的开口,由电脑控制程序打开储液罐阀门,液体进入灌灌装活塞阀,汽缸工作,活塞杆带动灌灌装活塞阀下行,定位套内压力头的压力弹簧压紧输液容器管口,开始装灌装完毕,由于目标量的设置,延时2秒钟,活塞杆带着灌装活塞阀上行,压力头在复位弹簧的作用下复位,此时转盘运转进入下道工序,如此周而复始即能顺利完成灌装输液容器液体的灌装。
技术参数
重量范围:15~50kg
物料接口:DN40物料
进口压力:<0.5MPa
灌装速度:1~2桶(200L)/分钟(通径1.5”,物料流速保证280L/min)
灌装精度:0.2级
喷枪结构:接触物料部分的材料为316、316L不锈钢,其余部分的材料为304不锈钢、碳钢等
使用气源:压力0.5±0.1Mpa,耗量10m3/h,快速接头8㎜气管
使用电源:220(-15%~+10%)VAC,50Hz