





 020-34563445
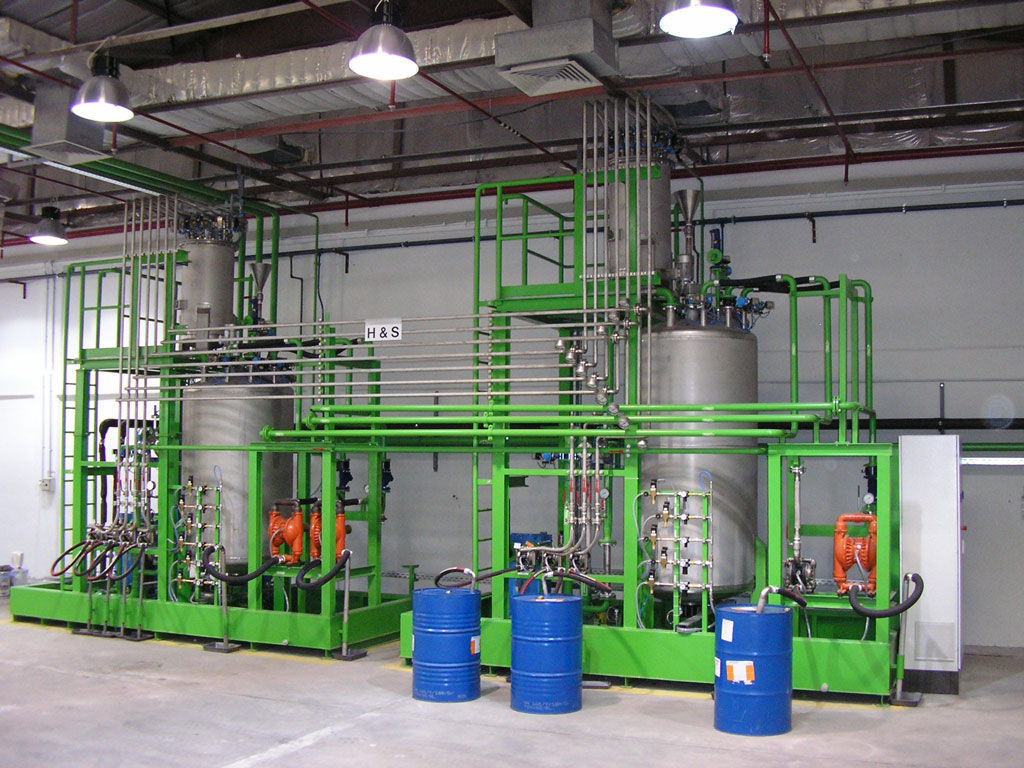
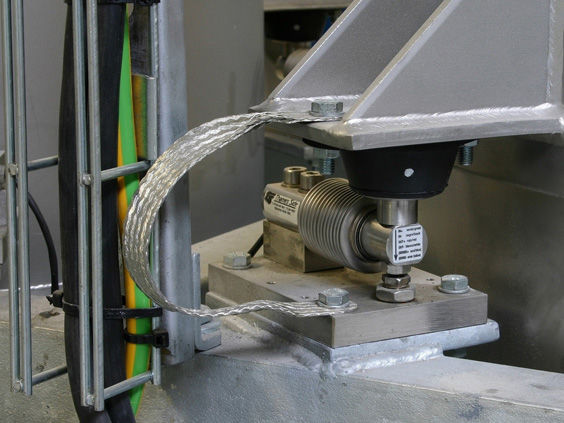
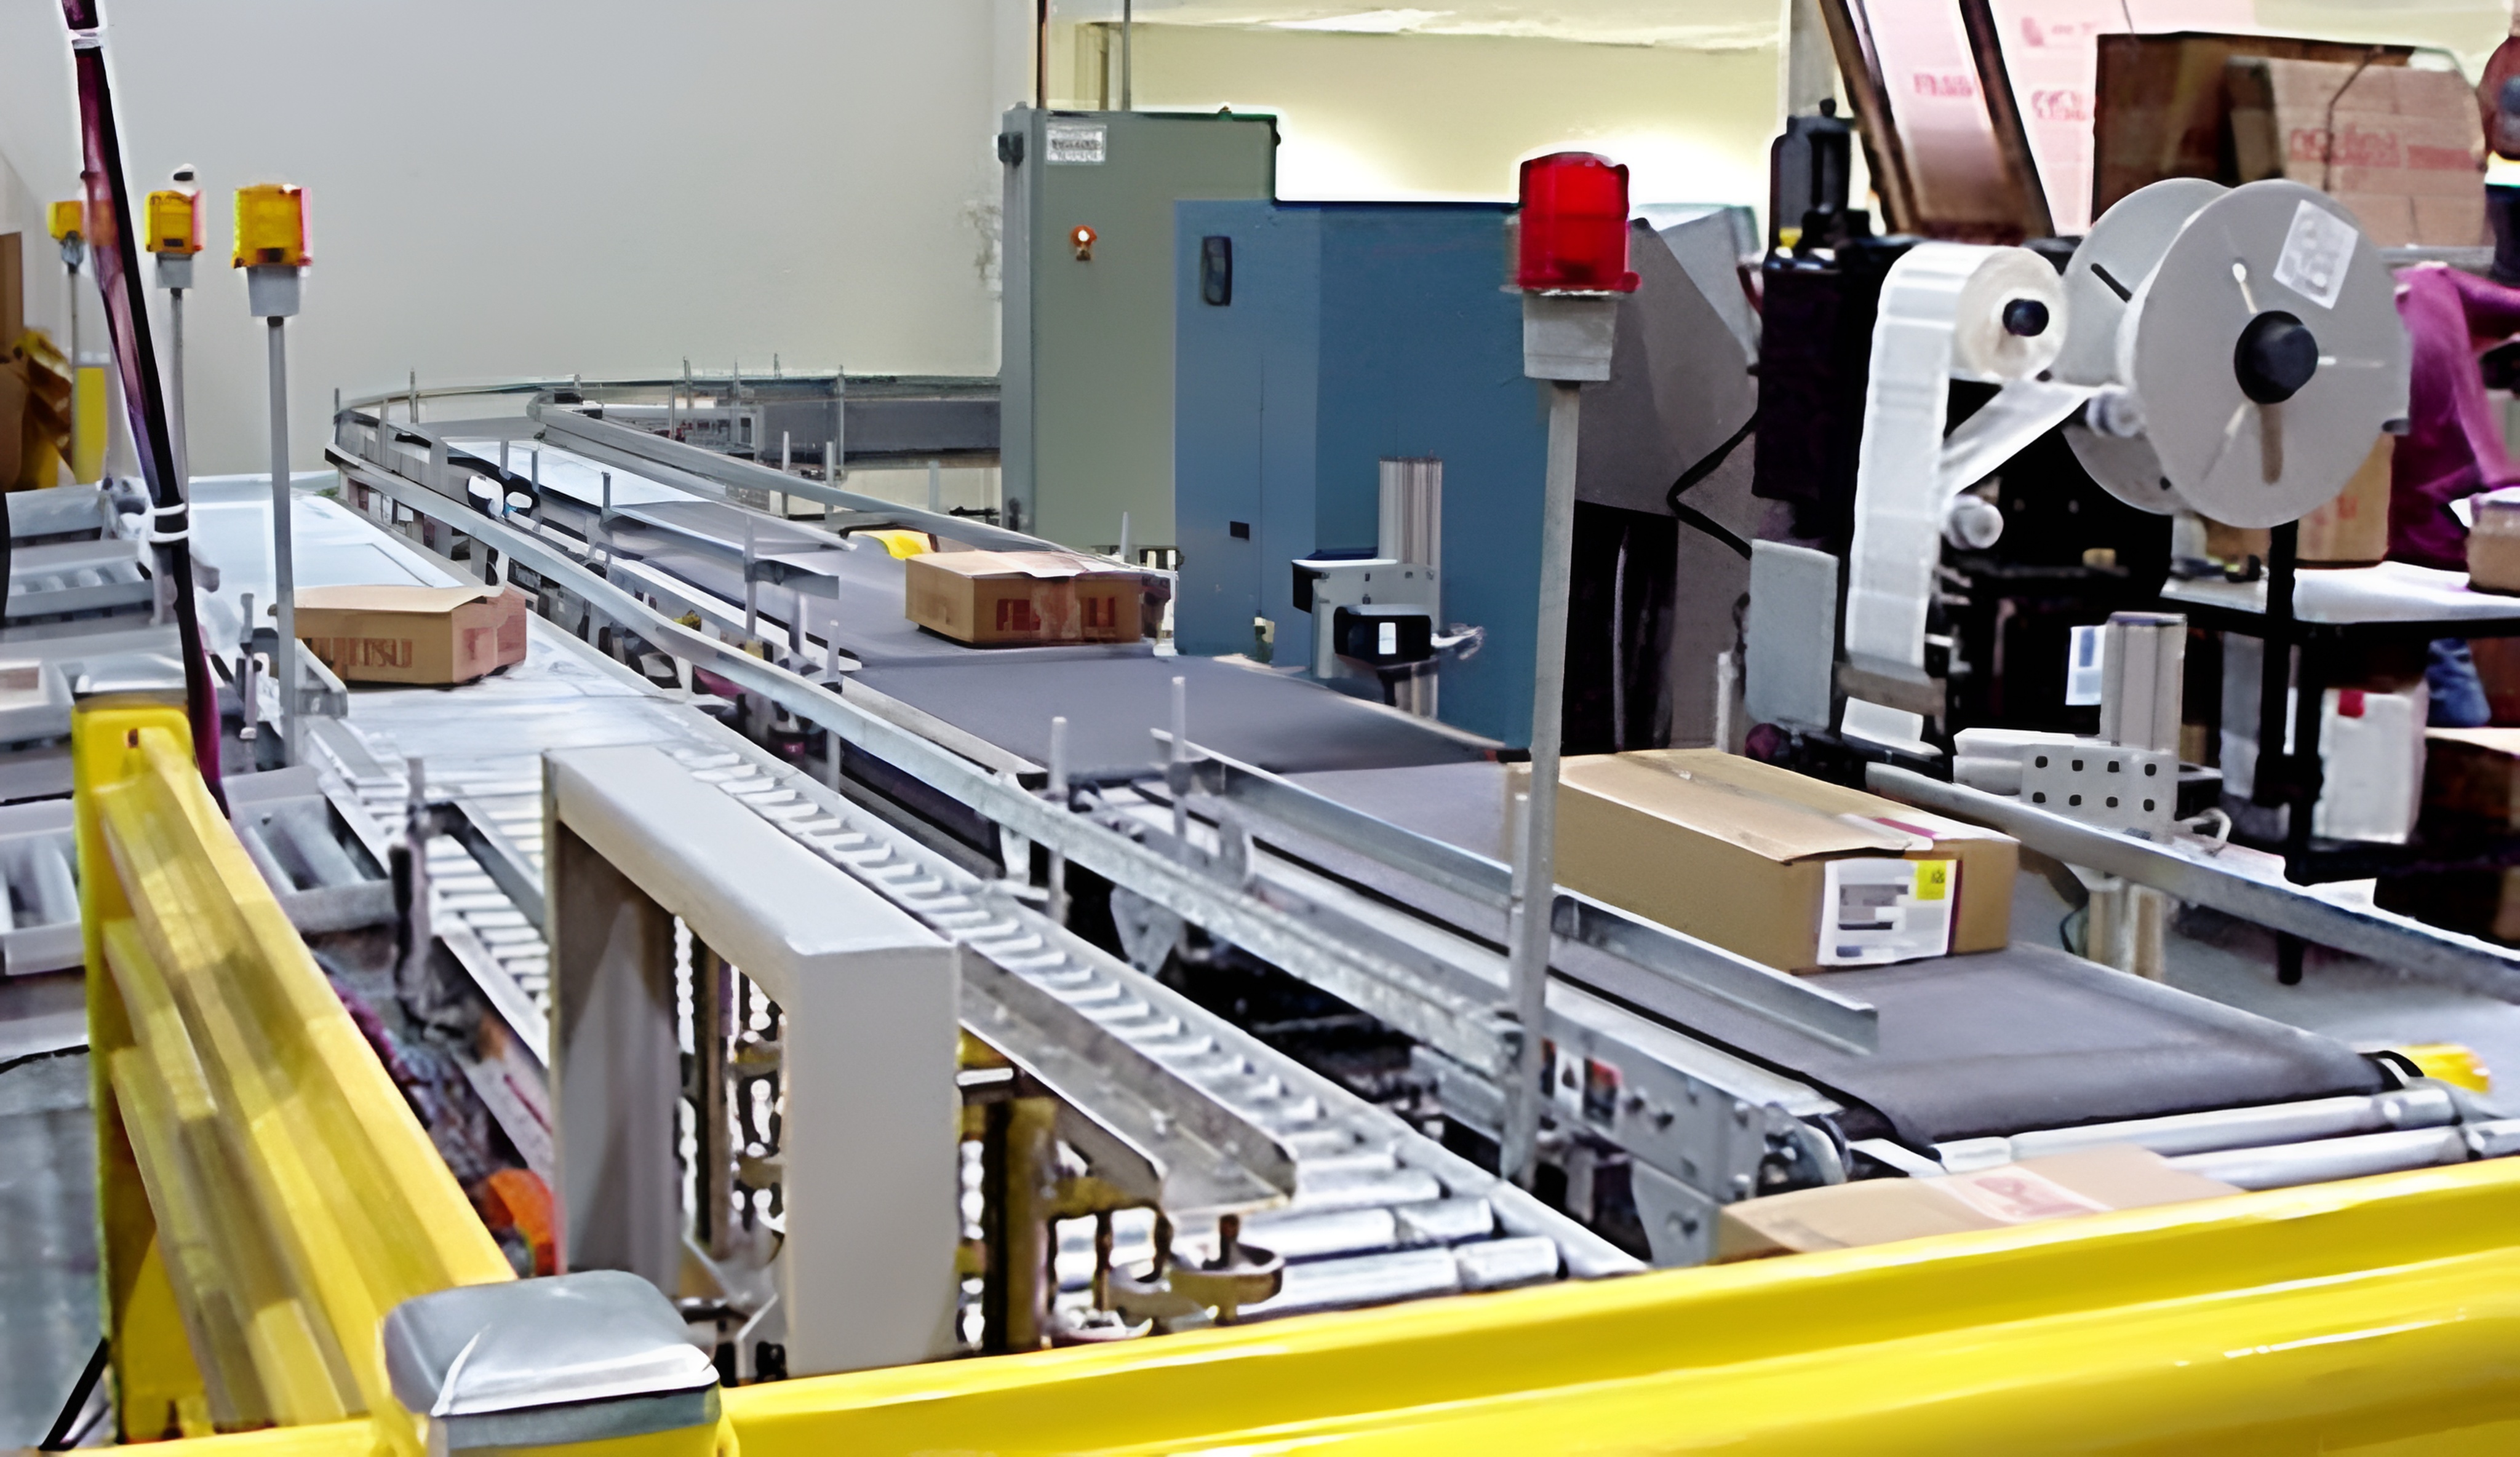
液体气动灌装机设计是以S7-300系列PLC作为处理核心,用行程开关、称重模块将生产过程中的信号(如空瓶的运行的位置、容器的大小等等)处理后送给PLC处理器,由PLC对数据进行运算,然后输出驱动信号(如液体灌装机接触器、电磁阀等等)来完成罐装生产过程的液体灌装机操作。填充系统通过开关设定为自动操作模式,一旦启动,则输送机的驱动电机启动并一直保持到停止开关动作或待灌装的容器被传送至填充系统下时停止;瓶子装满并上盖后,传送带驱动电机必须自动启动,并保持到下一个待灌装的容器被传送至填充系统下或停止开关动作。称重灌装机将灌装装置以及封盖装置集合在一起,使的灌装稳定、高效的完成。对于容器大小的区别是通过反射式光电模块工作来实现的,利用辅助继电器对计数器进行正电平触发来实现对所生产产品的计数。灌装系统一旦上电,传送带驱动电动机运转,待空容器行至行程开关,行程开关闭合,电动机停转,填充系统通过阀门的关断来控制灌装的时间,待灌装过程完毕后电动机恢复转动,如此循环实现灌装机上的自动控制。对于传送带上的容器大小的区分,是通过所在位置的反射式光重模块工作来实现的。
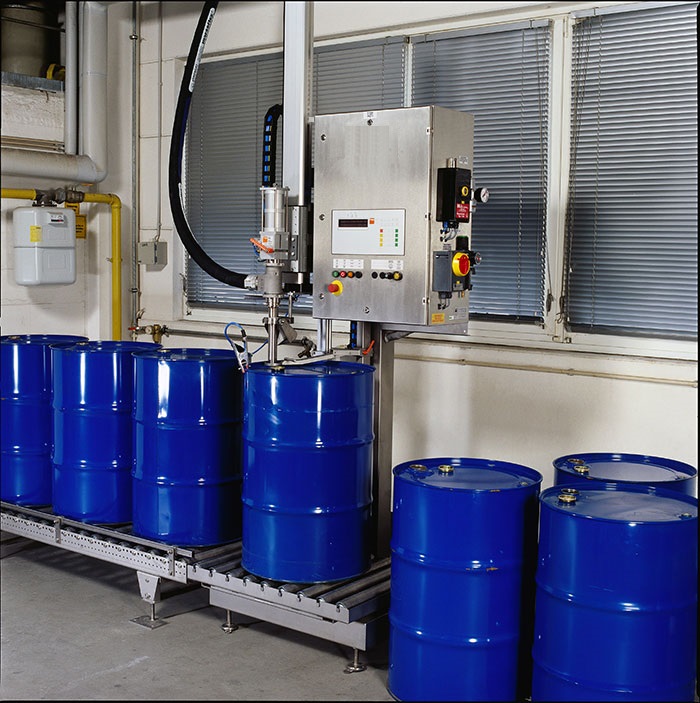
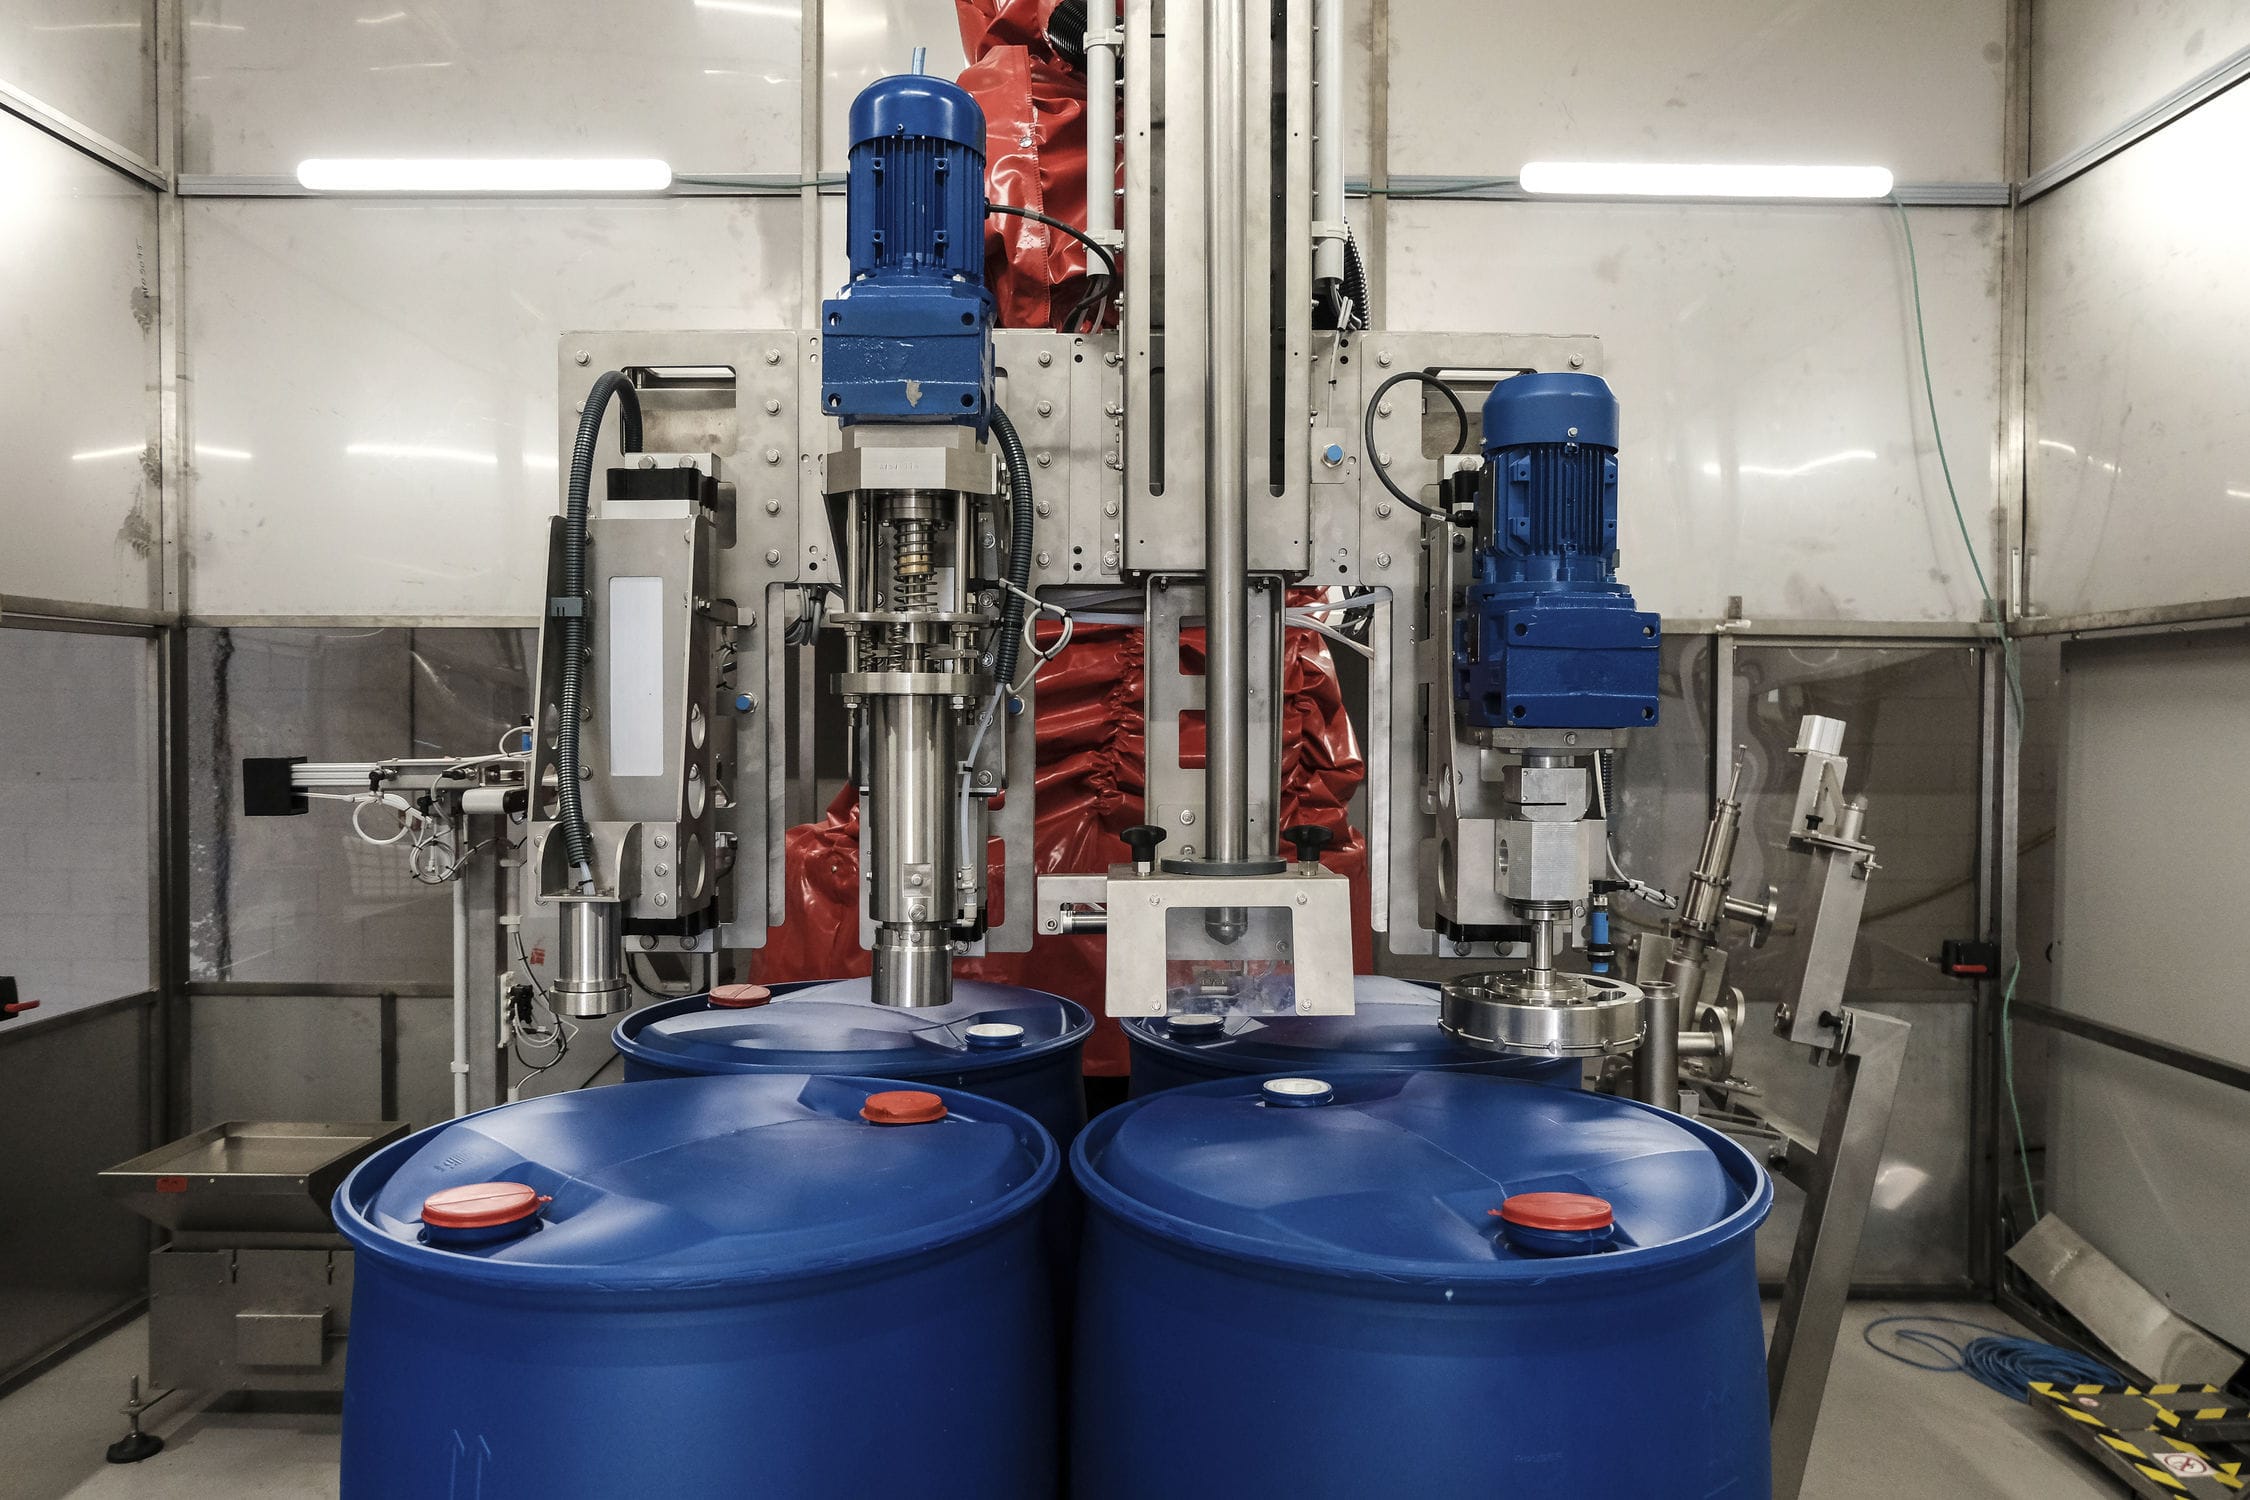
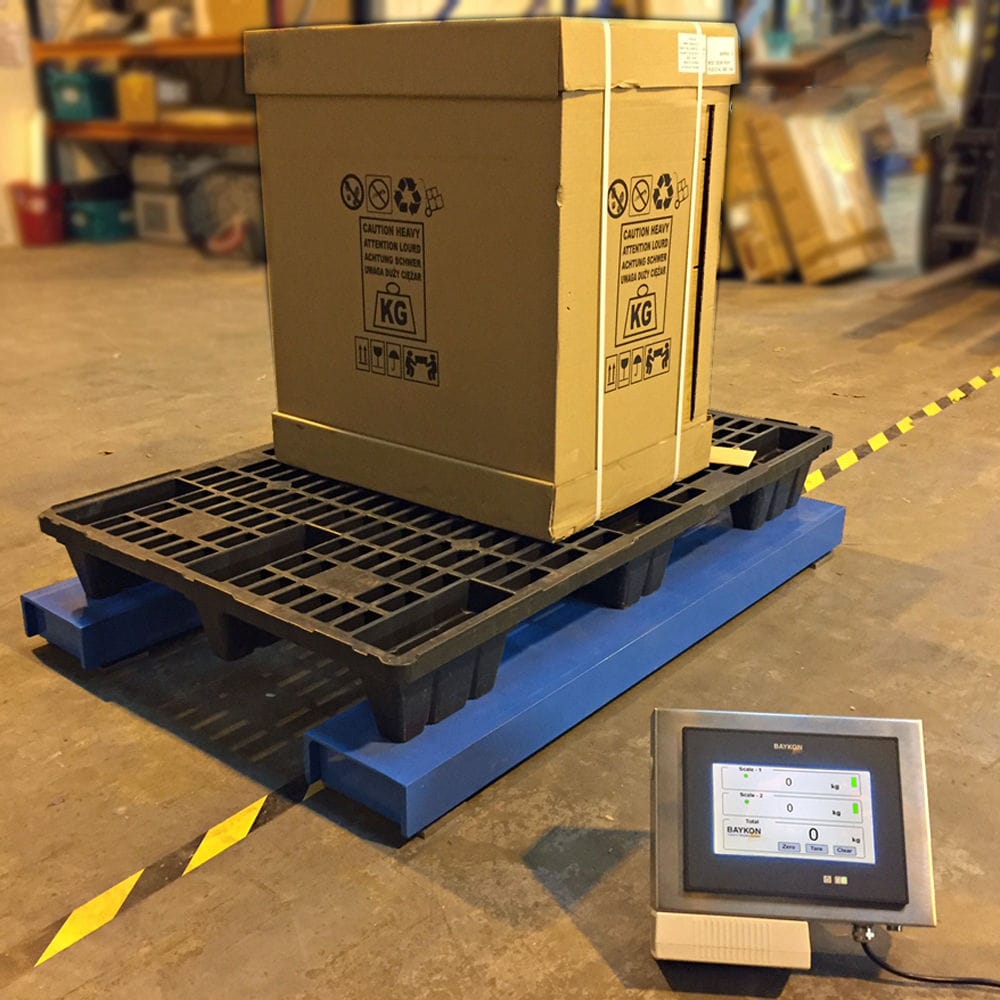
自动灌装机包括机架,机架上设有电子地磅,地磅上设有灌装桶,灌装桶的两侧设有卡桶挡杆,卡桶挡杆用于将桶子口中心与下料嘴对准。灌装桶的正上方设有下料嘴,下料嘴的上方连接有料箱,料箱用于储存物料,下料嘴用于灌装物料。下料嘴与料箱之间设有手动球阀和灌装气动球阀,灌装气动球阀电连接有操作控制箱,用于调整及控制整个灌装系统。手动球阀用于控制灌装流量,灌装气动球阀用于控制下料嘴的连通与阻断。电子地磅与料箱之间设有升降装置,升降装置与操作控制箱电连接。升降装置用于实时控制下料嘴的高度。料箱的顶部设有上料气动球阀和料位检测开关,上料气动球阀和料位检测开关分别与操作控制箱电连接。上料气动球阀用于与工厂储料槽相连。料位检测开关用于检测料箱内料位的高度。灌装气动球阀的上下两侧分别设有上限位光电和下限位光电,上限位光电和下限位光电分别与操作控制箱电连接。上限位光电和下限位光电用于检测灌装头所在的位置。防水地磅一端设有进桶光电和进桶挡杆,进桶光电与操作控制箱17电连接。进桶光电用于进桶计数,进桶挡杆用于对进桶的输送控制。防爆地磅的另一端设有出桶光电和出桶挡杆,出桶光电与操作控制箱电连接。出桶光电8用于出桶计数,出桶挡杆9杨红玉对出桶的输送控制。机架上设有气源处理器,气源处理器与操作控制箱电连接。气源处理器用于调节过滤压缩的空气。机架18的底部设有底脚,底脚用于调节机器的高度与水平。
基本参数
称重范围:10~300kg
物料接口:DN40物料
进口压力:<0.6MPa
灌装速度:1~2桶(200L)/分钟(通径1.5”物料流速保证280L/min)
灌装准确度:0.2级
喷枪结构:液体灌装秤接触物料部分的材料为316、316L不锈钢,其余部分的材料为304不锈钢、碳钢等
气源:压力0.5±0.1Mpa,耗量10m3/h,快速接头8㎜
气管电源:220(-15%~+10%)VAC,50Hz操作简单,安装方便喷枪提升速率控制桶碰撞保护