 020-34563445
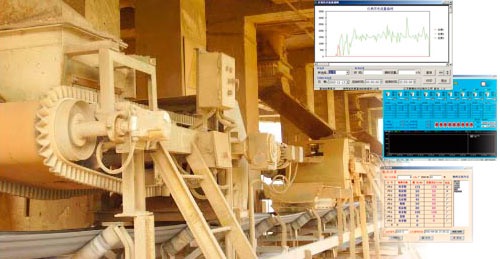
双速皮带秤系统接到配料起动信号后,系统首先启动秤底皮带和提升机,然后按照一定时间顺序启动,原料等秤开始称料,实现远程-控制室-现场同步监控,具有自动、半自动和手动三种控制方式。实现了配比授权设定、配料周期的灵活设定、动作时序的任意调整和配料(进料、排料)速度的任意设定。具有全自动连续循环配料、故障判识、类型报警、数据保存、报表的实时打印等功能。双速皮带秤是一种具有电子称重装置的计量皮带机,主要有主动从动滚筒、环形胶带、摆线针轮减速机、物料挡板、称量模块等组成。皮带秤的信号输人称重仪表,经过称重仪表而实现自动调零、调间隔、挂码标定、静态标定、电流输出及通讯功能。皮带秤机械上设有跑偏装置,确保皮带机长期运行在良好状态。支点采用无运动摩擦橡胶耳轴支撑,线形度好寿命长防水防尘防腐性强,环境适应性强,称重传感器采用双层充氮密封稳定性好,不易损坏。这种双调速皮带秤有助于减少纯滞后时间,可以减轻料量大幅度变化时的冲击,每台秤将需要增加变频调速装置和光电编码器及其处理单元等设备。
皮带秤包括称重桥架,称重桥架安装在输送机上,称重桥架的顶部固定连接有托梁,托梁呈U形;托梁的内侧固定连接有杆体,杆体上活动连接有三个托辊,三个托辊包括两个斜向的托辊和一个水平托辊;杆体的弯折处固定连接有三角架,三角架的底端与托梁固定连接;称重桥架顶面的中部安装有称重模块;称重桥架的内侧固定连接有连接板,连接板的一侧固定连接有X型架,X型架的中心处互相交叉。皮带秤称重桥架的底部插接螺栓,螺栓上螺纹连有螺母,螺栓贯穿托梁和一个卡子,卡子的内侧卡接托梁,称重桥架的顶部通过卡子、螺栓和螺母与托梁固定连接。皮带秤杆体的两端与托梁的内侧活动连接,杆体的弯折处与三角架焊接。三角架包括两个斜向支杆和一个竖直支杆,连接板与称重桥架的内侧焊接或通过铆钉连接。连接板与X型架焊接,X型架的交叉处位于称重桥架的中心处。
皮带秤对称重系统的运行情况进行监控,根据工艺要求,计算出原料各生料的质量比,设定其皮带为主皮带,并且主皮带速度视为恒定,通过质量关系计算出其余三种物料所在皮带的速度,将该皮带速度转变为标准电流(电压)信号,控制器将变为滑差电机转速,电机带动皮带转动输送物料。检测皮带上物料的流量,电离室输出与流量唯一对应的实际电压值。称重仪表接收到电压信号,按对应关系可求出物料流量,对流量进行积分可以得出物料累计质量。与标准值比较得到一个输出的控制信号,控制器根据控制信号控制电机的转速,使皮带的速度发生相应的变化,从而实现对物料含量的控制。
皮带秤把皮带速度信号和称重传感器的重量信号经过处理后送到输送率乘法器就得到输送率信号(即瞬时输送量),经过D/A 变换就得到了模拟输送率信号,将此信号运入微机,根据模拟输送率信号与满负荷信号相比较、如发生越限情况,就可进行报警,输送率信号送到累加器做为累计计数器计数,同时此信号送到微机进行同步计数,存储在内存单元中,做为班产量的累计值。在停电的情况下,电子秤可记忆累计数据,所以,当有电开机后,微机首先把电子称的累计数据存取到微机中,再转入正常工作状态。为了修正低于-10℃温度时皮带秤的精度,把传感器附近的环境温度信号送入微机以备所需。由于称重模块生产厂家对称量模块已进行了-10℃~+70℃的温度补偿和抽真空充填惰性气体的稳定性处理,在一般情况下都不需要进行温度修正。
皮带秤所采用的方式是通过称重托辊来进行物料的重力传递,皮带处于物料与传感器的中间位置,物料通过皮带将重力传递到皮带秤托辊上,再通过托辊将重力传递到称量传感器。皮带秤安装在皮带输送机上,物料的重量通过物料--皮带--托辊--秤架--传感器这样一个过程进行传力,皮带秤由上至下依序设置的卸料系统、计量系统以及出料皮带机,其中计量系统包括并行设置的多台料斗秤,卸料系统的卸料口可在各台料斗秤之间切换,出料皮带机设置在料斗秤的放料口下方。计量系统采用并行设置的第一料斗秤与第二料斗秤两台料斗秤,卸料系统的卸料口则可在两台料斗秤之间切换,两台料斗秤交替受料、称重实现连续计量称重,保证了运输物料的连续性,也实现了大宗散货物料的动态转化为静态的称重计量,保证了生产效率及计量数据的准确性。