
















 020-34563445
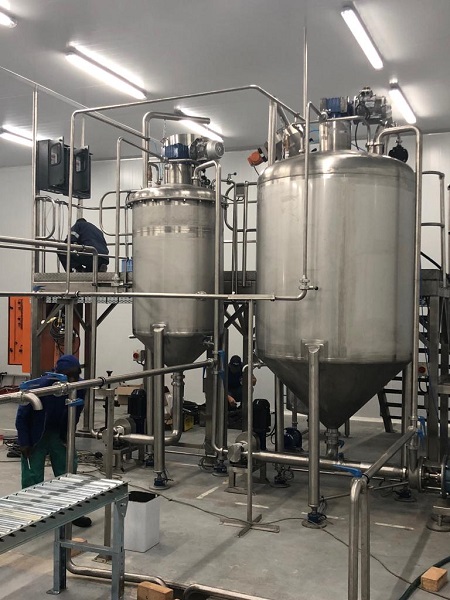
称量反应锅自控系统根据工艺需要,容器上装有各种接管,以满足进料、出料、排气等要求。为对物料加热或取走反应热,常设置外夹套或内盘管。系统接到配料指令,系统将称量罐中物料加热搅拌称重计量,结构简单、速度快三级落料方式。采用精度高双计量斗结构,交替工作,速度快存储16种量程、物料数据、通过按键选择、操作简单。称重控制系统自动误差修正,超差自动报警,故障提示,物料自动累积等多种功能,数据打印机输出并接入计算机处理。可与提升机、输送机。塑料热合机配套构成配料。称重系统应用组态软件来完成数据采集和过程控制支持多种通讯协议,为用户提供多种设备支持,丰富多彩的动态画面和系统的强大功能,并通过高速网络传送到中央控制室集中监控和管理,中央控制室主机也通过高速网络将控制命令传送到PLC测控终端,实施对各单元的分散管理。融合了计算机技术、自动控制、通讯技术、称重技术为一体,其控制功能完善,显示、操作集中,数据处理方便,安装、维护简单,系统便于扩展。在结构上解决了计算机集中控制系统的”危险集中”的问题,做到”管理集中危险分散”,系统稳定可靠满足了在连续生产过程中的使用。
称重配料机包括支架,支架的顶部设置有配料仓,配料仓的底部连接喂料绞龙,喂料绞龙的右底部设置有喂料绞龙出口,喂料绞龙出口下端安装有地磅,电子地磅的底部设置有称重模块开关,开关内部设有称重传感器,称重传感器电连接称重控制器,称重控制器顺序连接变频调速器、电机,电机与喂料绞龙电连接,地磅的底部设有混合器,混合器的底端安装有混合器开关,原料从配料仓进入,经过喂料绞龙的传输,通过喂料绞龙出口落入地磅,地磅重量变化经由地磅底部的称重传感器转变为相应的毫伏电压信号变化量,输入称重控制器,经由称重仪表对数字量进行数字滤波处理并与设定值比较,确定该种原料的当前配料情况,使用变频调速器可实现无极调速喂料,当值达到设定值时,停止向配料仓中倒入原料以及停止喂料绞龙的传送,打开地磅开关,当地磅中的原料都进入混合器中,关闭地磅开关,打开喂料绞龙,打开地磅侧出口,用容器回收多余的原料;需要配下一批原料时,重复上述步骤。
技术参数
定量范围:20-5000kg
计量精度:0.2%
工作环境:-30℃~40℃
电源电压:AC380V 50Hz ±10%0.25kw







