





 020-34563445
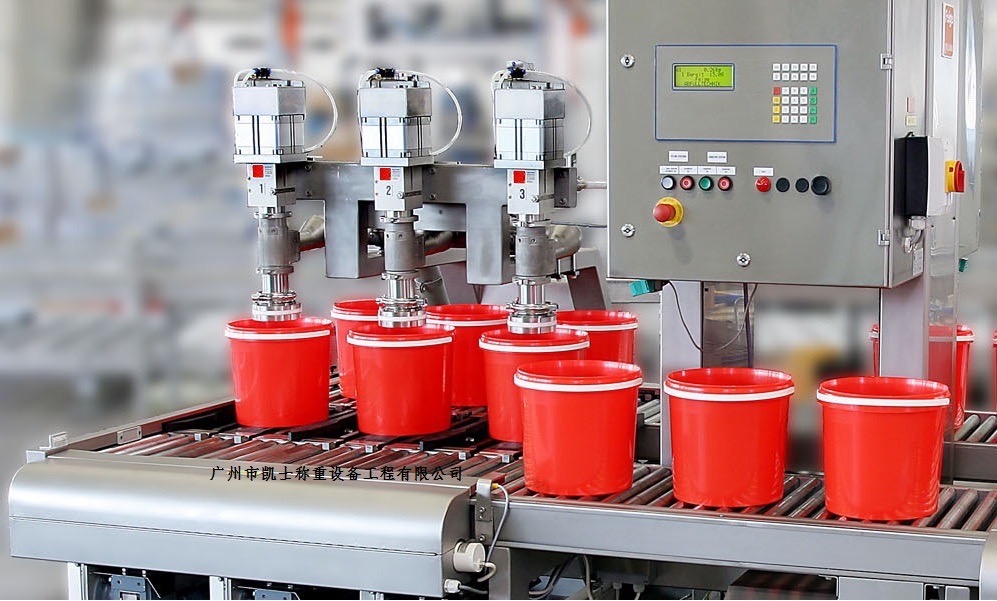
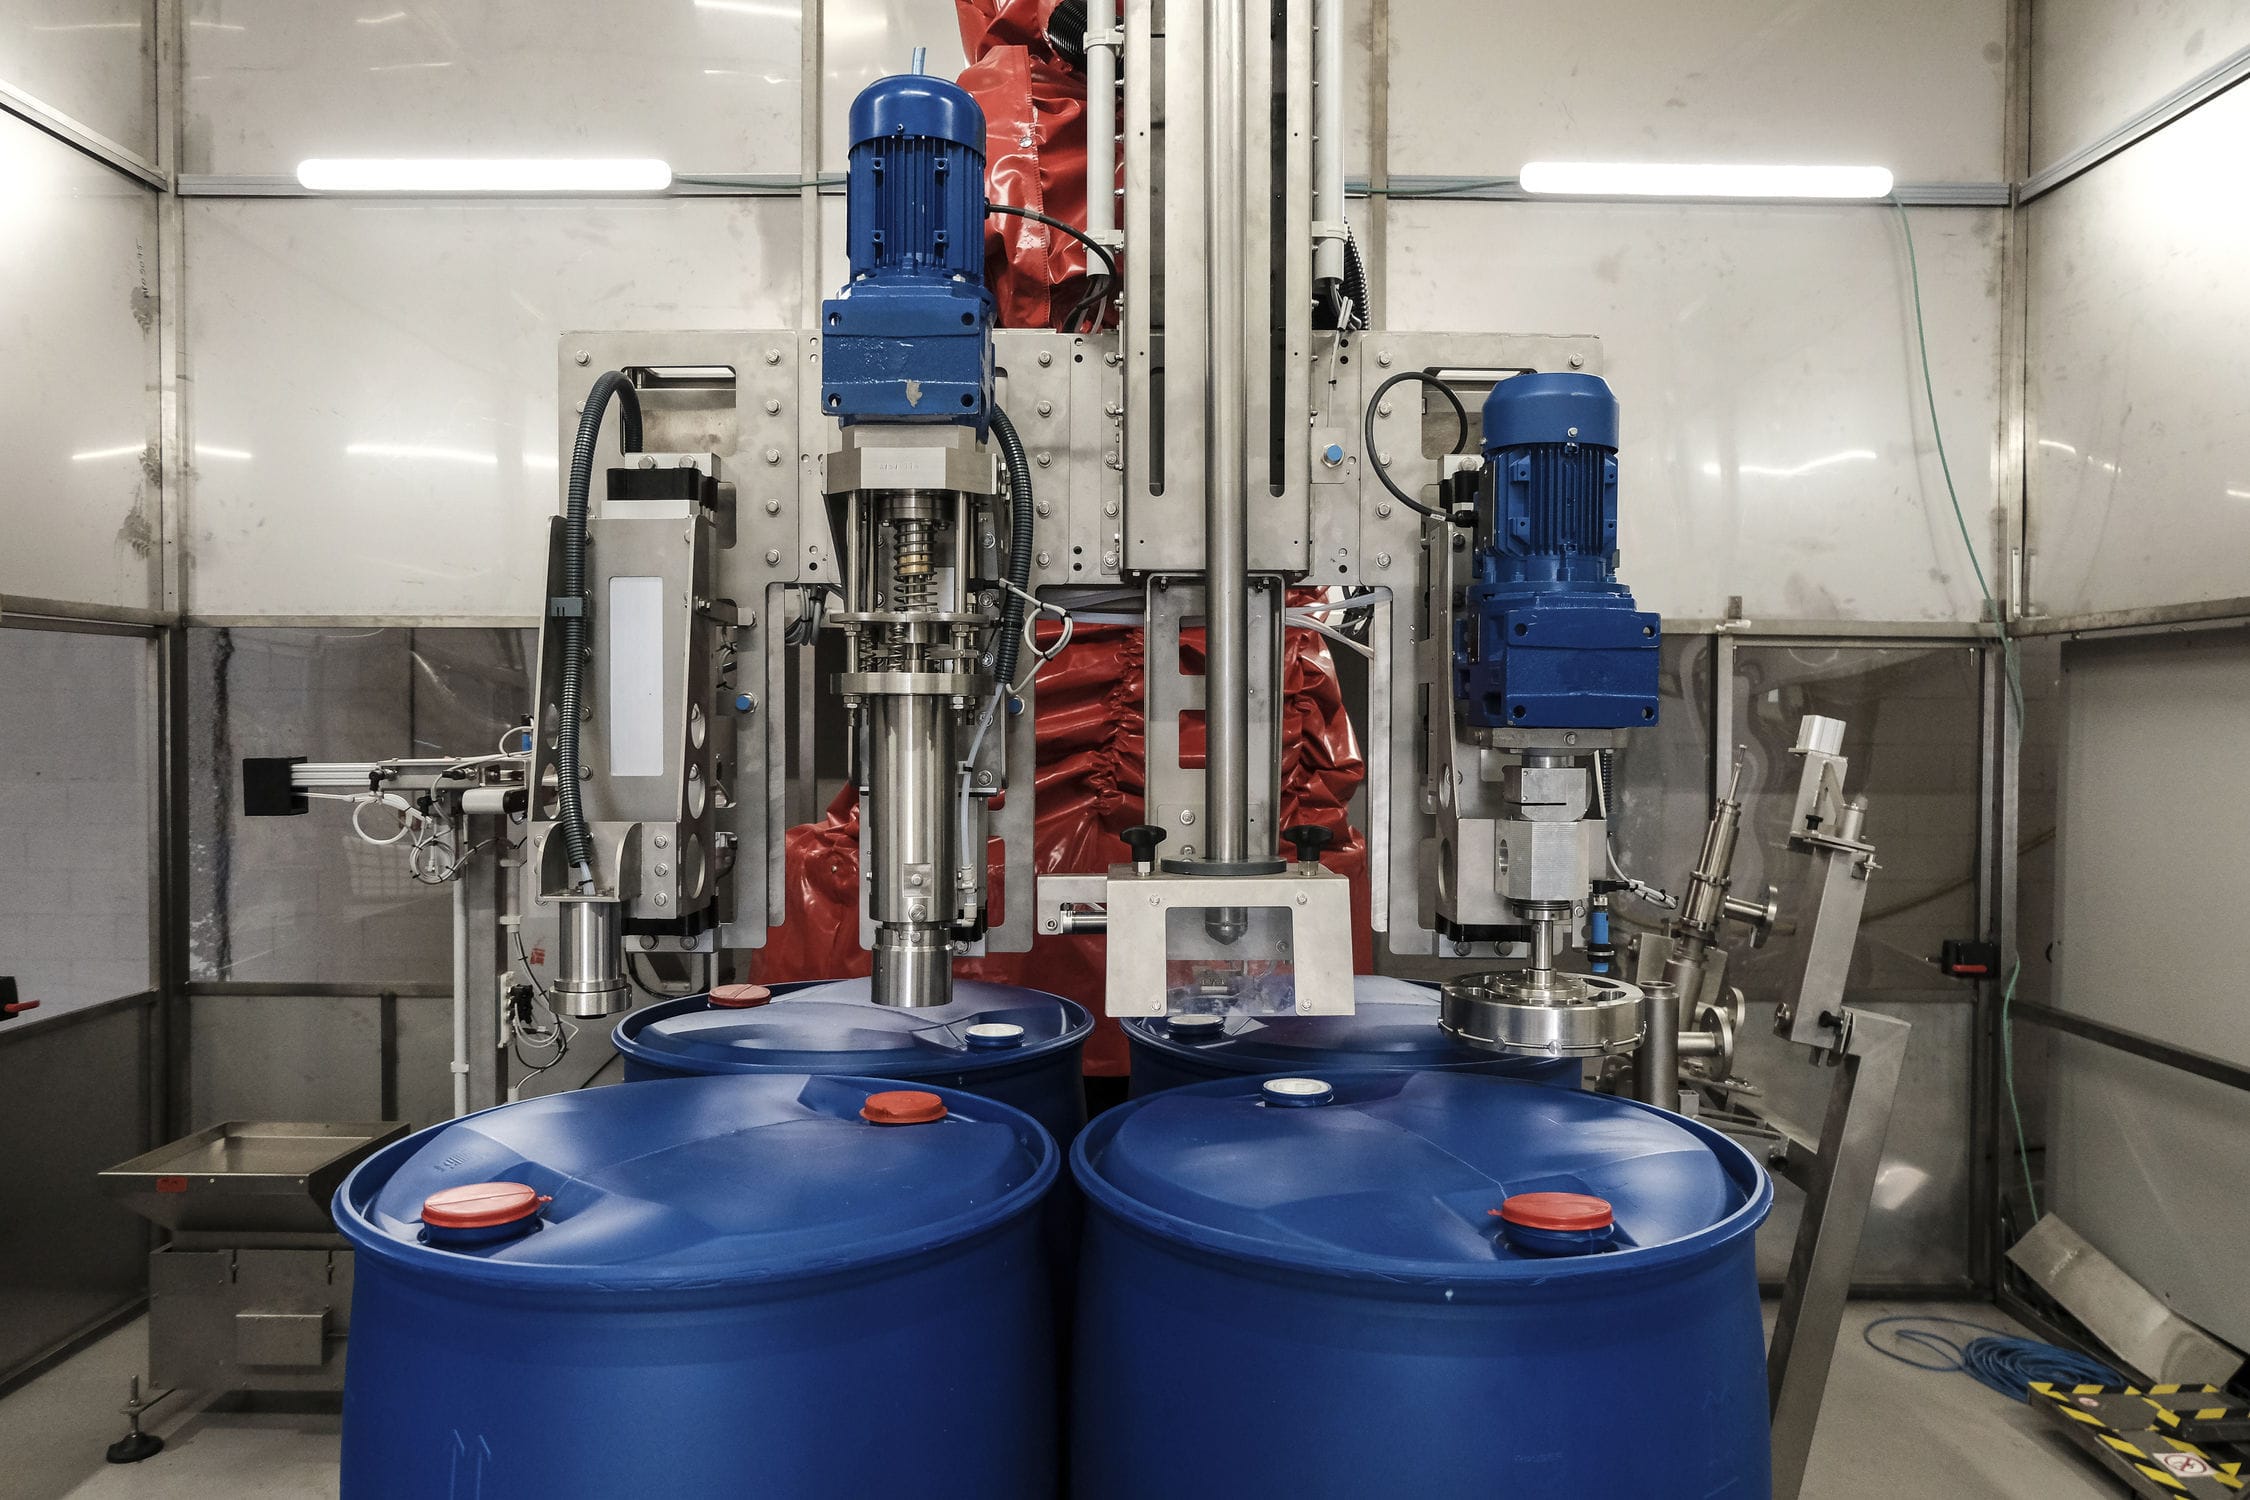
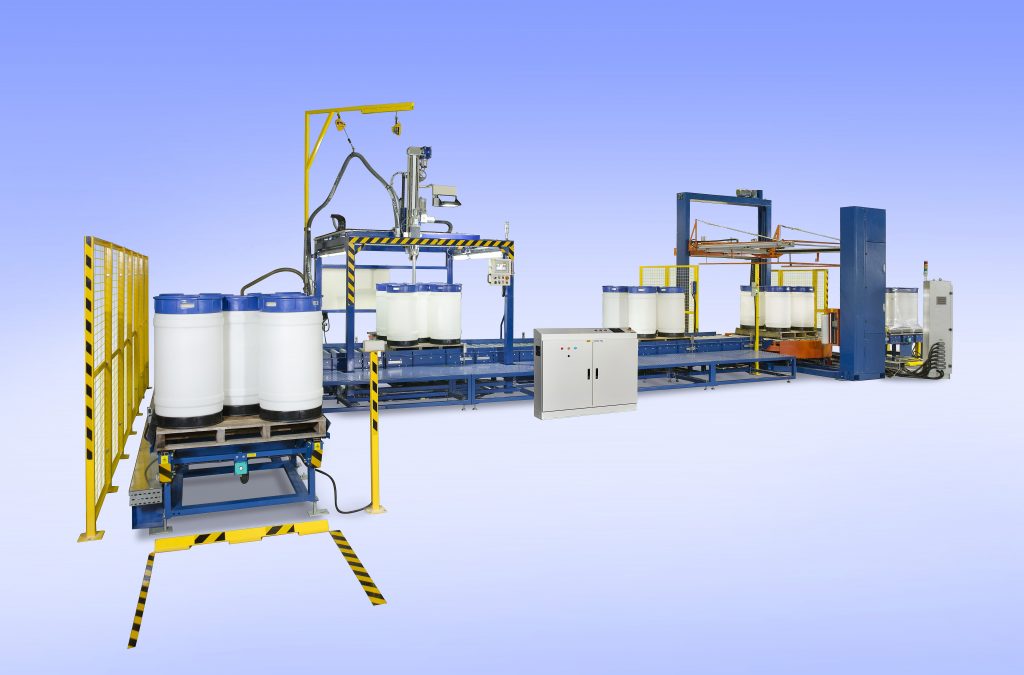
液体灌装机是指将重量信息采集、放大、变换、传输、处理和显示都集于一体的称重系统,通过PLC程序对各传感器、继电器、开关及电磁阀进行控制,借鉴了先进的工艺和技术,结合自身长期积累的经验将库存管理、灌装管理、灌装称量、过程控制、产品追溯等融为一体。采用两段式大小料自动定量灌装机灌装方式及一键式操作方式:启动—灌装枪下降—自动去皮—开始灌装—完成灌装枪升起,PLC可编程控制器等高端电气配件制造,采用两段式大小料自动灌装方式,采用自动称重、灌装气缸系统、灌装枪活塞等自动化技术,智能灌装称量与库存管理系统,防止灌装中出现错料,使每批灌装数据都有记录可追溯,并在原料出库时遵循先进先出原则,有效解决了原料的浪费。自动灌装机按灌装参数和进料次序完成各容器的原料下料以及称重信号采集,将变频器设置为多速段频率,用PLC的输出点控制变频器的频率。灌装枪灌装时,PLC控制灌装枪电机在变频器高速段运行,当原料量逼近(灌料量-滞留量)时,由PLC输出点控制灌装枪电机在变频器低速段运行,进行缓慢加料。加料过程中,PLC将原料量与(灌料量-滞留量)实时比较,在允差范围内为合格,停止加料;接近允差目标值,进行变频器低速段加料,灌装枪一般有快、慢两段加料速度,在灌装开始采用快加料,快加提前量是为慢加料过程确定加料量,到达设定值后采用慢加料,慢加提前量是补偿空中飞料的影响,使称量值尽可能地接近设定值。根据实际生产过程对灌装枪进行设置,合理设置快加提前量与慢加提前量,就能较好地控制灌装精度。通过对灌装过程进行控制,对于不同物料,根据多次测量的误差情况,设定控制提前量。
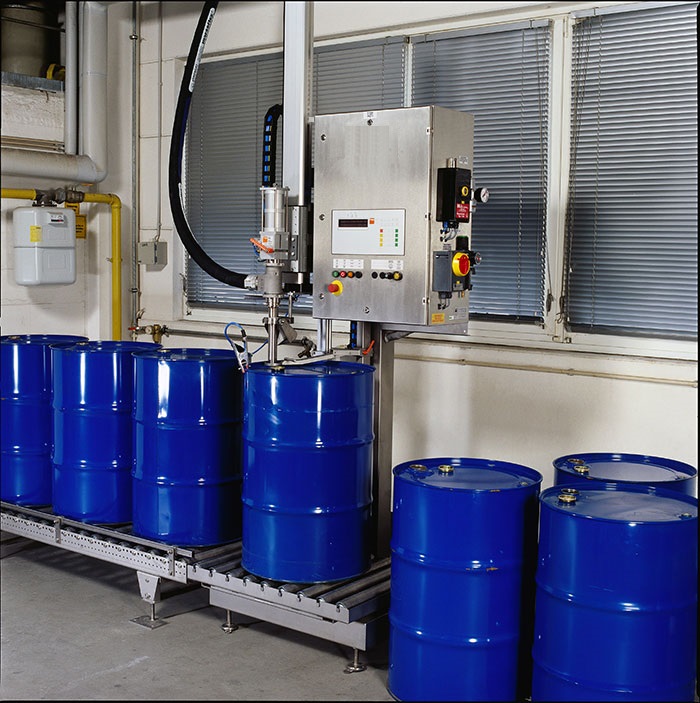
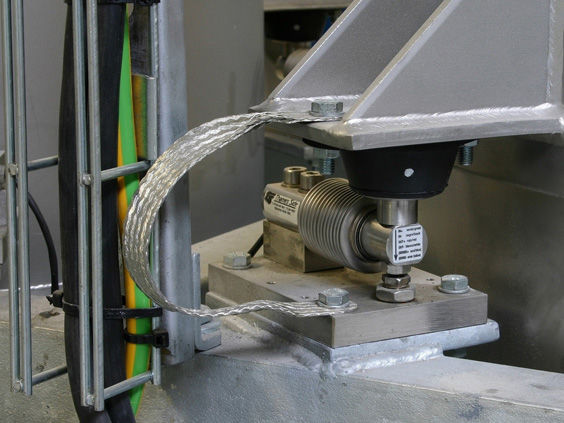
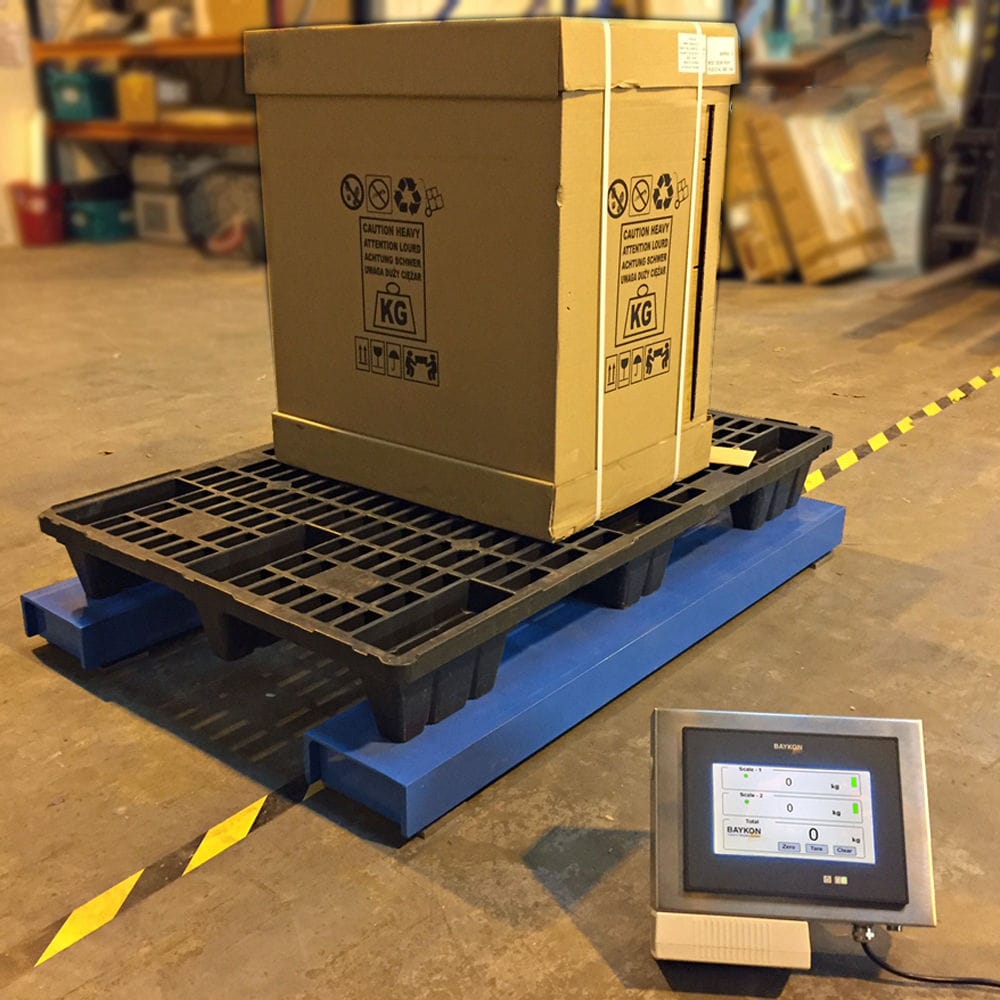
定量灌装机采用灌装装置上部安装输送液缸,灌装机上设有PLC灌装系统,在输送液缸中安装有灌装阀,灌装阀下部安装有出液活塞阀,对应于出液活塞阀部位的灌装机下设有地磅,该电子地磅固定在进桶后方,每一个空桶在进桶输送作用下由输桶链道进入主机秤台,并随秤台中心输送时,经过地磅则发出信号给PLC控制器,然后PLC则发指令打开灌装阀灌装开始。在灌装机一侧独立设有给输送液缸供液的稳压罐,在输送液缸与稳压罐之间设有供液管,供液管下端设有由PLC控制的供液泵,PLC通过调节供液泵的转速来控制稳压罐供液速度,输送液缸与稳压罐之间的横向进液管端部通过输送连接件与伸入到输送液缸中的输送液缸进液管连通,在输送液缸中部设有横隔板,输送液缸进液管向下穿出横隔板,在横隔板上安装有驱动灌装阀启闭的气缸,在气缸的供气管路上安装有控制其启闭的电磁阀,供气管路通过气管接头连接到气缸。输送液缸顶部安装有输送供电装置和输送供气装置,负责向每个灌装阀匹配的电磁阀和气缸供电、供气在输送液缸3中下部区域设有溢流腔,溢流腔底部通过管路与稳压罐连通,在输送液缸内的每个灌装阀外周套装有稳压罩,稳压罩顶沿高于设定液位线,稳压罩周边设有进液孔,稳压罩口沿下方环设有溢流槽,溢流槽顶沿与设定液位线平齐,溢流槽与溢流腔之间设有连通管,以此控制液缸液面。在横隔板上安装有伸入溢流腔的溢流腔液位传感器和伸入液缸的液位传感器,溢流腔液位传感器和液缸液位传感器与PLC控制器信号连接。在横隔板上还安装有溢流腔顶部挡板,溢流腔顶部挡板周边大于溢流腔周边,以防止液体直接进入溢流腔,同时减少进液冲击,溢流腔顶部挡板与溢流腔顶口之间设有间隙,在溢流腔顶部挡板及溢流腔外周环设有液面稳流器,防止供液对液缸内液面冲击,使输送液缸3液面更加稳定,稳流器顶沿高于溢流腔顶部挡板,底沿低于溢流腔1顶沿,稳流器与溢流腔顶部挡板及溢流腔周边均设有间隙,稳流器可以通过其底部支架支撑在溢流腔顶沿上,也可以通过支架支撑在溢流腔顶部挡板上。在稳压罐的进液管口上安装有由PLC控制器控制的气动供液球阀,稳压罐内设有由PLC控制器控制的液位传感器。
定量灌装机灌装阀贯穿输送液缸中部和底部,安装于输送液缸四周内侧,阀体是灌装阀的固定基础件,通过阀体密封圈压紧在输送液缸的底板上,阀体顶部及上部周边与输送液缸内腔连通,阀体外端部通过端头螺母紧固在输送液缸的底板上,端头螺母底部通过卡箍密封连接有出液活塞阀,阀体通过出液活塞阀密封圈和出液活塞阀密封。阀体内孔中装有提拉杆,提拉杆作上下运动,提拉杆下端装有与出液活塞阀内腔匹配的导流体,在导流体底部端头外周面设有导流体密封圈,在阀体内腔中设有提拉杆导向套,提拉杆套装于提拉杆导向套内,导流体与提拉杆导向套之间设有套装在提拉杆上的弹簧。开阀时,导流体连同导流体密封圈被提拉杆提升,与出液活塞阀内锥面脱开大致4毫米距离,液体流出关阀时,导流体连同导流体密封圈,通过气缸和弹簧双重作用被提拉杆下推压紧出液活塞阀内锥面,形成压紧密封,阀关闭,液体截流。在输送液缸中部的横隔板上装有气缸座,气缸座上端内装有调节螺母,调节螺母上部装有气缸,活塞杆下端装有丝接头和细牙螺母。调节螺母下端面和细牙螺母上端面的间距限定开阀度的大小,在细牙螺母和调节螺母之间装有缓冲垫,对开阀限位时起缓冲作用。丝接头下端通过调心螺母和锁紧螺母5-与提拉杆上端的球头连接在一起,球头对提拉杆的上下运动时起自动调心作用,保证运动流畅。在提拉杆和气缸座之间装有波纹管,对灌装阀对在液缸中部横隔板上的安装开孔处起密封作用。