

















 020-34563445
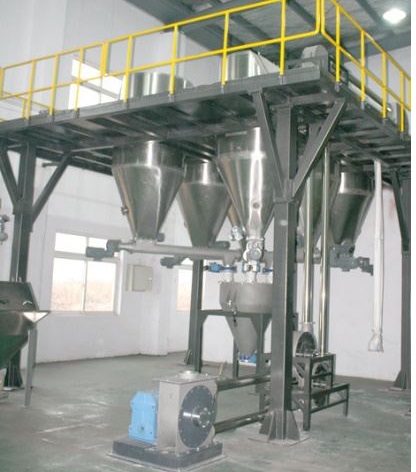
光电变频喂料机主要包括两大部分,一部分是存储粉末等原料的配料仓及对应的料斗,螺旋给料机和混料机组成的机械部分,另一部分是PLC控制系统,料斗电子秤和变频器等设备组成的控制部分。在采用PLC对变频称重料斗机进行控制时,首先将原料中的含量输入到称重控制系统中,通过称重控制系统计算出相应的配料比例,将控制系统提供的配料比例输入到称重系统中,接着由PLC控制相关设备将原料按比例进行混合得到生料,在混合生料过程中,采用料斗秤对原料的混合比例进行监控,如果额定误差值在允许范围内,则PLC处理器根据配料的累积重量同时调用相关子程序对出现的误差进行修正,使得原料混合比例尽量接近配料比。配料机根据配比计算出每种物料所需的重量后,螺旋输送机旋转以输送并搅拌来至料仓的物料,料仓壁上的称重模块把压力变化量传送至称重仪表,转化为称重数据的0~24VDC标准电信号进人PLC控制系统,发出称重信号进人料仓下端给料电机变频器内部的PID单元模块,PID单元模块根据实际值与设定值的偏差按预定的算法进行运算,输出控制信号(频率)改变给料电机转速,使给料量始终维持在给定值附近。PLC控制系统控制的电机分别把各自螺旋输送机内的物料输送至混合机内,在此搅拌,混合后的成品物料输送至出口端。喂料机采用PLC控制系统对螺旋给料机进行两档调速控制,实现物料的快速、慢速配料和补料点动控制功能,从而保证螺旋给料的精度和速度。
料斗秤具有多物料配料机、计算机系统、两套称重系统和两套DCS系统,多物料配料机具有物料出口,物料出口位于料斗秤上方;每套称重系统均采用称重模块和模数转换模块,两套称重系统的称重模块相互串联后安装于料斗秤上,每套称重系统中的模数转换模块的信号入口与同一套称重系统的称重模块信号连接,两套称重系统中的模数转换模块的信号出口分别与一套DCS系统信号连接;两套DCS系统均与计算机系统信号连接。计算机系统为高速计算机系统采用输入系统、称量控制系统、存储系统和声光报警系统,称量控制系统与计算机系统信号连接,输入系统和存储系统均与称量控制系统信号连接。声光报警系统与计算机系统信号连接。称重系统采用通讯装置,通讯装置用于配料控制中心从存储系统下载物料配方数据及向称量控制系统反馈其配料过程状态信号。多物料配料机用于在配料过程中根据DCS系统指令将指定物料投入料斗秤内,输入系统用于用户的配方的输入及设备运行操作指令,输入系统还可用于配料过程中物料的提前量和快慢加料切换点值,报警确认及比对误差率范围的输入。配料系统采用多数恒流控制系统,用于在放料过程中速度可控地将配好物料均匀送入下道工序。
称重系统和DCS系统分别都具有两套,一套为常态工作配置,另一套为冗余配置。两套称重系统将采集来的重量模拟信号转化为数字信号后送入各自对应的DCS系统中。两套DCS系统负责根据操作系统下发的配方数据控制多物料配料机将多种物料分段精确投入料斗秤中并将称重系统采集的重量数据及当前物料实际配料值送入高速计算机系统高速计算机系统需要同时校核称重精度与配料精度,称重精度校核过程是将两套称重系统输入的数字信号进行比对得出称重数据的误差率,配料精度校核过程是在配料过程中将每种物料喂料完成时的实际配料值与下发的物料配发值进行比对得出配料数据的误差率。高速计算机系统再将所得出的两种误差率分别与设定的对应误差率范围比对得出比对结果(误差率在设定误差率范围内即判定为工作正常,超出误差率范围即判定为故障)。最后高速计算机系统将处理后的判定结果及重量信息送入称量控制系统及存储系统。
称重控制系统将输入的判定结果及称重重量显示于HMI界面上,同时将每批次的实际配料重量值及配方值等数据送入存储系统进行智能筛选存储以方便日后查询。称量控制系统还负责将输入的配方表在每次配料开始之前将物料配方表通过通讯装置下发到DCS系统中和高速计算机系统中,为配料工序提供每种物料的目标重量值及配料精度校核过程的精度的校核依据。高速计算机系统只要发现两种误差率中的任何一种误差率判定未通过,则向声光报警系统发出声光报警信号,同时在称量控制系统上显示相应的报警内容,报警包把当前报警种类(称重精度报警或配料精度报警)及相应报警的建议处理方案,供维修人员更快地处理故障。相应进度报警一旦产生,高速计算机系统将立即终止称重系统的配料工作,避免配比不对的物料进入下道工序,减小损失。维修人员在接到系统故障后,可以在称量控制系统上或是声光报警系统上的报警确认按钮来消除报警铃的声音报警,避免对维修过程造成于扰。当系统由于故障不能很快维修恢复时,系统管理员在能判断出发生故障装置两套称重系统或称重系统中的一套的前提下可以通过称量控制系统的HMI界面将正常工作的称重系统列为常态工作配置,并允许系统工作在单称重工作状态下进行称重配料工作,这样允许工作人员可以利用生产间隙进行维修,不影响生产进度。







