





 020-34563445
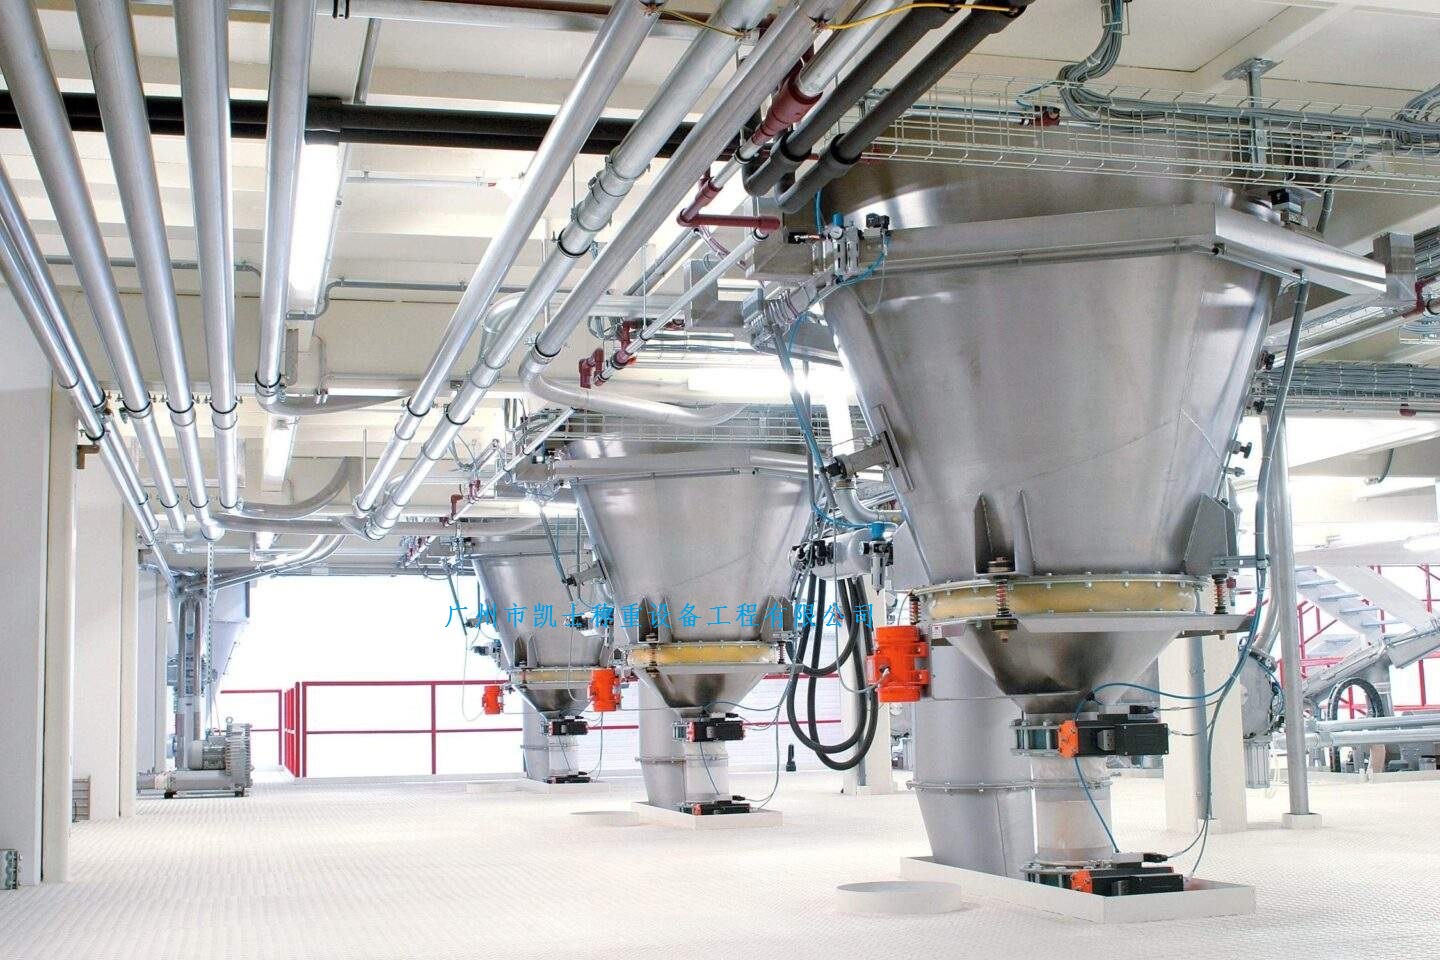
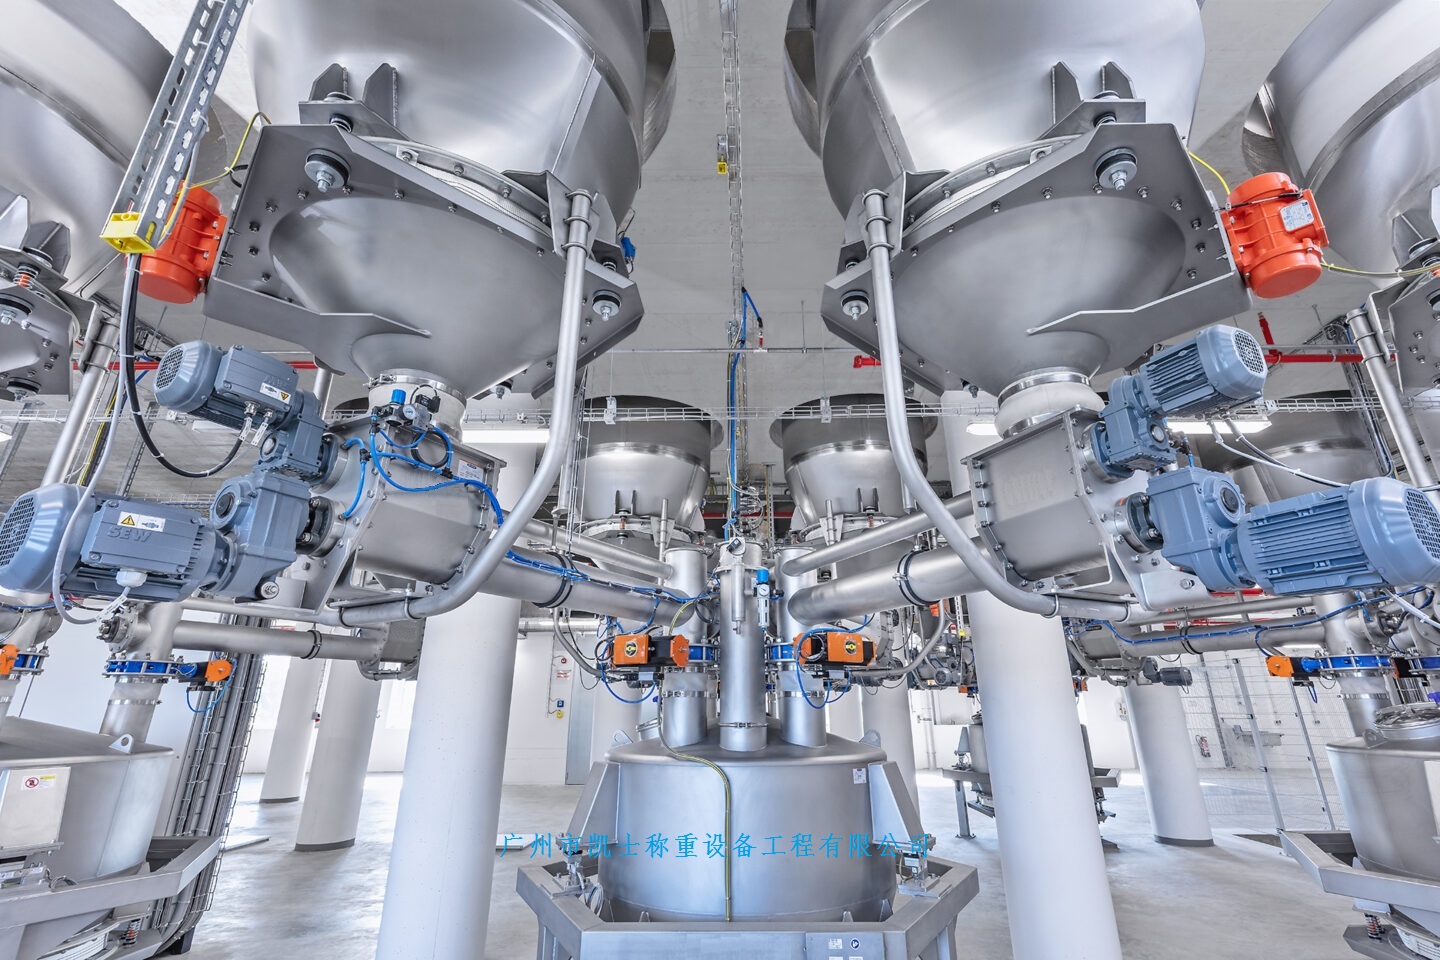
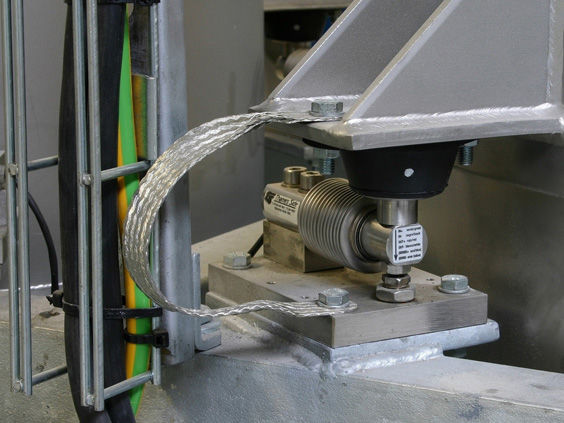
料斗秤采用PLC和上位机来实现,为配料称重控制作为准备,配料工序的任务是将各料仓的物料进行称重,按配方的比例送入双螺旋混合机混合成产品,在下到汇总斗之前,其称量由料斗秤完成。每个料斗秤由3个称重模块支撑,由称重模块传来的模拟信号经A/D转换后相加,再进行相应的量纲变换就成为某一料斗秤的称量值中。选用电阻应变式称重模块作为副原料重量称量的检测原件。副原料的重量通过料斗秤上的传感器转换成4~20mA(DC)电流信号,通过称重变送器将所得的测量值与给定值相比较,若有偏差信号产生,调节器则发出调节信号,通过调节执行器改变电磁振动给料器的振料频率,从而实现对料重的控制,保证了副原料的重量等于给定值。
称重系统用来完成所有手动操作命令的输入和设备运行状态的监视,控制系统包括手动控制和自动控制运行模式,手动控制主要用于设备调试和故障处理时的单步操作;自动控制用于生产时料斗自动完成向各个工位输送糊料的连续循环过程,切换到自动控制模式的前提条件是料斗必须在工位0(接料位),如果料斗不在工位0,手动操作将料斗开到工位0;输送料斗的运行位置采用激光测距传感器来测量,测距传感器把连续的电信号传给PLC,PLC按照设定的加减速位置和工位输出相应的模拟信号给先导比例换向阀控制输送料斗的启停和运行的速度;料斗的排料过程和粘料情况采用称重模块来检测,运行排料时当重量传感器的电信号小于设定的料斗皮重时,排料结束控制排料门关闭,当料斗的皮重超过一定重量时发出报警信号,提示操作人员及时清理。
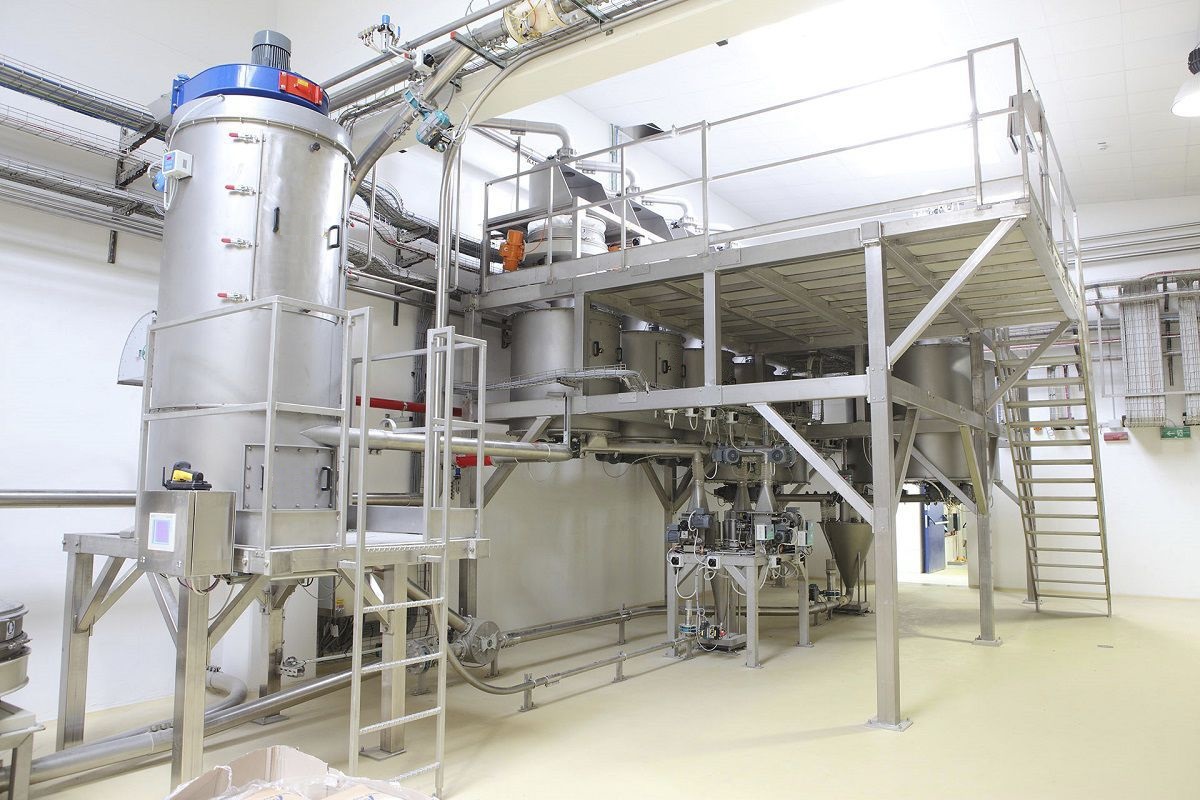
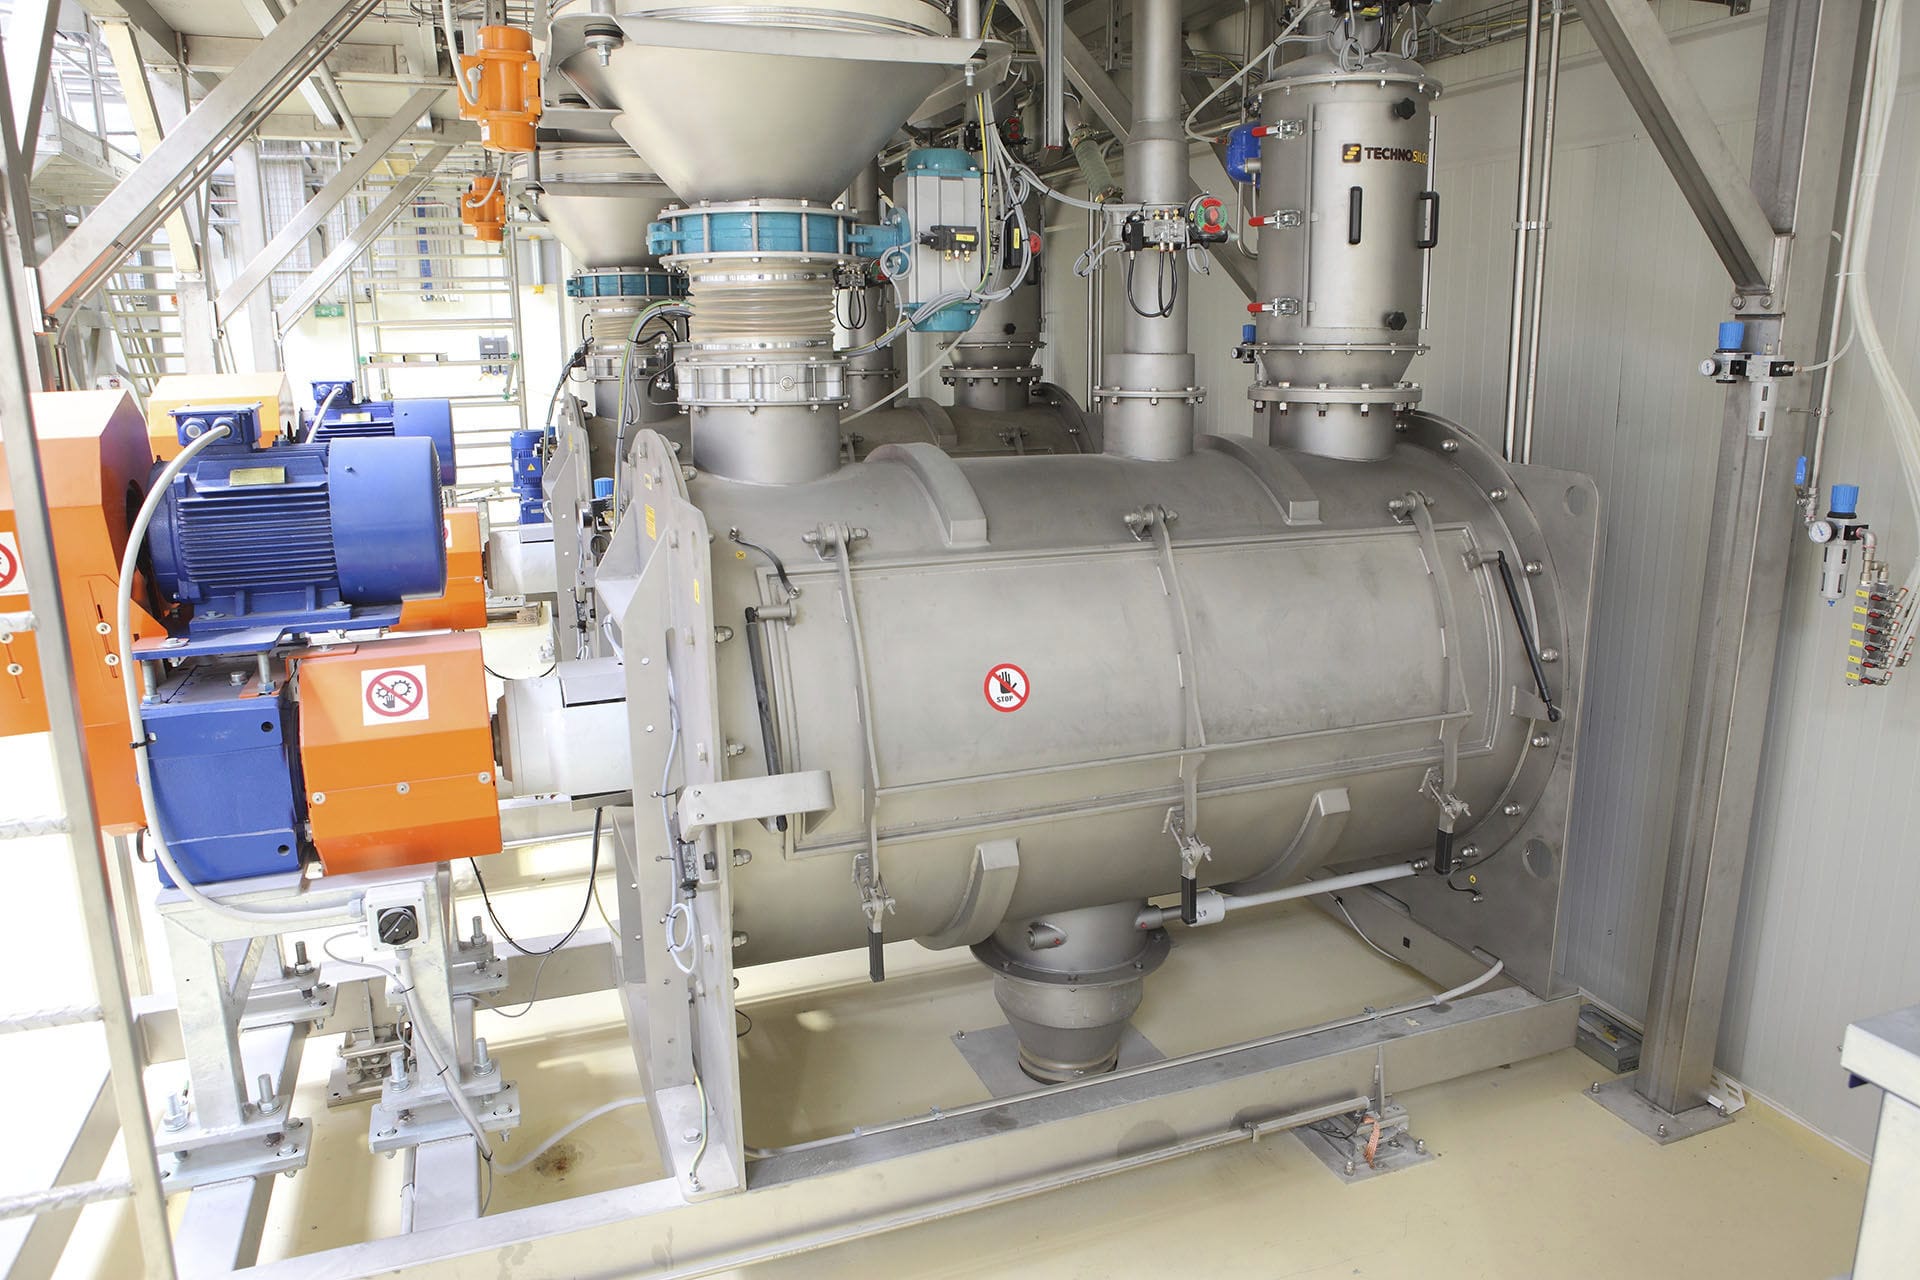
称重控制系统各种物料在一楼用斗式提升机提升到三楼的自清式刮板输送机,二台刮板式输送机各连接三只料仓,输送机与料仓之间有电动闸门,可控制物料向指定的料仓进料,将仓上有出阻旋式料位器组成的联锁报警系统,用来启闭提升机和刮板输送机,各个料仓下边设有螺旋输送机;配料时按照預暨的配方,由配料控制器进行程序控制,推动各螺旋输送机依次向称料斗送料称重,称重程式为一料一放。向双螺旋混合机放料时,便启动双螺旋混合机,将依次进入的物料进行混合搅拌,搅拌均幻后,双螺旋混合机开始向成品仓放料,直到放料结束再进行下一次的配料称重。成品仓上端也设有阻旋式料位器,当成品仓内料满时,停止配料称重,当料位低于上限位置,恢复继续称料。整个系统可分二个部分,料仓之的称备料工序,料仓之后称配料工序。备料工序的任务主要是将产品配比中的各个物料由提升机,刮板输送机运送到各个指定的料仓中去。
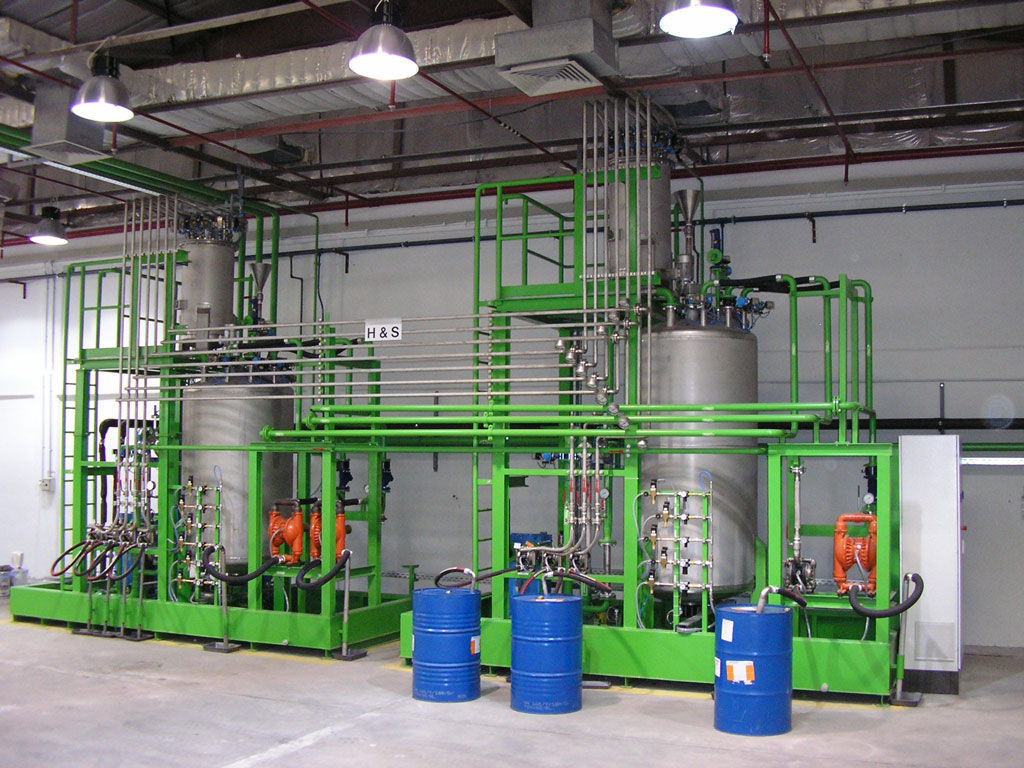
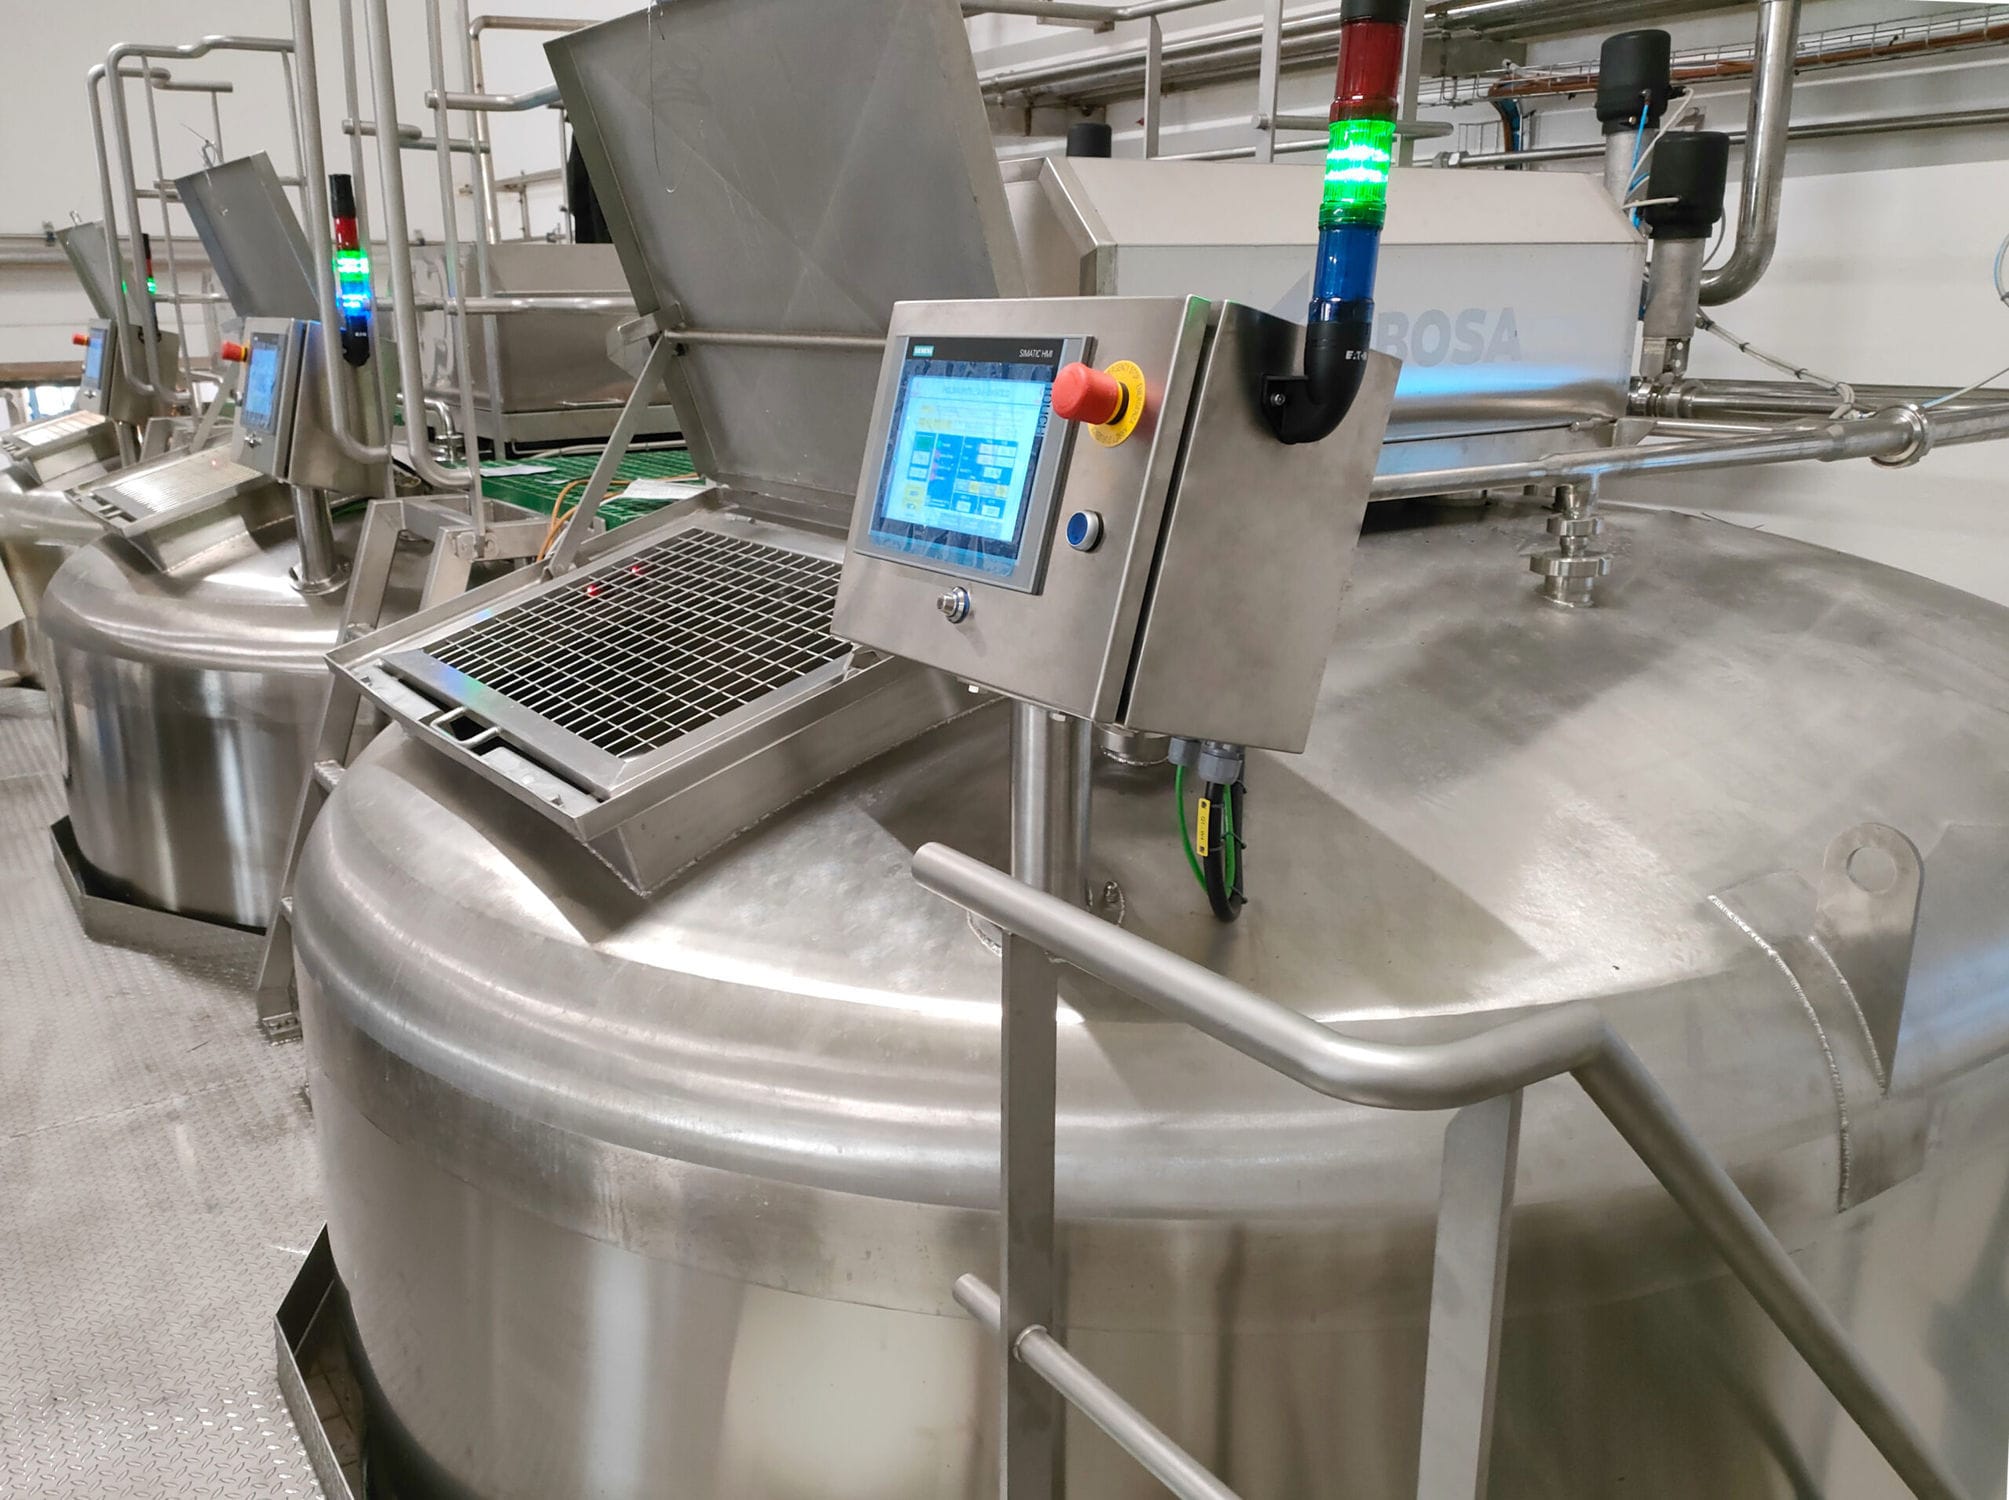
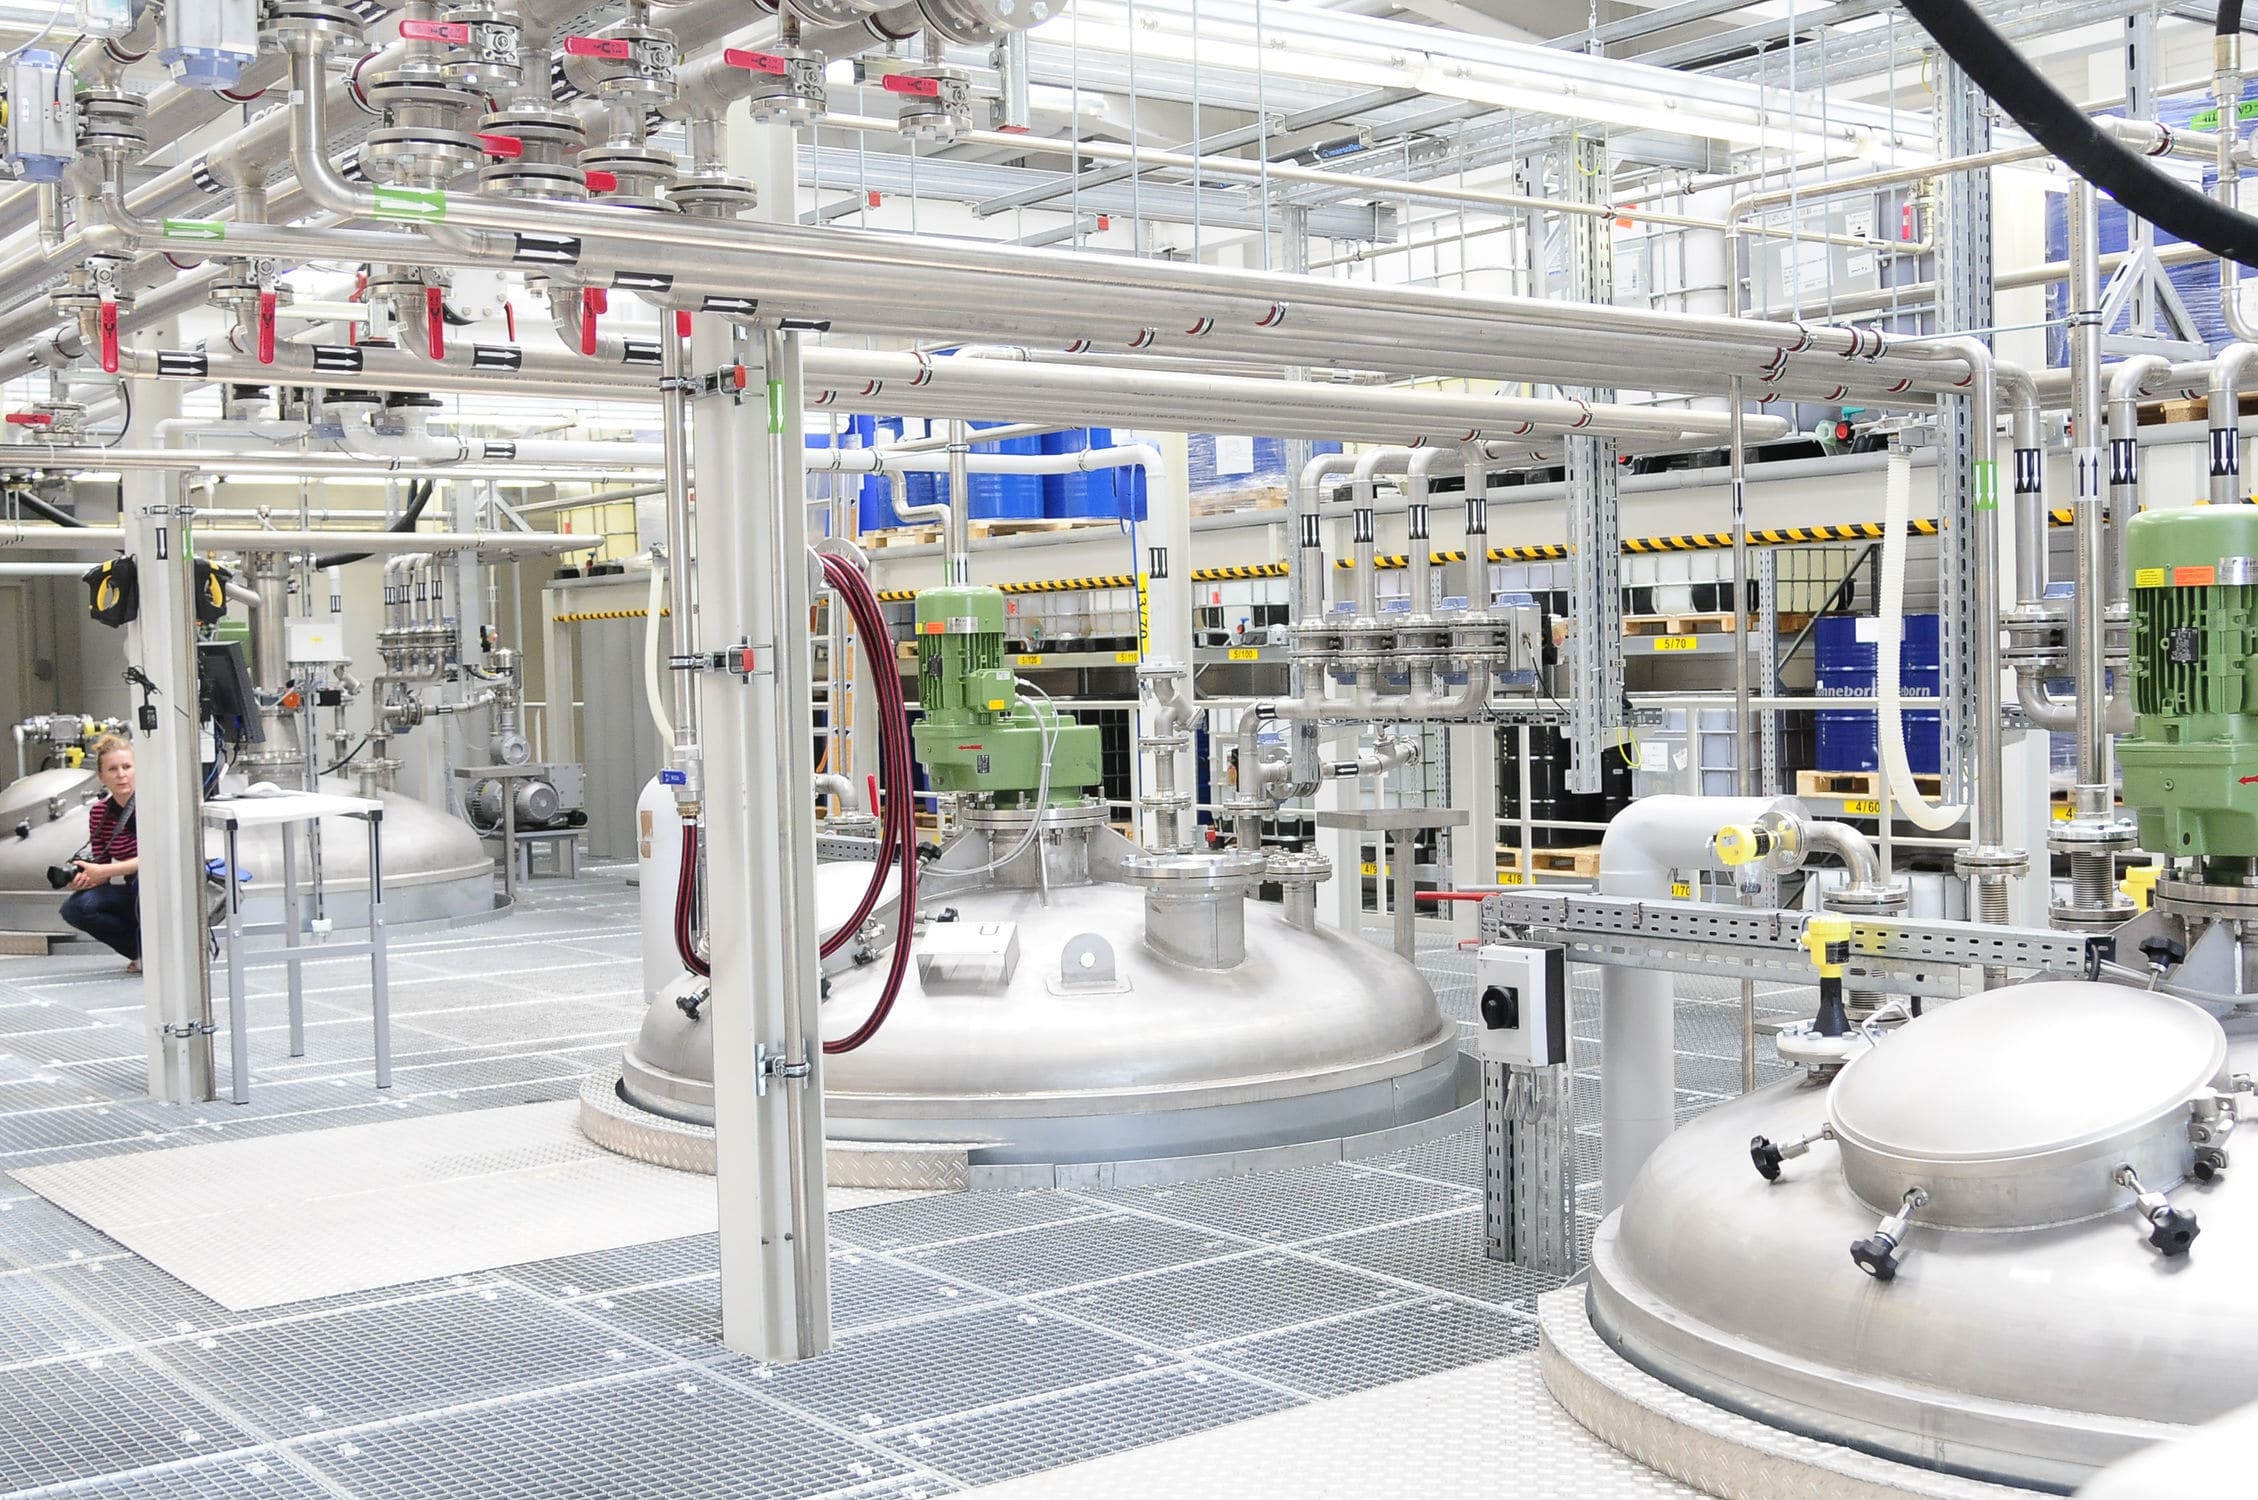
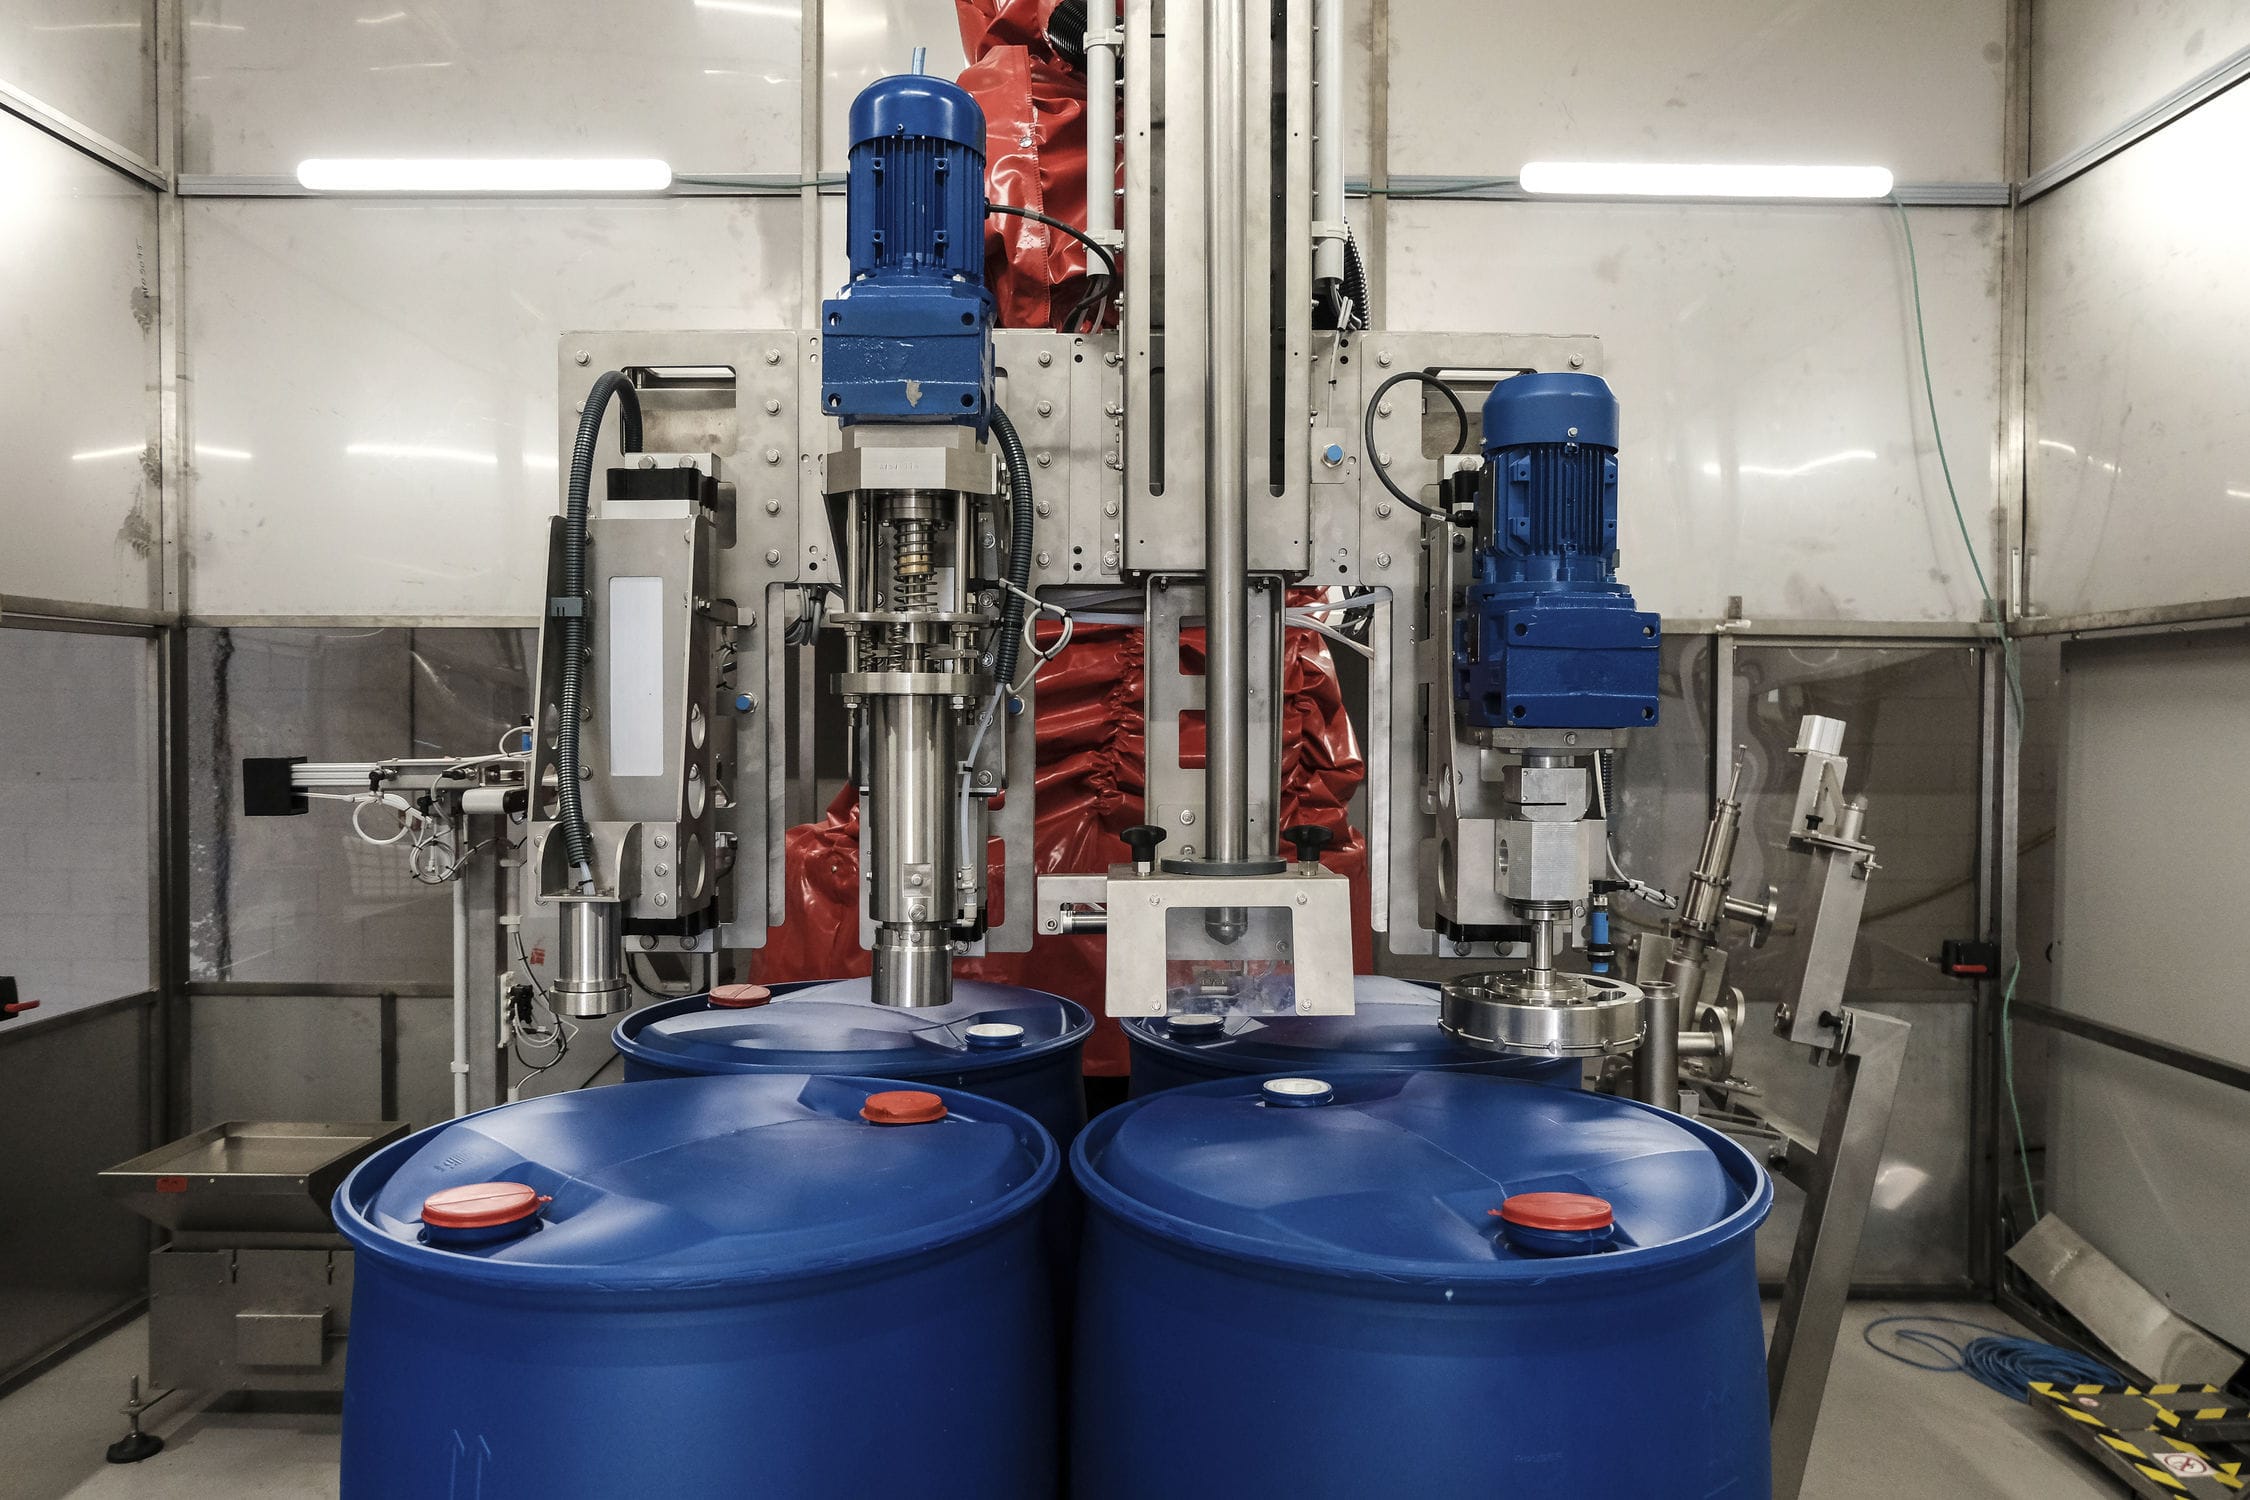
整个配料称重系统由搅拌仓、储料罐、称重模块、料位计、PLC、称重仪表、称重系统和多个控制阀闸阀等装置构成,分机械和控制两大部分。机械部分由进料仓、料斗秤、搅拌机三部分组成,进料仓在电机的驱动下向料斗秤送出物料,料斗秤支撑在称重模块上,由称量模块及变送器产生的代表重量的电信号经信号放大模块后再由称重仪表采集,当达到预定重量时,PLC驱动电机开启料斗秤闸阀,物料进入搅拌机,同时启动搅拌电机,搅拌到规定时间后开启出料口放料,一次配料过程完成。称重模块的信号经信号放大模块处理后,其重量变化为4~20mA的标准信号,经称重仪表进行数据处理后以串行通信方式传给PLC,PLC将接收的数据送入触摸屏显示,供操作员监控,另一方面,称重仪表也可将数据送入微型打印机打印输出;当需进行混合配料时,由用户按自动键,PLC启动加料阀,将所需物料按一定配比依次加入搅拌仓中,同时PC监测料位计送来的脉冲信号判定物料所处仓中位置,从而控制加料阀闸阀的通断;加料完成后,根据预置的混和延迟时间,PLC启动搅拌电机,保证物料在搅拌仓中充分搅拌,完成混料操作;然后进入放料和压料阶段,由PLC控制出料阀闸阀动作,将物料从搅拌仓中输出,压入储料罐中,完成一个周期的自动配料控制工艺流程。在控制过程中,触摸屏主要用以显示配方号,配料号及当前料号的控制重量,在手动工作模式时,用户可通过操作员面板输入或修改配方,亦可根据显示的重量值和配方要求控制电机的启停。
称重控制系统各种物料在一楼用斗式提升机提升到三楼的自清式刮板输送机,二台刮板式输送机各连接三只料仓,输送机与料仓之间有电动闸门,可控制物料向指定的料仓进料,将仓上有出阻旋式料位器组成的联锁报警系统,用来启闭提升机和刮板输送机,各个料仓下边设有螺旋输送机;配料时按照預暨的配方,由配料控制器进行程序控制,推动各螺旋输送机依次向称料斗送料称重,称重程式为一料一放。向双螺旋混合机放料时,便启动双螺旋混合机,将依次进入的物料进行混合搅拌,搅拌均幻后,双螺旋混合机开始向成品仓放料,直到放料结束再进行下一次的配料称重。成品仓上端也设有阻旋式料位器,当成品仓内料满时,停止配料称重,当料位低于上限位置,恢复继续称料。整个系统可分二个部分,料仓之的称备料工序,料仓之后称配料工序。备料工序的任务主要是将产品配比中的各个物料由提升机,刮板输送机运送到各个指定的料仓中去。
主要功能:
(1)具有断电保护功能:如果在加料过程中出现断电情况,则应保护现场,一旦来电后先显示提示画面等待按键,如果是停止键,则清除断电保护状态,返回初始工作状态。如果是暂停键,则恢复断电时的工作状态继续工作;
(2)设置“自动”和“手动”两种工作方式:“手动”工作是单独完成某个控制环节,如单独“加料”,单独“搅拌”和单独“放料”它允许用“暂停/继续”键进行暂停,允许在暂停状态修改参数;“自动”工作是完成一个完整的循环控制周期,它包括加料、搅拌、放料等环节,“自动”操作时只允许“暂停/继续”键有效,各“手动”键无效,且不能修改参数;
(3)具有立即停止功能:当“停止”键有效时,任何控制过程中将停止并返回到重量显示状态;
(4)具有置零功能:在称重状态下按“置零”键,可使显示值回零,如果超过置零范围则不能置零并显示出错信息;
(5)具有去皮功能:在称重状态下按“去皮”键可将显示重量作为皮重扣除,再按一次“去皮”键将恢复原来的显示重量。