 020-34563445
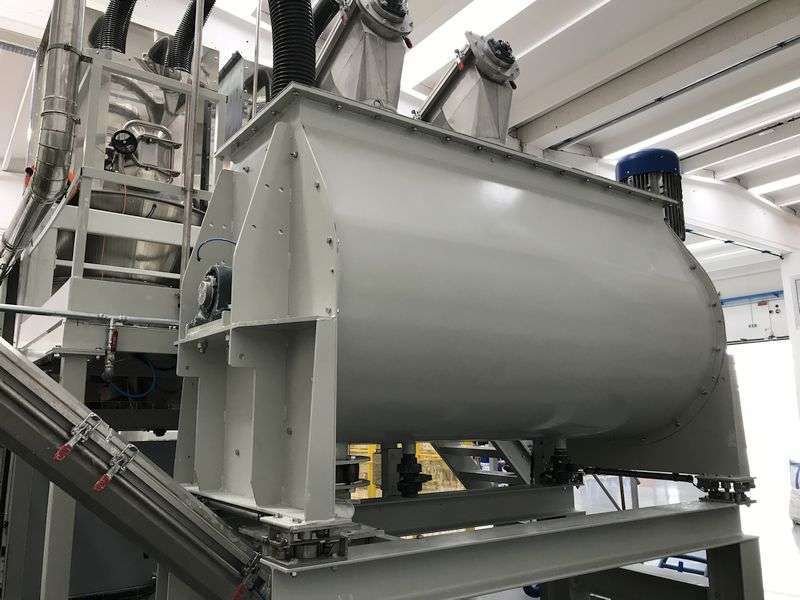
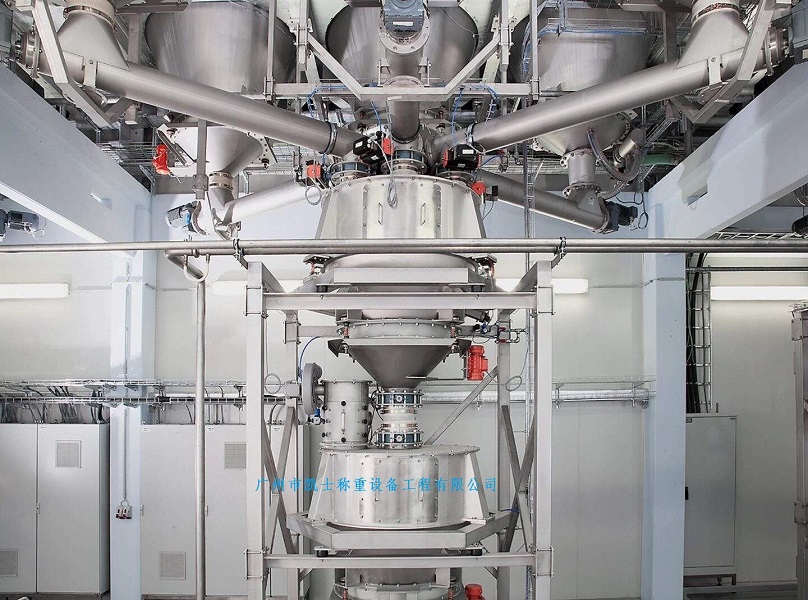
电子混配秤主要由高位料仓、振动给料机、料斗秤、水平螺旋机、料仓旁料斗等组成。每个高位料仓设有高、低料位检测、振动给料机,料斗秤设有称重模块。振动给料机采用变频调速,所有现场设备信号送PLC控制系统,完成上料、配料、排料的全自动化工艺过程,由PLC自动控制给料量,为了稳定配料仓的料位,确保物料给料量的恒定,各个配料仓均采用称重模块,可连续在线显示测定值。
配料系统配料螺旋与电机的连锁控制,配料输送机、电子秤、配料螺旋的连锁顺序控制,配料仓出现仓阻后延时启动振打电机的控制;集料螺旋与配料输送机、电子秤、配料螺旋在自动控制程序上做严格的连锁控制,在螺旋配料系统中,螺旋给料机采用变频器控制,具有现场机旁手动和上位机集中控制双重控制功能,来控制螺旋给料机的给料量,给料量主要由螺旋的转速决定,并且与螺旋的转速成线性比例关系。处于机旁手动操作方式时,操作工可手动调节操作箱上电位器来控制变频器频率,从而控制螺旋给料机的转速。处于自动运行方式时,配料主控室人员可从上位监控机设定流量给PLC,同时电子螺旋秤测出一个实际流量信号反馈回PLC参加PID运算,最后得到一控制量,通过控制变频器,从而控制螺旋给料机的转速,达到控制物料流量的目的。
料斗秤由称重传感器、带现场显示的称重仪表、可调式接线盒等组成。称重仪表将现场来的称重毫伏信号转换成4-20m信号送给PLC,结合料仓的高低料位、振动给料机的高低速运转等信号,实现给料、配料、排料的自动控制。给料机的下料速度与给料机的振幅及频率成正比,根据物料的品种、重量、颗粒度等由PIC系统来设定给料机的频率快慢、起振和停振的时间,就可满足不同工况对不同物料的需求。
物料是由高位料仓经振动给料机下到料斗秤,为了节约下料时间,刚开始时物料可下快点,接近所需要的量时可慢下来,以保证实际需求的准确性。每种物料的变速点设置是不一样的,与该物料的重量、干湿程度、料仓所选用的振动给料机的能力等有关。在称量过程中当称量值达到变速点时,给料机由强振转为弱振,使所称物料趋于设定的重量。由于料斗秤和料仓给料机之间的空间还会有多余的原料继续加入到料斗内,采用补偿措施对落差量进行补正,每称完一批物料,在投入物料中的同时修正当前的落差量。