020-34563445
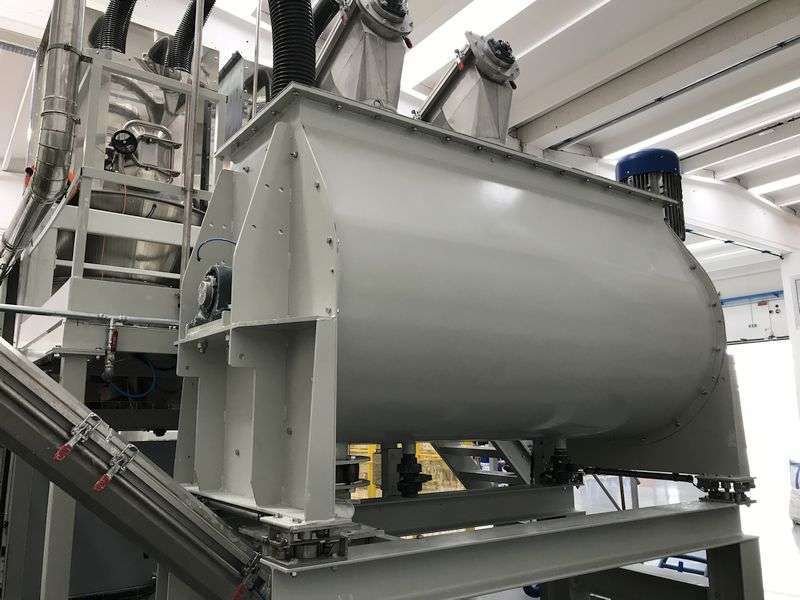
料斗称量系统可实现对多种物料进行计量配比输送,具有计量精准、速度快、对物料不产生磨损、计量精度高的特点。具有自动化程度高,操作简单,环保,投料准确,配比精度高的特点。通过计算机控制中心,可纵观整个生产过程,对作业流程进行有效的控制,有杜绝了人为操作可能引起的误差。广泛用于制药、食品和化工行业。料斗秤经料斗通过称重模块计量后加入液体(或粉体)与定时混合,混合完毕后打开放料闸板,将混合料放入过渡仓。过渡料仓中的物料与称好的树脂同时均匀放入配合料斗提机将料送入料仓。完成对工艺现场温度、压力、流量、等实时监视,记录历史数据,完成生产参数记录,手/自动状态、配料状态、保护状态系统以声光报警形式预警,保证系统在全自动控制模式的稳定运行。料斗称重系统由料斗秤支架、阀门、电子地磅、接线盒、信号电缆和智能化称重显示器等组成,物料重量作用于料斗称重系统,经料斗称重系统上的称重传感器转换成电信号,并经测量电路中的放大器放大后进行显示、记录和数据处理。料斗称重系统可称毛重、皮重和净重,具有自动调零和称重数据处理功能。双层地磅安装在承重料斗下方,一般情况下一个料斗地磅安装了3个称重模块,模块中嵌入了称重传感器;工作时称重传感器在料斗的重力作用下,产生弹性变形,粘贴在它表面的电阻应变片也随同产生变形,电阻应变片变形后,阻值将会发生变化,经检测电路把这一阻值变化检测出来,并转化为相应的电信号(0~20mV、DC)输送给称重仪表,此信号与料斗中物料重量成正比例关系,从而得到料斗中的物料重量;称重仪表输出(0~20)m A、称重仪表标准信号到DCS或PLC进行配料控制、计量等。
物料进入料斗后自动完成计量,料斗称重系统对粉体材料称重时需要根据称重模块测量的投入料的大体重量,对料斗称重系统自动测量仪表定量范围进行更改、设定。根据预设投料程序,控制变频器向料斗称重系统内进行粗给料操作。当料斗称重系统料斗内重量发生变化时,称重模块将检测后的信号输入称重控制器中,经过一系列的处理后,重新根据处理结果对料斗称重系统称重仪表定量范围进行更改、设定。判断是否达到料斗称重系统称重仪表粗给料定值,若达到,则控制变频器进行细给料,即以缓慢速度向料斗内投入粉体材料;反之,若未达到粗给料定值,则再次向料斗内进行粗给料,直至达到粗给料定值向料斗内进行细给料时,料斗称重系统称重模块检测到细给料定值的变化,若达到设定的细给料定值,则控制变频器停止向料斗内进行细给料,此时还需判断称重仪表的重量显示是否稳定,并且没有超差现象;若还未达到设定的细给料定值,则继续向料斗内进行细给料,直至到达定值。达到设定的细给料定值后,整体料斗内的重量满足单次投料的重量要求,此时打开料斗阀门,进行卸料操作。卸料完成后,将料斗称重系统称重仪表归零,关闭料斗卸料阀门,完成一次对粉体材料投料计量操作。
料斗称重系统采用控制柜、工业电脑、PLC、小型继电器和电磁阀组、电子地磅、称重装置,工业电脑、PLC、小型继电器和电磁阀组均设置在控制柜内,工业电脑上设置有ERP接口模块,用于通过TCP/IP协议与外部的企业ERP系统进行数据连接,控制柜的一侧设置有小地磅,防爆地磅上设置有A、B、C三个称重装置,每个称重装置均采用一个称台、多个不锈钢料斗称、多个气动角座阀和多条传输管路,不锈钢地磅内设置有称台,称台采用高精度称台,双层地磅的前侧壁的下端设置有开口,通过从开口处向地磅内的称台上放置称重桶、称重桶的横截面呈倒置梯形状,便于接收上方传输管路内流下的料斗。每个料斗秤的底部均连接有传输管路,传输管路由柔性材料制成,每个传输管路的末端均设置在称台的正上方,每个传输管路上设置有气动角座阀,工业电脑、称台、每个气动角座阀均与PLC电性连接,PLC通过小型继电器与电磁阀组连接,电磁阀组预先设定为开启、关闭或常开、常闭状态,首先PLC接收到读卡器读取的配料单号的信息或扫码器扫码获取的配料单号的信息,并将配料单号的信息转发到外部ERP系统内,ERP系统收到PLC发送来的信息后,就直接将ERP系统内与配料单号的信息相对应的存储工艺数据转发到PLC上(工艺数据由工艺技术员预先开好,存储在ERP系统内)。然后,PLC收到发送的工艺数据后进行计算并下达指令信号,启动小型继电器控制电磁阀组来实现对每个所述气动角座阀进行开关控制,无需人为开启和关闭,直接在工业电脑的触摸显示屏上进行操作完成。称重配料完成后PLC自动将配料单号、料斗重量料斗名称、操作员、操作时间、实际称重称重配料等数据,反馈到ERP系统内。ERP系统内可以存储的数据,可进行复查,对生产过程中如出现问题可进行追溯,提高效率。