 020-34563445
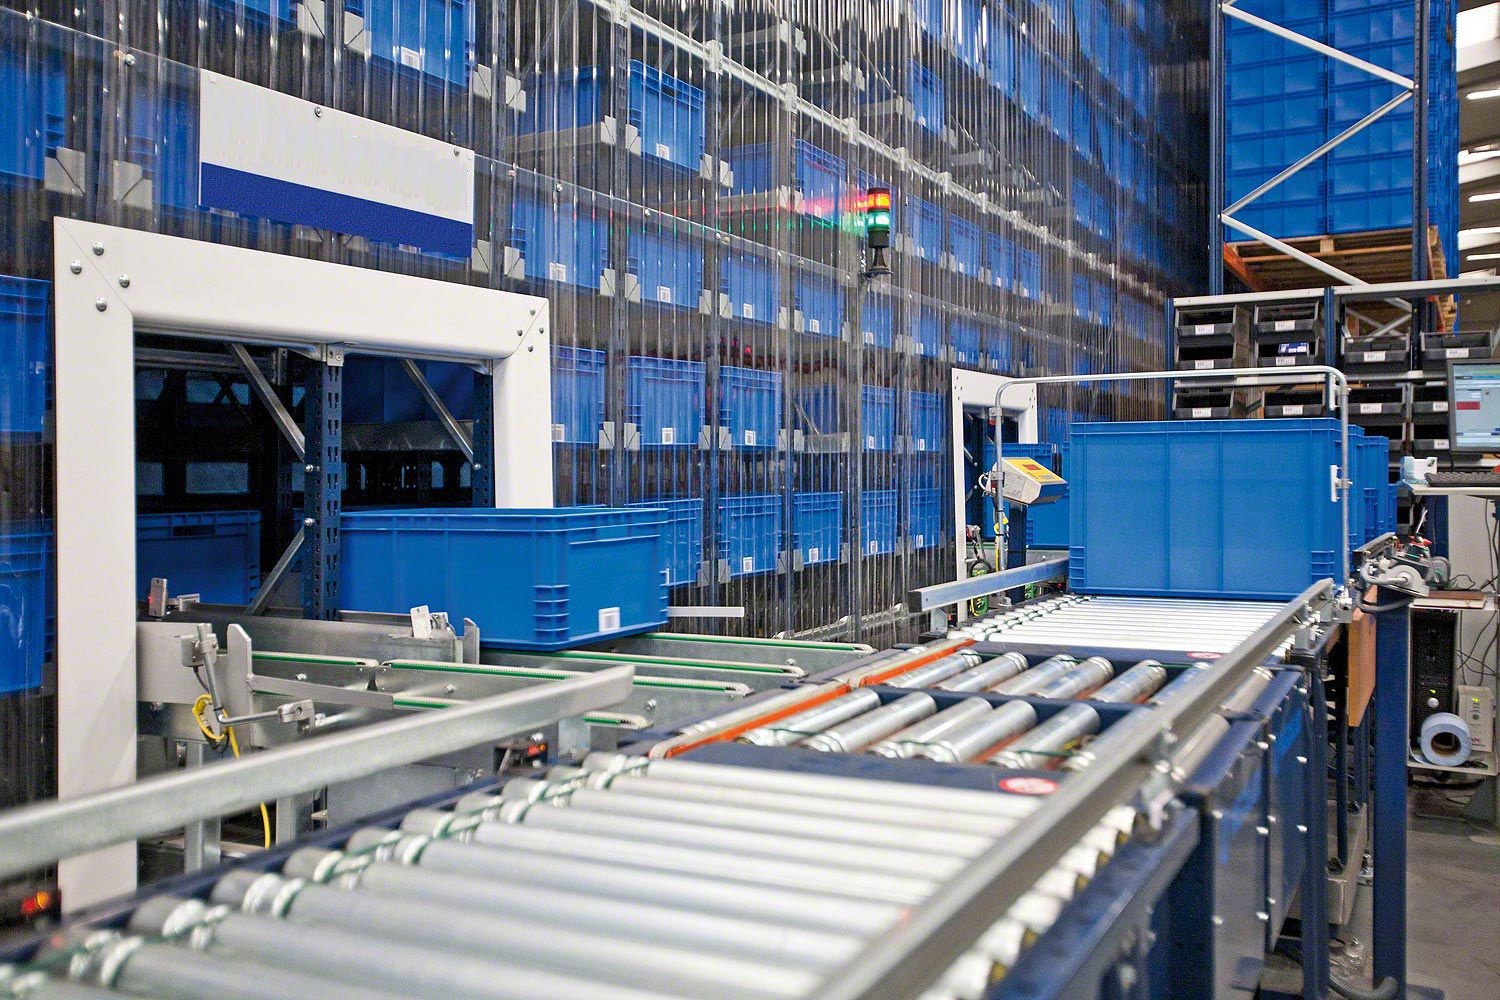
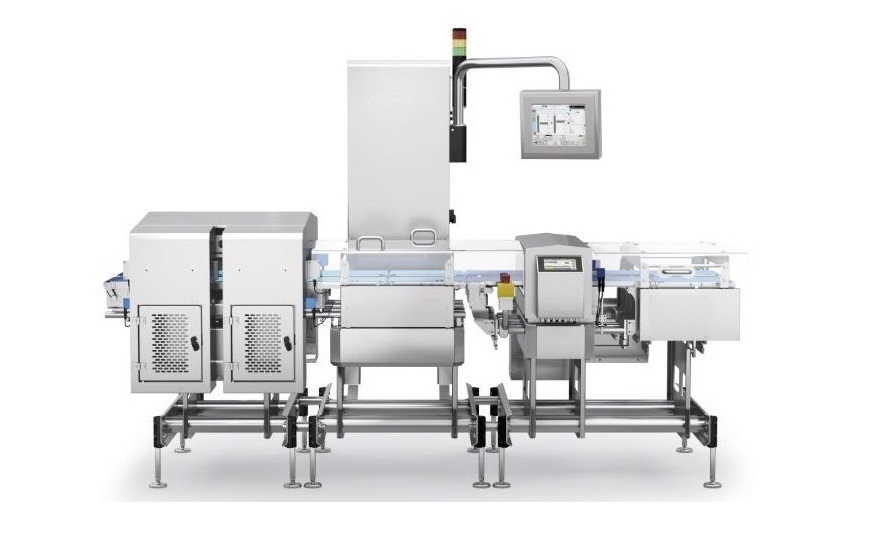
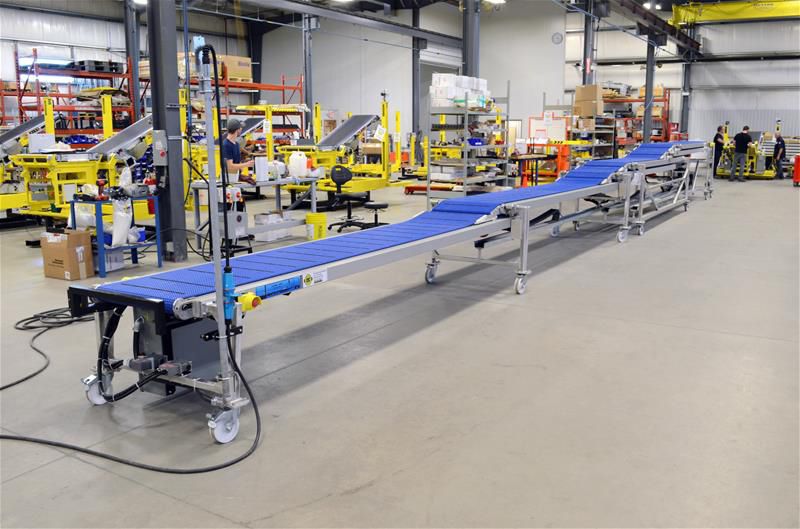
称重分选输料机由输送机、称重传感器、称重控制器、控制系统、剔除装置组成。输送机放置在称重传感器的秤台上,输送机由电机、减速器和输送辊三部分构成口。上游产品经由导人输送机整齐等间距地进人计量输送机上,并当经过位于计量输送机前端的光电感应器时,重量检测机便开始计量该产品。产品经过计量输送机的过程中,称重部件(重量传感器)完成对产品的计量作业并把数据显示到操作部。被称物品由前级输送机送到称量段的输送机、在被称物通过称量输送机的运动过程中,对称量传感器送来的重量信号进行放大、运算处理、数字显示重量值,并且将重量数据和预先设定值进行比较,然后发出欠重、超重、合格的控制信号。重量不足和超重的界限值可人工设定。显示控制仪表可显示毛重、净重、最后一次称量值、最后一次称量值与设置标称值的差值。还可显示称量的总件数、欠重件数、超重件数、合格品件数。显示控制器还可输送多种统计信息,并且可以通过通讯接口将有用的信息联网到管理计算机或通过打印机打印输出报表。
输送机是由传送装置和称量单元组成的。采用新一代钢传,在信号处理算法上采用滤波算法上再增加卡尔曼滤波算法。在滤波过后数据处理上,在原有的滑动平均算法上再增加新的预估算法。最终可以保证物品在40m/min速度下的检重精度。分选环节采用控制器集成,取消原有PLC和称重控制器之间通信环节,增加了实时性,同时控制器增加多路输出和输人信号检测功能,最终可支持16个分选区间。采用触摸屏的配方功能,让分选产品管理更加科学,灵活,操作方便。
分选机由于被检测产品的多样性,被检测物通过动态检重秤称重部分的状态对检重秤的精度有很大的影响。在一批被检测物通过检重秤之前,必须有一个被等距分开的过程,而且间距必须大到一定数值。要保证在前面一个产品完全离开称重台面以后下面一个产品才能接触称重台面,也就是说要确保每次只有一个被检测物进入称重台面。这可以通过增加检重秤的输送速度,与之前的输送设备形成一个速度差,将产品间距离拉大到一定的程度,保证检重秤的称重要求。
在被检测产品通过导人输送机进人称重部分时,必须保证平稳过渡。首先要将导人输送机的速度与称重台面输送机的速度调节至相同,并且尽可能将速度差降低到最小,保证被检测产品在通过衔接位置时能平稳过渡。另外,由于被检测物的外型多样,若是重心过高或是底部接触台面的面积过小,在通过衔接位置时有可能发生倾斜、跳跃等情况,引起称重台面震动而影响精度。这种情况下,可以在输送机的衔接位置添加过渡装置,如过渡滑板、滚珠过渡板等。影响动态检重秤精度的另外一个重要因素就是被检测产品的输送速度。从生产作业的角度来说,为了提高生产效率,总是希望能尽量加快生产线速度。但是对于动态检重秤来讲,速度与精度的矛盾一直存在,速度越快意味着精度越难保证。被检测产品在称重部分的停留时间(有效称量时间)应达到一定的长度,这个时间必须满足仪表控制器对称重传感器信号取样点数量的要求。信号取样时间太短、取样点数过低,仪表控制器则无法计算出精确的算术平均值,也就无法保证称量结果的准确性。可以通过适当的降低输送速度,或是在允许的范围内适当增加称重台面的长度,增加称量时间,确保满足仪表控制器取样点数量最低值的要求,在此基础上通过精确计算可以在一定程度上保证称量精度。