





 020-34563445
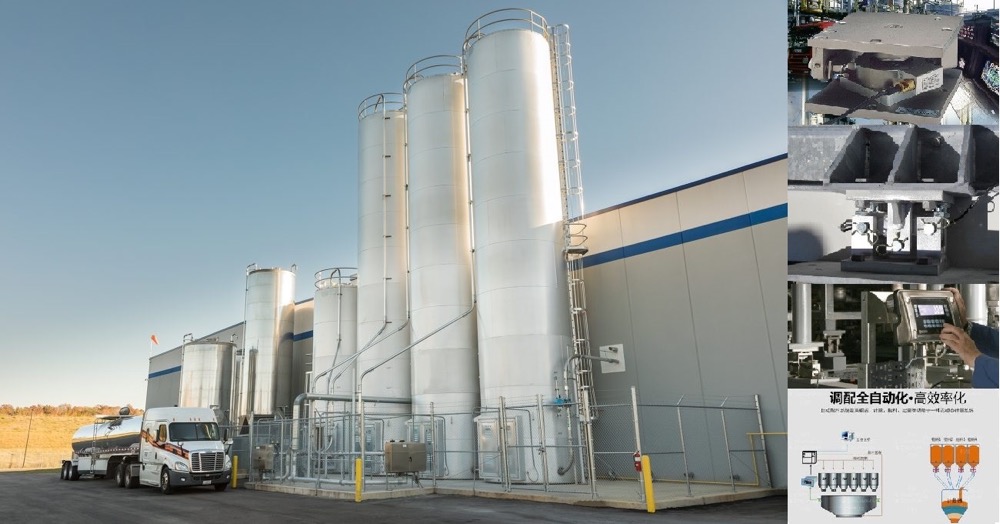
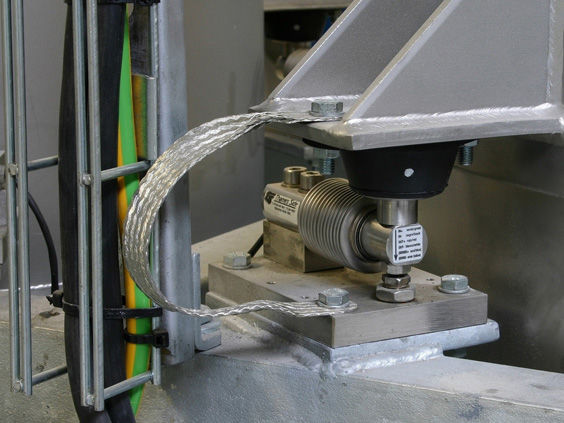
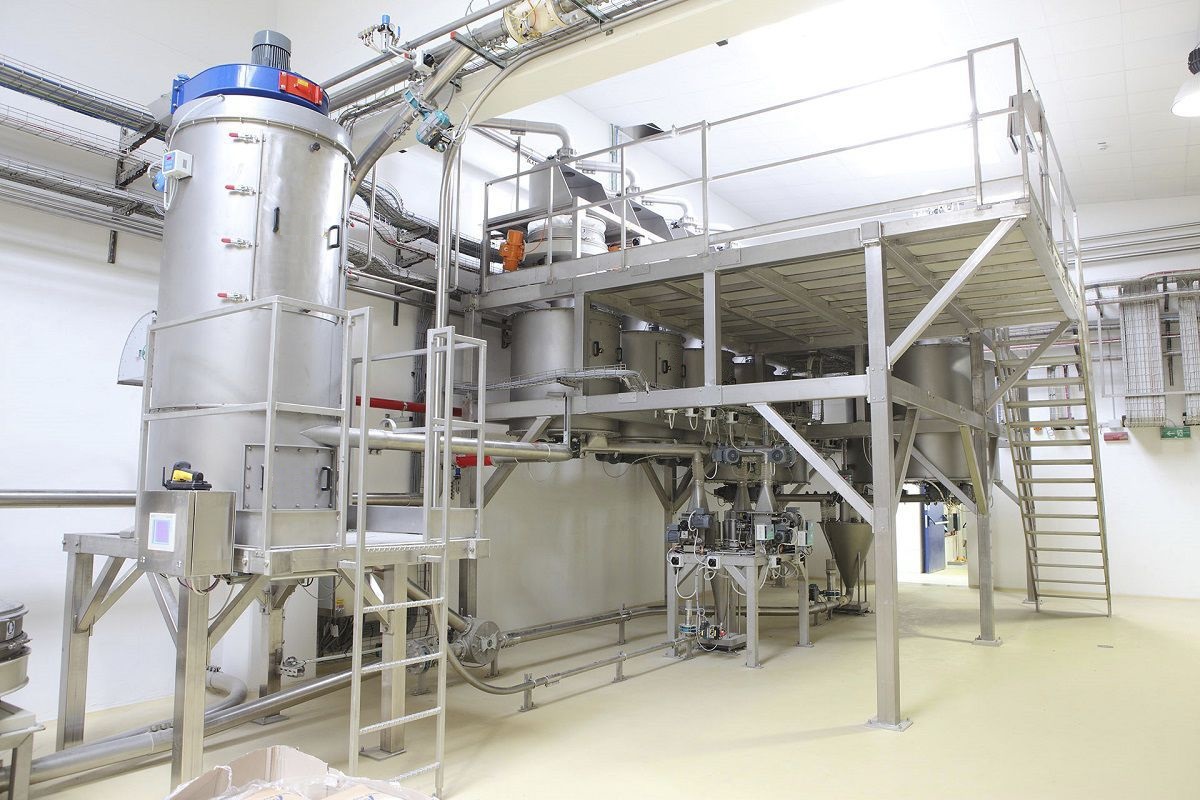
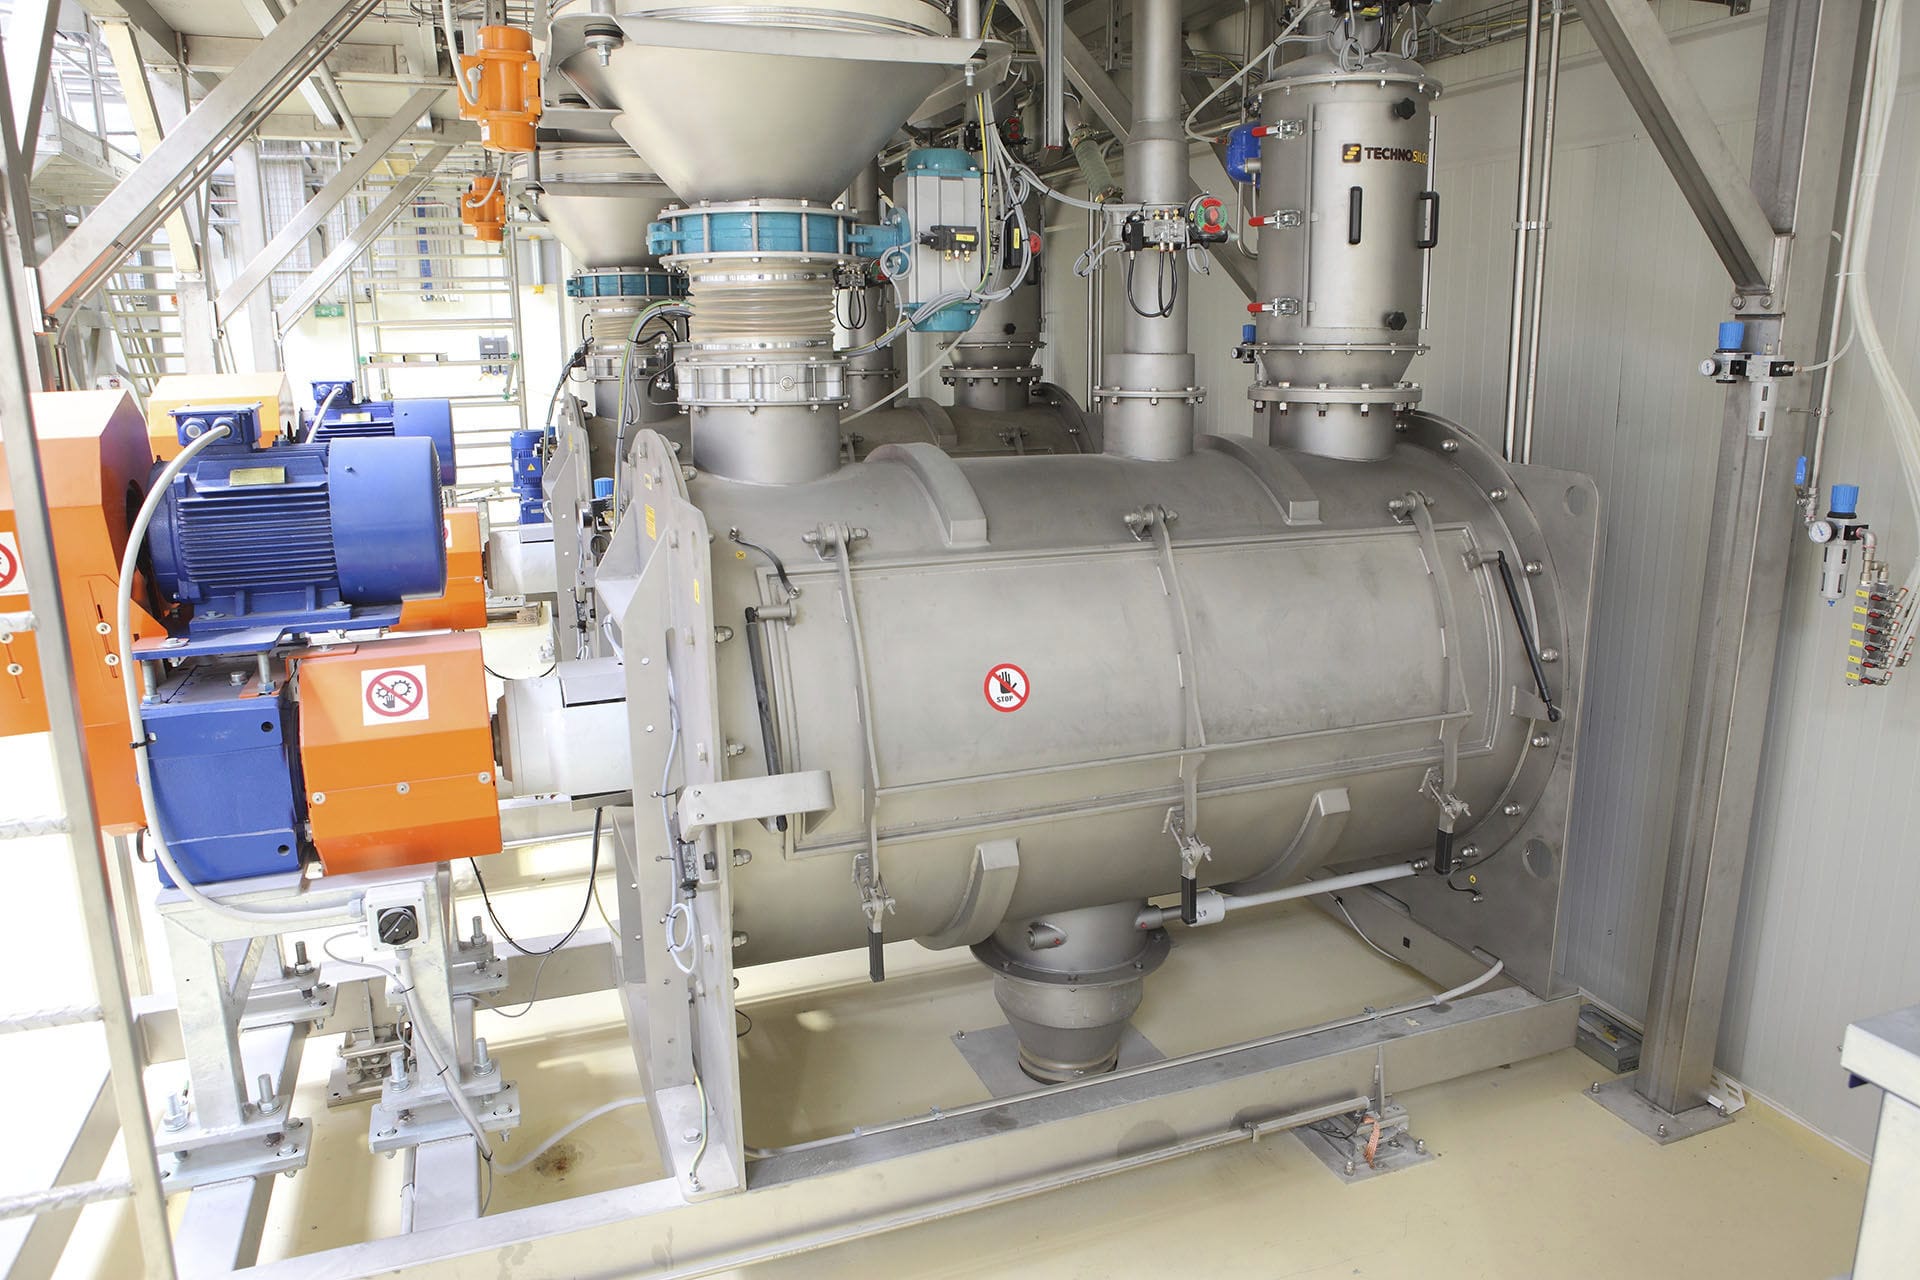
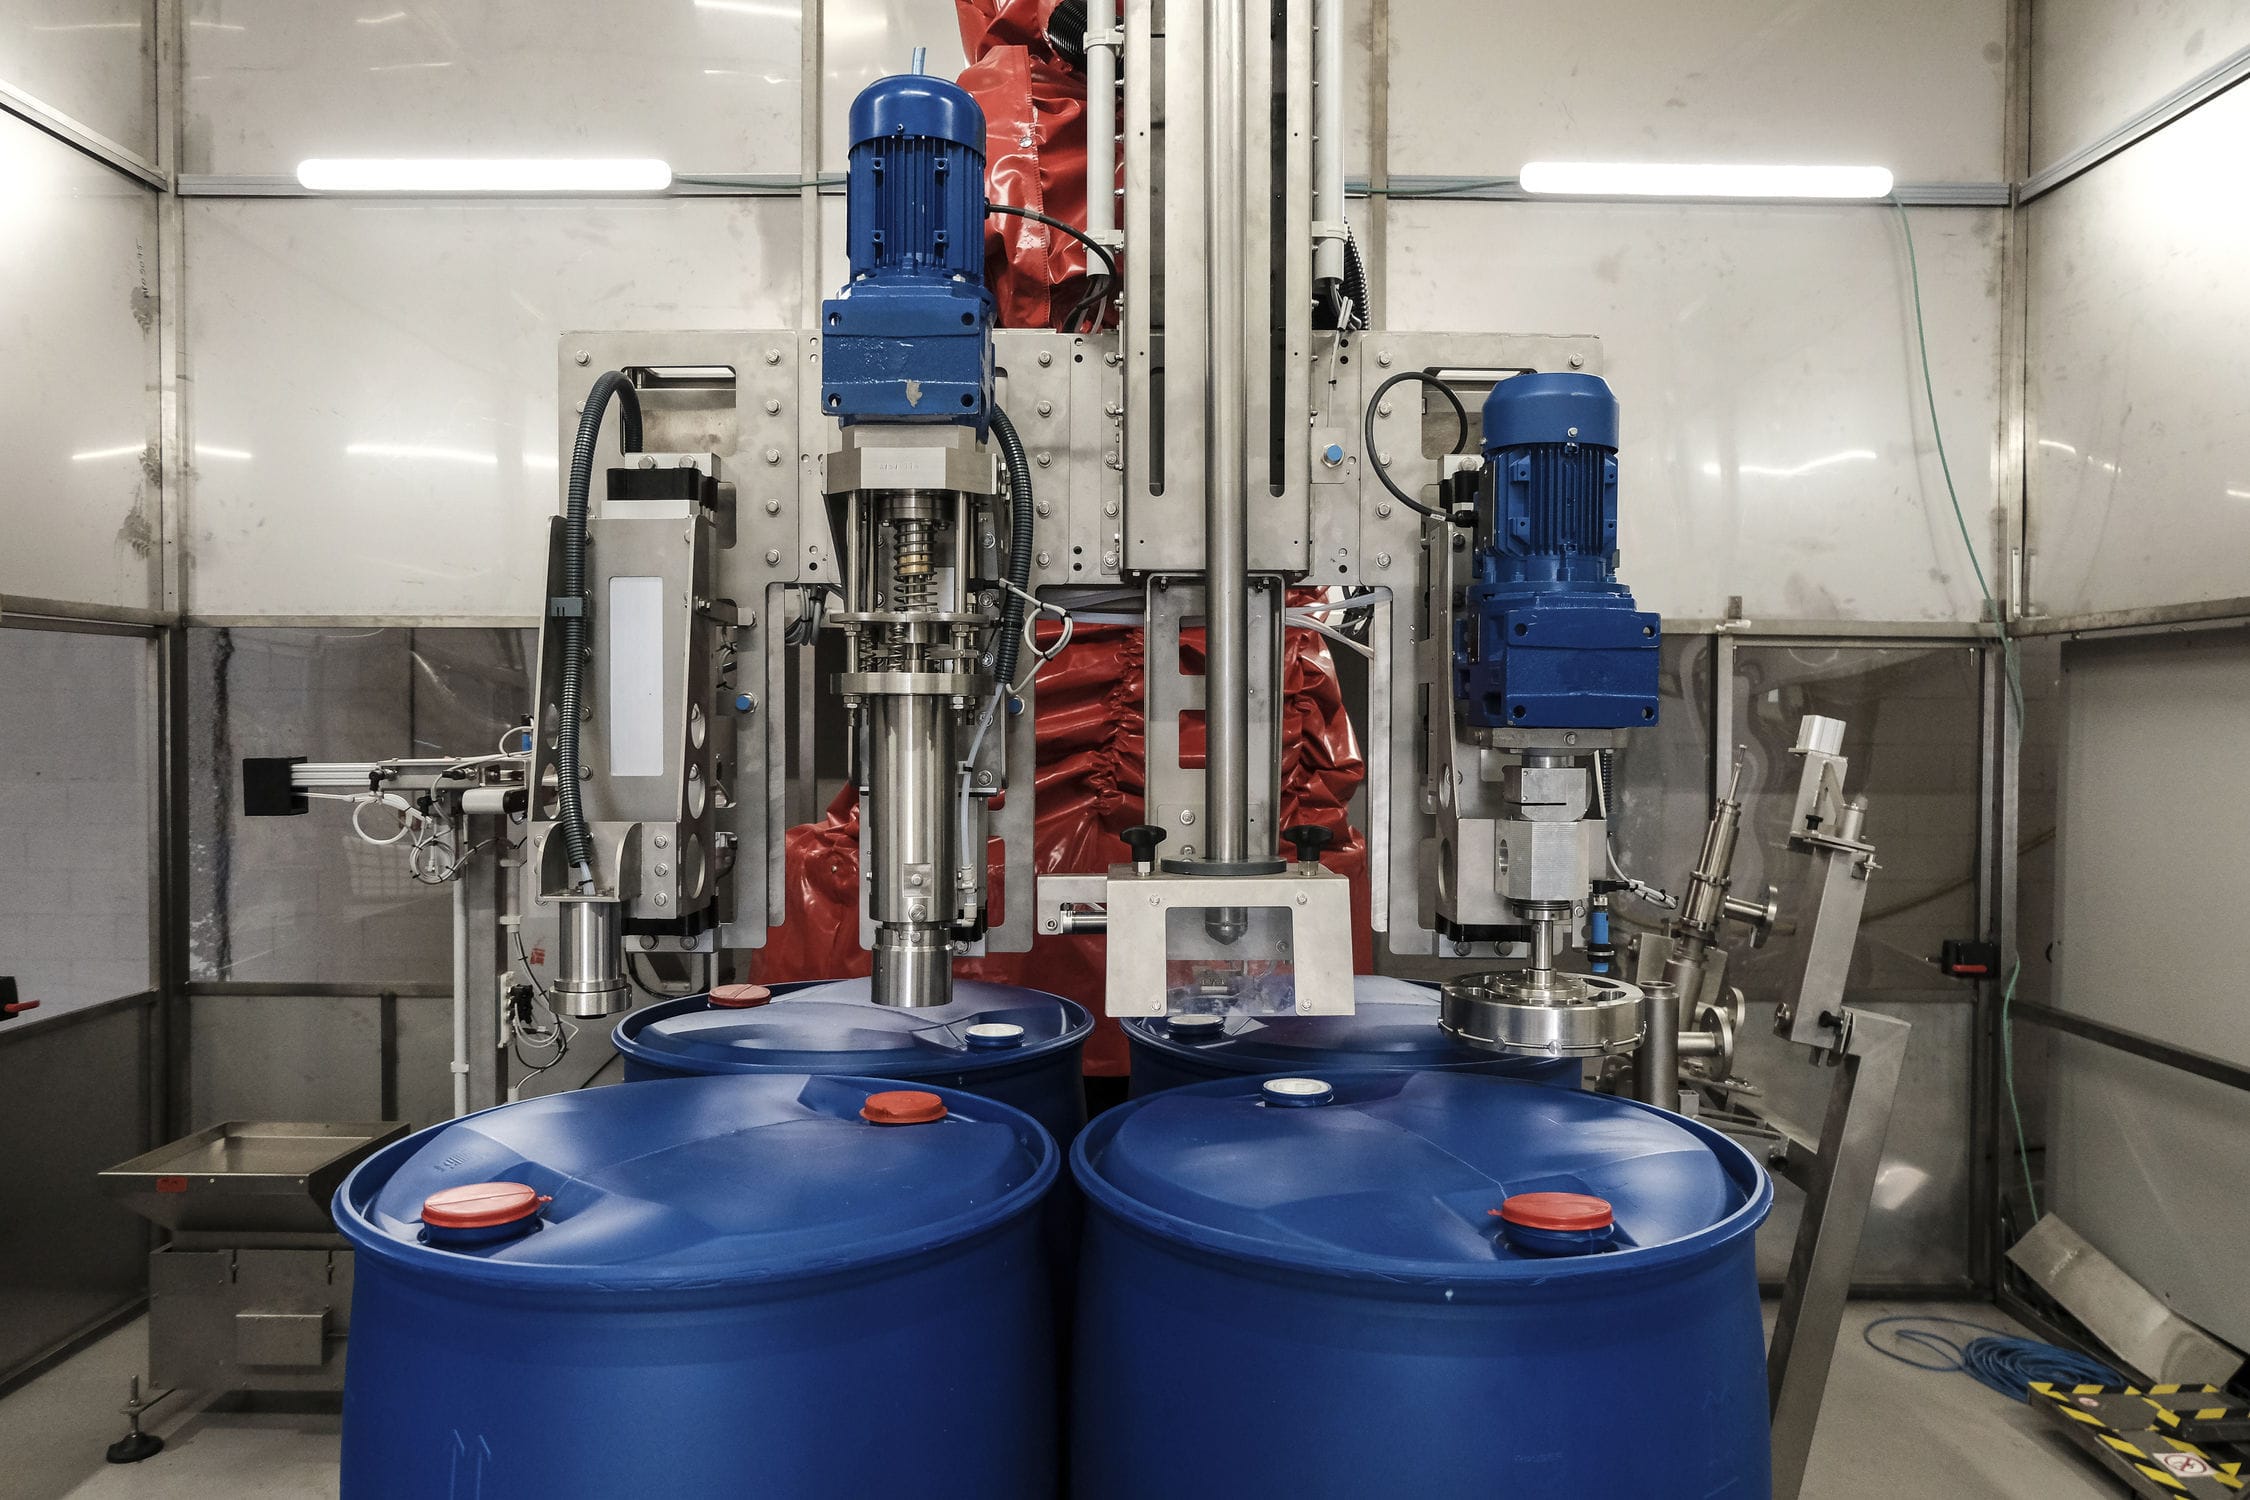
自动齿轮配料系统由称重模块、接线盒、称重仪表、接线柜、PLC控制柜,主要硬件由两台计算机、高性能的微电脑控制器、人机界面、高速高精度的称重单元和国际著名低压电器组成,结合自主研发的专业控制软件实现化工液体生产的配料系统;在每一配料周期开始时,将此前设定的加料量与实际的加料量求差值,作为本周期设定的加料量的补偿值,以消除每一秤加料量的累计误差。喂料系统即将两种或两种以上的物料按一定重量配比自动定量加入到反应罐内,搅拌电机在规定时间后开启及关闭。当搅拌电机关闭时,在齿轮泵驱动下准备向料罐送出物料,经称量模块及称重仪表产生的重量,称重仪表产生的重量信号经放大模块后再由PLC与计算机采集,当达到预定重量时,PLC 驱动关闭气动阀门,一次配料过程完成。经过混合达到预定要求后自动出料的过程。在每一配料周期开始时,将此前设定的加料量与实际的加料量求差值,作为本周期设定的加料量的补偿值,以消除每一秤加料量的累计误差。
称重控制系统主要硬件由两台计算机、高性能的微电脑控制器、人机界面、高速高精度的称重单元和国际著名低压电器组成,结合自主研发的专业控制软件实现化工液体生产的配料系统;设置“自动”和“手动”两种工作方式:“手动”工作是单独完成某个控制环节,如单独“加料”,单独“搅拌”和单独“放料”,允许用“暂停/继续”键进行暂停,允许在暂停状态修改参数;“自动”工作是完成一个完整的循环控制周期,包括加料、搅拌、放料等环节,“自动”操作时只允许“暂停/继续”键有效,各“手动”键无效,且不能修改参数;具有立即停止功能:当“停止”键有效时,任何控制过程中将停止并返回到重量显示状态;具有置零功能:在称重状态下按“置零”键,可使显示值回零,如果超过置零范围则不能置零并显示出错信息;具有去皮功能:在称重状态下按“去皮”键可将显示重量作为皮重扣除,再按一次“去皮”键将恢复原来的显示重量。
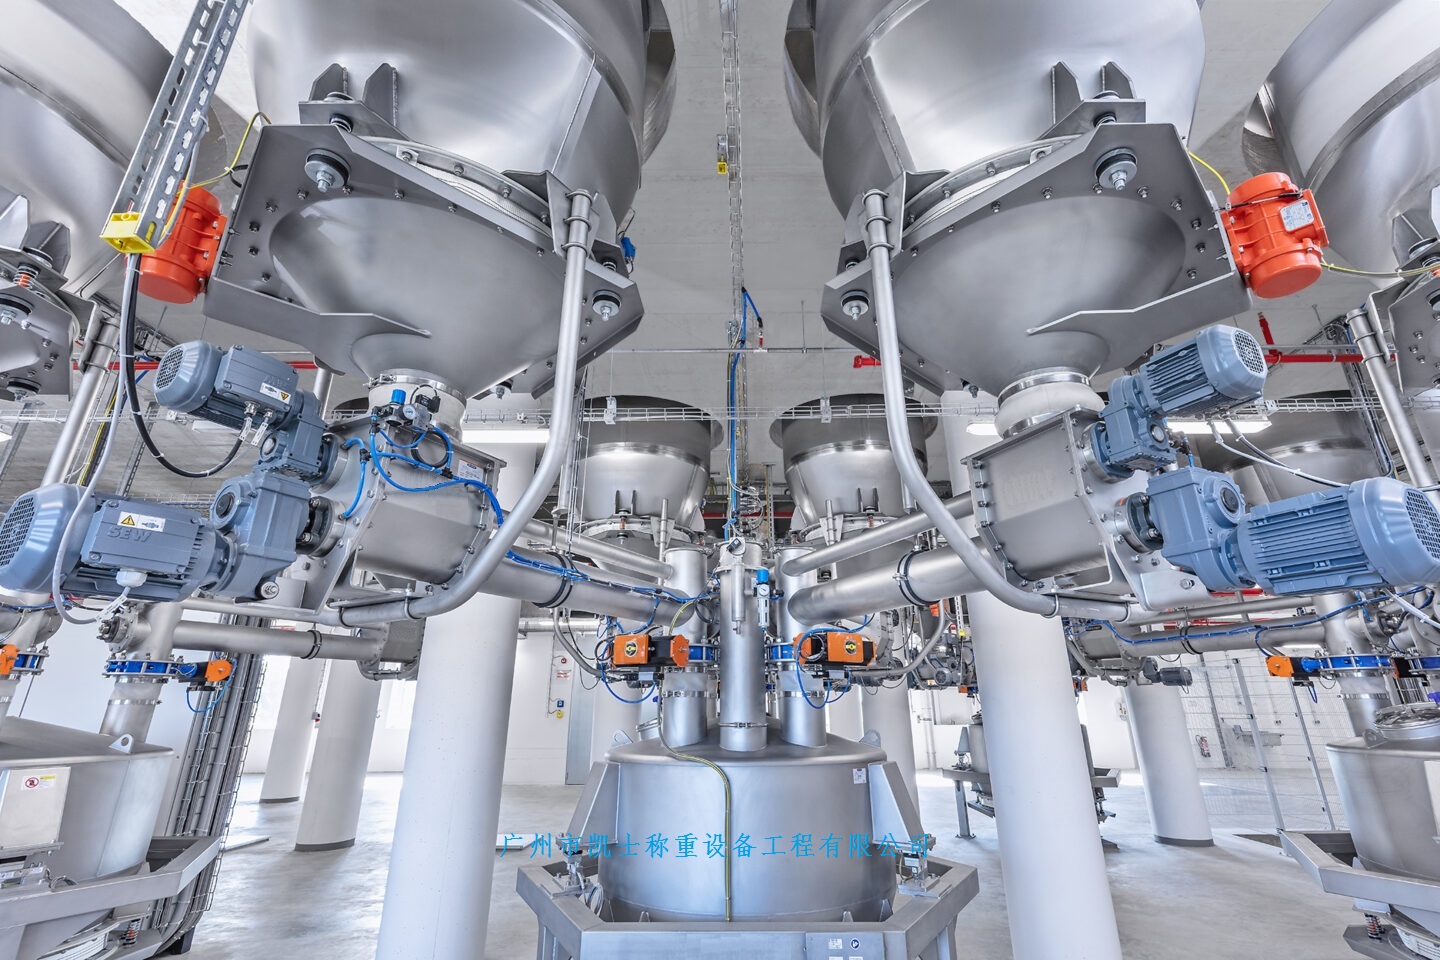
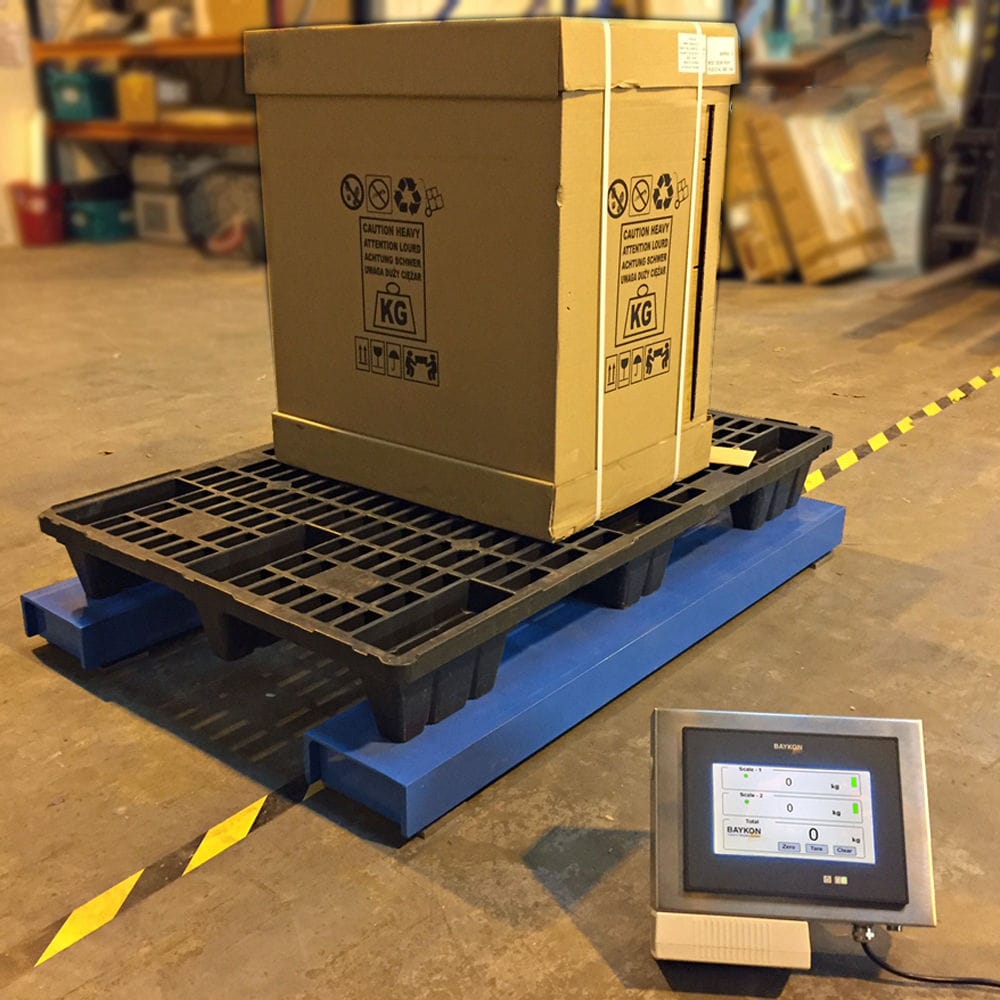
称重配料机采用地磅计量,地磅上端的多个料斗称,内置于料斗称内部且能够沿竖直方向作升降的下料机构;下料机构采用对向设置于料斗称内部两侧的滑槽,以及嵌设于滑槽内部且自滑槽顶端向底端排布的滑块,测量杆以及弹簧,料斗称内部还设有下料袋,下料袋与滑块固定连接且通过滑块沿滑槽方向滑动,料斗称内部且位于下料机构的底端还设有卡刀,卡刀的刀口方向朝向下料袋,地磅框架内部设有流动通道,流动通道具有多个与料斗称底端相接通的进料口,以及一个出料口,靠近出料口处的流动通道内设有搅拌装置,搅拌装置的底端设有接料槽,接料槽朝向地磅的侧方开设且形成取料通道。下料袋的底端具有易破口,下料袋通过滑块驱动并朝向料斗称的底端滑落,并通过卡刀对易破口切开进行下料。料斗称采用取料仓,取料仓能够活动插入取料通道,并与接料槽相重合。地磅上端还设有电机,电机通过机轴驱动搅拌装置转动,对下料进行打碎混合。