首页
关于我们
产品中心
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
解决方案
技术中心
中文
中文
English
PRODUCTS
产品中心
首页
·
配料系统
灌装系统
称重模块
称重系统
上料机
投料机
灌装机
分选机
电子秤
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
计量模块
称量模块
称重传感器
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
喂料机
混料机
混合机
上料系统
配料机
料斗秤
皮带秤
配料秤
投料系统
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
螺杆电子秤
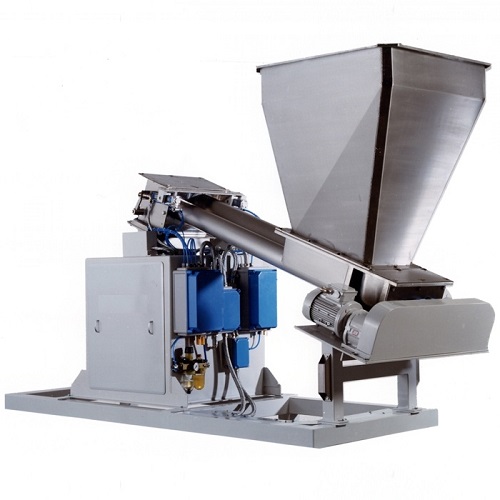
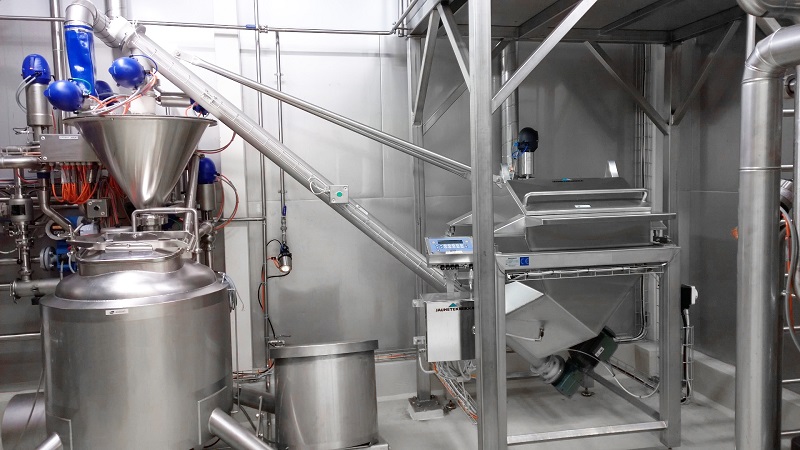
螺杆秤是利用螺杆旋转产生的压力进行物料称重的设备,核心部件包括螺杆和称重传感器,通过电机驱动螺杆旋转,传感器实时监测压力变化并传输到控制系统计算物料重量。基于连续动态给料计量,其计量准确性依赖于给料螺旋和计量螺旋的精确配合,给料螺旋根据控制系统的指令,以设定的转速从料仓或料斗中取出物料,并将其送入计量螺旋。
电子调速秤
电子调速秤由电子测控装置实现粉粒物料的动态定量称重,启动绞龙电机,则对应料仓中的粉粒物料就随着螺旋加料机械机构的旋转而进人料斗中,料斗和称架之间装有3个应变式称重模块,料斗的重量直接由称重传感器组转换成电信号送人电子测控装置,达到设定重量值时则关闭该绞龙电机停止加料,并控制料斗门开门卸料,即完成一次动态加料定量称重。
自动集散投料系统
集散自动投料系统在实时趋势的基础上,实现了对所有测量点的历史记录。一旦需要追溯以往数据信息,打开历史趋势页面,在下方空白处单击鼠标右键,在弹出的对话框中则可选择用户所需要的任意一条曲线。通过历史趋势页面上的“设置参数”按钮,按用户指定时间段进行曲线显示。同时运行过程中所发生的事件均可实时显示,并在历史报警页面中进行查询,查询内容包括:时间、报警发生的日期、时间、报警界限值、报警恢复时间、操作用户、报警变量名称等内容。
自动串联供料系统
自动串联供料系统将两种或两种以上的物料按一定重量配比自动定量加入到混合搅拌罐内,经过混合达到预定要求后自动出料的过程。每个搅拌罐称重都是3或4个称重模块组成,搅拌罐由称重模块及称重仪表产生的代表重量的电信号经信号放大模块后再由PLC与计算机采集,当达到预定重量时,PLC 驱动电机开启搅拌罐气动阀门,物料进入搅拌机,同时启动搅拌电机,搅拌到规定时间后开启出料口放料,一次配料过程完成。
自动在线配料系统
自动在线配料系统采用PID调节方法控制变频器频率,从而控制给料电机输出的实际进料量,螺旋秤为测量反馈设备称量出实际进料量信号值目标重量与落料误差比较后,输出系统控制量,从而提高进料稳定性。有利于定量地自动控制,得到稳定的产量及质量。
称重粉碎喂料机
称重粉碎喂料机将料斗秤及螺旋给料机构作为整个秤体,通过称重仪表或PLC不停对秤体进行重量信号的采样,计算出重量在单位时间的变化比率作为瞬时流量,再通过各种软硬件的滤波技术处理,得出可以作为控制对象的“实际流量”。然后PLC通过PID反馈算法,进行逼近目标流量的控制运算,输出调节信号去控制变频器等给料机控制器。
自动联锁配料系统
自动联锁配料系统和称重仪表实现基于开发环境下的串行通信,称重仪表的数据通过串口实时发送给上位机,将读取的数据进行数据截取、转换,称重数据就可以实时显示在运行画面中,与此同时,称重数据可以存储到数据库中,以便于对数据进行查询追溯功能,既方便了对称重过程的监管,又对工人的操作进行了约束。
自动负压上料机
负压自动上料机即将两种或两种以上的物料按一定重量配比自动定量加入到混合配料罐内,经过混合达到预定要求后自动出料的过程。采用自动化控制,实现原料上料、称重计量、真空进料、分散和搅拌等过程自动控制和监管,分散时间及缸号可根据生产要求在计算机上进行选择调整,过程中的电机设备的开启与关闭、进料阀门开启与关闭均由计算机控制。
自动绞龙配料系统
自动绞龙配料系统具有计算机和称重仪表相互监视的机制和多种报警机制,具有动画功能和PID控制功能。通过点击鼠标即可对配料进行各种操作。配料比例可以随时进行改变,改变一个物料的比例时,其它比例会根据它们原来的比例自动做出相应的调整,保证了总配比为100%,从而保证了产品的质量和产量。
共1234条
40
41
42
{getSuffix2Page}
螺杆电子秤
螺杆秤是利用螺杆旋转产生的压力进行物料称重的设备,核心部件包括螺杆和称重传感器,通过电机驱动螺杆旋转,传感器实时监测压力变化并传输到控制系统计算物料重量。基于连续动态给料计量,其计量准确性依赖于给料螺旋和计量螺旋的精确配合,给料螺旋根据控制系统的指令,以设定的转速从料仓或料斗中取出物料,并将其送入计量螺旋。
电子调速秤
电子调速秤由电子测控装置实现粉粒物料的动态定量称重,启动绞龙电机,则对应料仓中的粉粒物料就随着螺旋加料机械机构的旋转而进人料斗中,料斗和称架之间装有3个应变式称重模块,料斗的重量直接由称重传感器组转换成电信号送人电子测控装置,达到设定重量值时则关闭该绞龙电机停止加料,并控制料斗门开门卸料,即完成一次动态加料定量称重。
自动集散投料系统
集散自动投料系统在实时趋势的基础上,实现了对所有测量点的历史记录。一旦需要追溯以往数据信息,打开历史趋势页面,在下方空白处单击鼠标右键,在弹出的对话框中则可选择用户所需要的任意一条曲线。通过历史趋势页面上的“设置参数”按钮,按用户指定时间段进行曲线显示。同时运行过程中所发生的事件均可实时显示,并在历史报警页面中进行查询,查询内容包括:时间、报警发生的日期、时间、报警界限值、报警恢复时间、操作用户、报警变量名称等内容。
自动串联供料系统
自动串联供料系统将两种或两种以上的物料按一定重量配比自动定量加入到混合搅拌罐内,经过混合达到预定要求后自动出料的过程。每个搅拌罐称重都是3或4个称重模块组成,搅拌罐由称重模块及称重仪表产生的代表重量的电信号经信号放大模块后再由PLC与计算机采集,当达到预定重量时,PLC 驱动电机开启搅拌罐气动阀门,物料进入搅拌机,同时启动搅拌电机,搅拌到规定时间后开启出料口放料,一次配料过程完成。
自动在线配料系统
自动在线配料系统采用PID调节方法控制变频器频率,从而控制给料电机输出的实际进料量,螺旋秤为测量反馈设备称量出实际进料量信号值目标重量与落料误差比较后,输出系统控制量,从而提高进料稳定性。有利于定量地自动控制,得到稳定的产量及质量。
称重粉碎喂料机
称重粉碎喂料机将料斗秤及螺旋给料机构作为整个秤体,通过称重仪表或PLC不停对秤体进行重量信号的采样,计算出重量在单位时间的变化比率作为瞬时流量,再通过各种软硬件的滤波技术处理,得出可以作为控制对象的“实际流量”。然后PLC通过PID反馈算法,进行逼近目标流量的控制运算,输出调节信号去控制变频器等给料机控制器。
自动联锁配料系统
自动联锁配料系统和称重仪表实现基于开发环境下的串行通信,称重仪表的数据通过串口实时发送给上位机,将读取的数据进行数据截取、转换,称重数据就可以实时显示在运行画面中,与此同时,称重数据可以存储到数据库中,以便于对数据进行查询追溯功能,既方便了对称重过程的监管,又对工人的操作进行了约束。
自动负压上料机
负压自动上料机即将两种或两种以上的物料按一定重量配比自动定量加入到混合配料罐内,经过混合达到预定要求后自动出料的过程。采用自动化控制,实现原料上料、称重计量、真空进料、分散和搅拌等过程自动控制和监管,分散时间及缸号可根据生产要求在计算机上进行选择调整,过程中的电机设备的开启与关闭、进料阀门开启与关闭均由计算机控制。
自动绞龙配料系统
自动绞龙配料系统具有计算机和称重仪表相互监视的机制和多种报警机制,具有动画功能和PID控制功能。通过点击鼠标即可对配料进行各种操作。配料比例可以随时进行改变,改变一个物料的比例时,其它比例会根据它们原来的比例自动做出相应的调整,保证了总配比为100%,从而保证了产品的质量和产量。