首页
关于我们
产品中心
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
解决方案
技术中心
中文
中文
English
PRODUCTS
产品中心
首页
·
配料系统
灌装系统
称重模块
称重系统
上料机
投料机
灌装机
分选机
电子秤
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
计量模块
称量模块
称重传感器
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
喂料机
混料机
混合机
上料系统
配料机
料斗秤
皮带秤
配料秤
投料系统
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
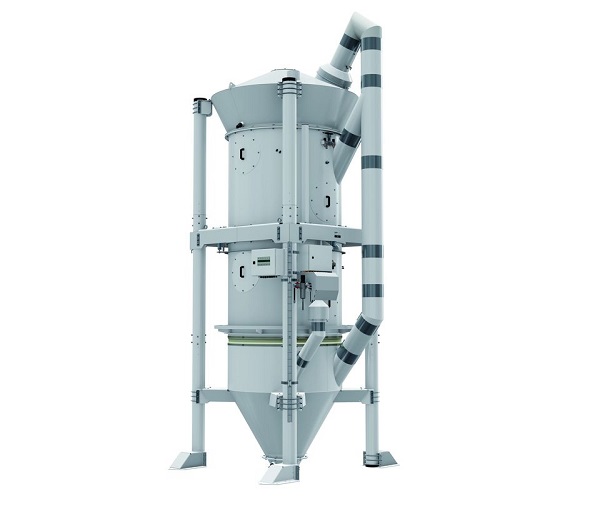
螺旋上料系统
螺旋上料系统基于操作系统开发的人机界面,可以满足对监视和控制生产过程以及对生产数据进行归档处理的诸多要求,用WinCC绘制的用户界面,操作简单人机界面良好,可动态显示现场各种设备的运行状态和配料运行的各种参数。操作人员还可以根据需要,灵活地控制现场设备启停和更改配料的运行参数。
料斗负压秤
料斗负压秤即将两种或两种以上的物料按一定重量配比自动定量加入料斗秤内,经过称重达到预定要求后自动出料的过程。采用自动化控制,实现原料上料、称重计量、真空进料、分散和输送等过程自动控制和监管,分散时间及缸号可根据生产要求在计算机上进行选择调整,过程中的电机设备的开启与关闭、进料阀门开启与关闭均由计算机控制。
称重自动配料系统
称重自动配料系统采以中央处理系统为核心开发而成的,每一台称重控制器控制一台计量秤,直接控制配料过程,完成数据釆集、处理、存储与显示,故障检测与报警,数据通讯等任务。配料过程的实时显示,数据的贮存和报表打印,并直接参与对每台计量秤的进料,卸料动作控制。控制系统是一个多路数据釆集单元,安装在生产现场,负责称重信号和液位信号的数据采集和就地显示,并将釆集到的数据通过串行总线送上位机处理。
自动搅拌配料系统
搅拌自动配料系统通过与各从机通信,完成所需的控制任务外,还应具有工况的实时显示、配方优化、管理咨询等功能。主机和各从机之间的数据交换及对各从机的控制实时显示模块实现的,主机对各从机发布循环命令,进入配料循环过程,依次接收各从机传来的工况信息.进行实时动态显示,并根据相应的控制方案向各从机发送控制命令。
称重调节配料系统
称重调节配料系统通过称重模块会发出满料信号给PLC,PLC控制输送机停止螺旋,物料为最小存料量时称重模块发出信号让输送机开始螺旋,利用步进电机带动形输料管转动,实现在不同支管之间的切换输送。步进电机带动旋转支撑架旋转,从而带动螺旋输料管旋转,并使螺旋输料管与其中一个出料口相连通。实现了系统分配机输送管道任意切换、电动阀的自动开启关闭、螺旋输送下料速度的自动调节和螺旋启动与停止等功能。
自动料罐配料系统
料罐自动配料系统实现了称量配料的自动化,对各项粉料称量混合,由可编程控制器(P LC)来实现,上位计算机主要用于配方管理、人机对话和称重资料的存储打印等工作。利用上位机与称重仪表通信程序,进行称重数据采集,并将数据存入Access数据库。便于对数据进行查询追溯功能,既方便了对称重过程的监管,又对工人的操作进行了约束。
自动顺序上料系统
顺序自动上料系统引入先进的工业控制计算机机和PLC和DCS系统,采用分散化、网络化、智能化,保证配料的可靠性和长期稳定性。采用输送泵实现液体的配料以反应釜为控制单元,在每个反应釜都相应的设置配方设定界进行不同的配方投料输送,灵活应对不同的生产批次的任务不同配方的需求。
料斗配方秤
料斗配方秤采用激光测距传感器来测量,测距传感器把连续的电信号传给PLC,PLC按照设定的加减速位置和工位输出相应的模拟信号给先导比例换向阀控制输送料斗的启停和运行的速度;料斗的排料过程和粘料情况采用称重模块来检测,运行排料时当重量传感器的电信号小于设定的料斗皮重时,排料结束控制排料门关闭,当料斗的皮重超过一定重量时发出报警信号,提示操作人员及时清理。
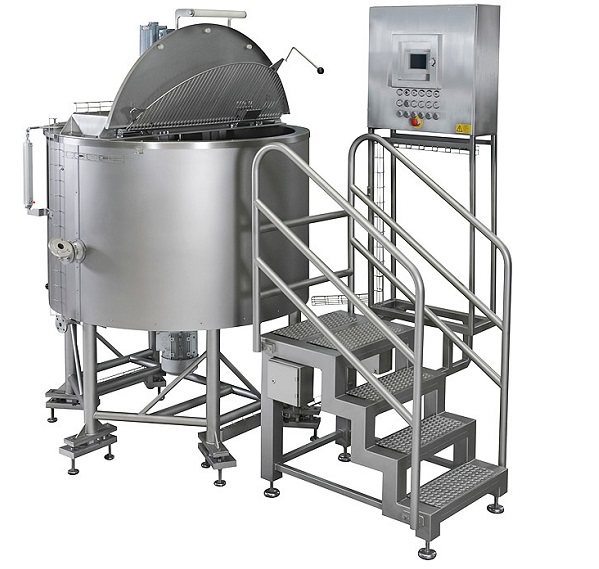
电子料斗地磅
电子料斗地磅通过对容器的结构设计与参数配置,实现工艺的加热、蒸发、冷却及低高速的混配功能。料仓由框架电子地磅、釜体、釜盖、夹套、搅拌器、传动装置、轴封装置、支承等组成。搅拌装置在高径比较大时,可用多层搅拌桨叶,也可根据用户的要求任意选配。反应罐壁外设置夹套,通过外循环进行换热。
共1234条
39
40
41
{getSuffix2Page}
螺旋上料系统
螺旋上料系统基于操作系统开发的人机界面,可以满足对监视和控制生产过程以及对生产数据进行归档处理的诸多要求,用WinCC绘制的用户界面,操作简单人机界面良好,可动态显示现场各种设备的运行状态和配料运行的各种参数。操作人员还可以根据需要,灵活地控制现场设备启停和更改配料的运行参数。
料斗负压秤
料斗负压秤即将两种或两种以上的物料按一定重量配比自动定量加入料斗秤内,经过称重达到预定要求后自动出料的过程。采用自动化控制,实现原料上料、称重计量、真空进料、分散和输送等过程自动控制和监管,分散时间及缸号可根据生产要求在计算机上进行选择调整,过程中的电机设备的开启与关闭、进料阀门开启与关闭均由计算机控制。
称重自动配料系统
称重自动配料系统采以中央处理系统为核心开发而成的,每一台称重控制器控制一台计量秤,直接控制配料过程,完成数据釆集、处理、存储与显示,故障检测与报警,数据通讯等任务。配料过程的实时显示,数据的贮存和报表打印,并直接参与对每台计量秤的进料,卸料动作控制。控制系统是一个多路数据釆集单元,安装在生产现场,负责称重信号和液位信号的数据采集和就地显示,并将釆集到的数据通过串行总线送上位机处理。
自动搅拌配料系统
搅拌自动配料系统通过与各从机通信,完成所需的控制任务外,还应具有工况的实时显示、配方优化、管理咨询等功能。主机和各从机之间的数据交换及对各从机的控制实时显示模块实现的,主机对各从机发布循环命令,进入配料循环过程,依次接收各从机传来的工况信息.进行实时动态显示,并根据相应的控制方案向各从机发送控制命令。
称重调节配料系统
称重调节配料系统通过称重模块会发出满料信号给PLC,PLC控制输送机停止螺旋,物料为最小存料量时称重模块发出信号让输送机开始螺旋,利用步进电机带动形输料管转动,实现在不同支管之间的切换输送。步进电机带动旋转支撑架旋转,从而带动螺旋输料管旋转,并使螺旋输料管与其中一个出料口相连通。实现了系统分配机输送管道任意切换、电动阀的自动开启关闭、螺旋输送下料速度的自动调节和螺旋启动与停止等功能。
自动料罐配料系统
料罐自动配料系统实现了称量配料的自动化,对各项粉料称量混合,由可编程控制器(P LC)来实现,上位计算机主要用于配方管理、人机对话和称重资料的存储打印等工作。利用上位机与称重仪表通信程序,进行称重数据采集,并将数据存入Access数据库。便于对数据进行查询追溯功能,既方便了对称重过程的监管,又对工人的操作进行了约束。
自动顺序上料系统
顺序自动上料系统引入先进的工业控制计算机机和PLC和DCS系统,采用分散化、网络化、智能化,保证配料的可靠性和长期稳定性。采用输送泵实现液体的配料以反应釜为控制单元,在每个反应釜都相应的设置配方设定界进行不同的配方投料输送,灵活应对不同的生产批次的任务不同配方的需求。
料斗配方秤
料斗配方秤采用激光测距传感器来测量,测距传感器把连续的电信号传给PLC,PLC按照设定的加减速位置和工位输出相应的模拟信号给先导比例换向阀控制输送料斗的启停和运行的速度;料斗的排料过程和粘料情况采用称重模块来检测,运行排料时当重量传感器的电信号小于设定的料斗皮重时,排料结束控制排料门关闭,当料斗的皮重超过一定重量时发出报警信号,提示操作人员及时清理。
电子料斗地磅
电子料斗地磅通过对容器的结构设计与参数配置,实现工艺的加热、蒸发、冷却及低高速的混配功能。料仓由框架电子地磅、釜体、釜盖、夹套、搅拌器、传动装置、轴封装置、支承等组成。搅拌装置在高径比较大时,可用多层搅拌桨叶,也可根据用户的要求任意选配。反应罐壁外设置夹套,通过外循环进行换热。