首页
关于我们
产品中心
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
解决方案
技术中心
中文
中文
English
PRODUCTS
产品中心
首页
·
产品中心
·
配料系统
灌装系统
称重模块
称重系统
上料机
投料机
灌装机
分选机
电子秤
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
计量模块
称量模块
称重传感器
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
喂料机
混料机
混合机
上料系统
配料机
料斗秤
皮带秤
配料秤
投料系统
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
防爆检重机
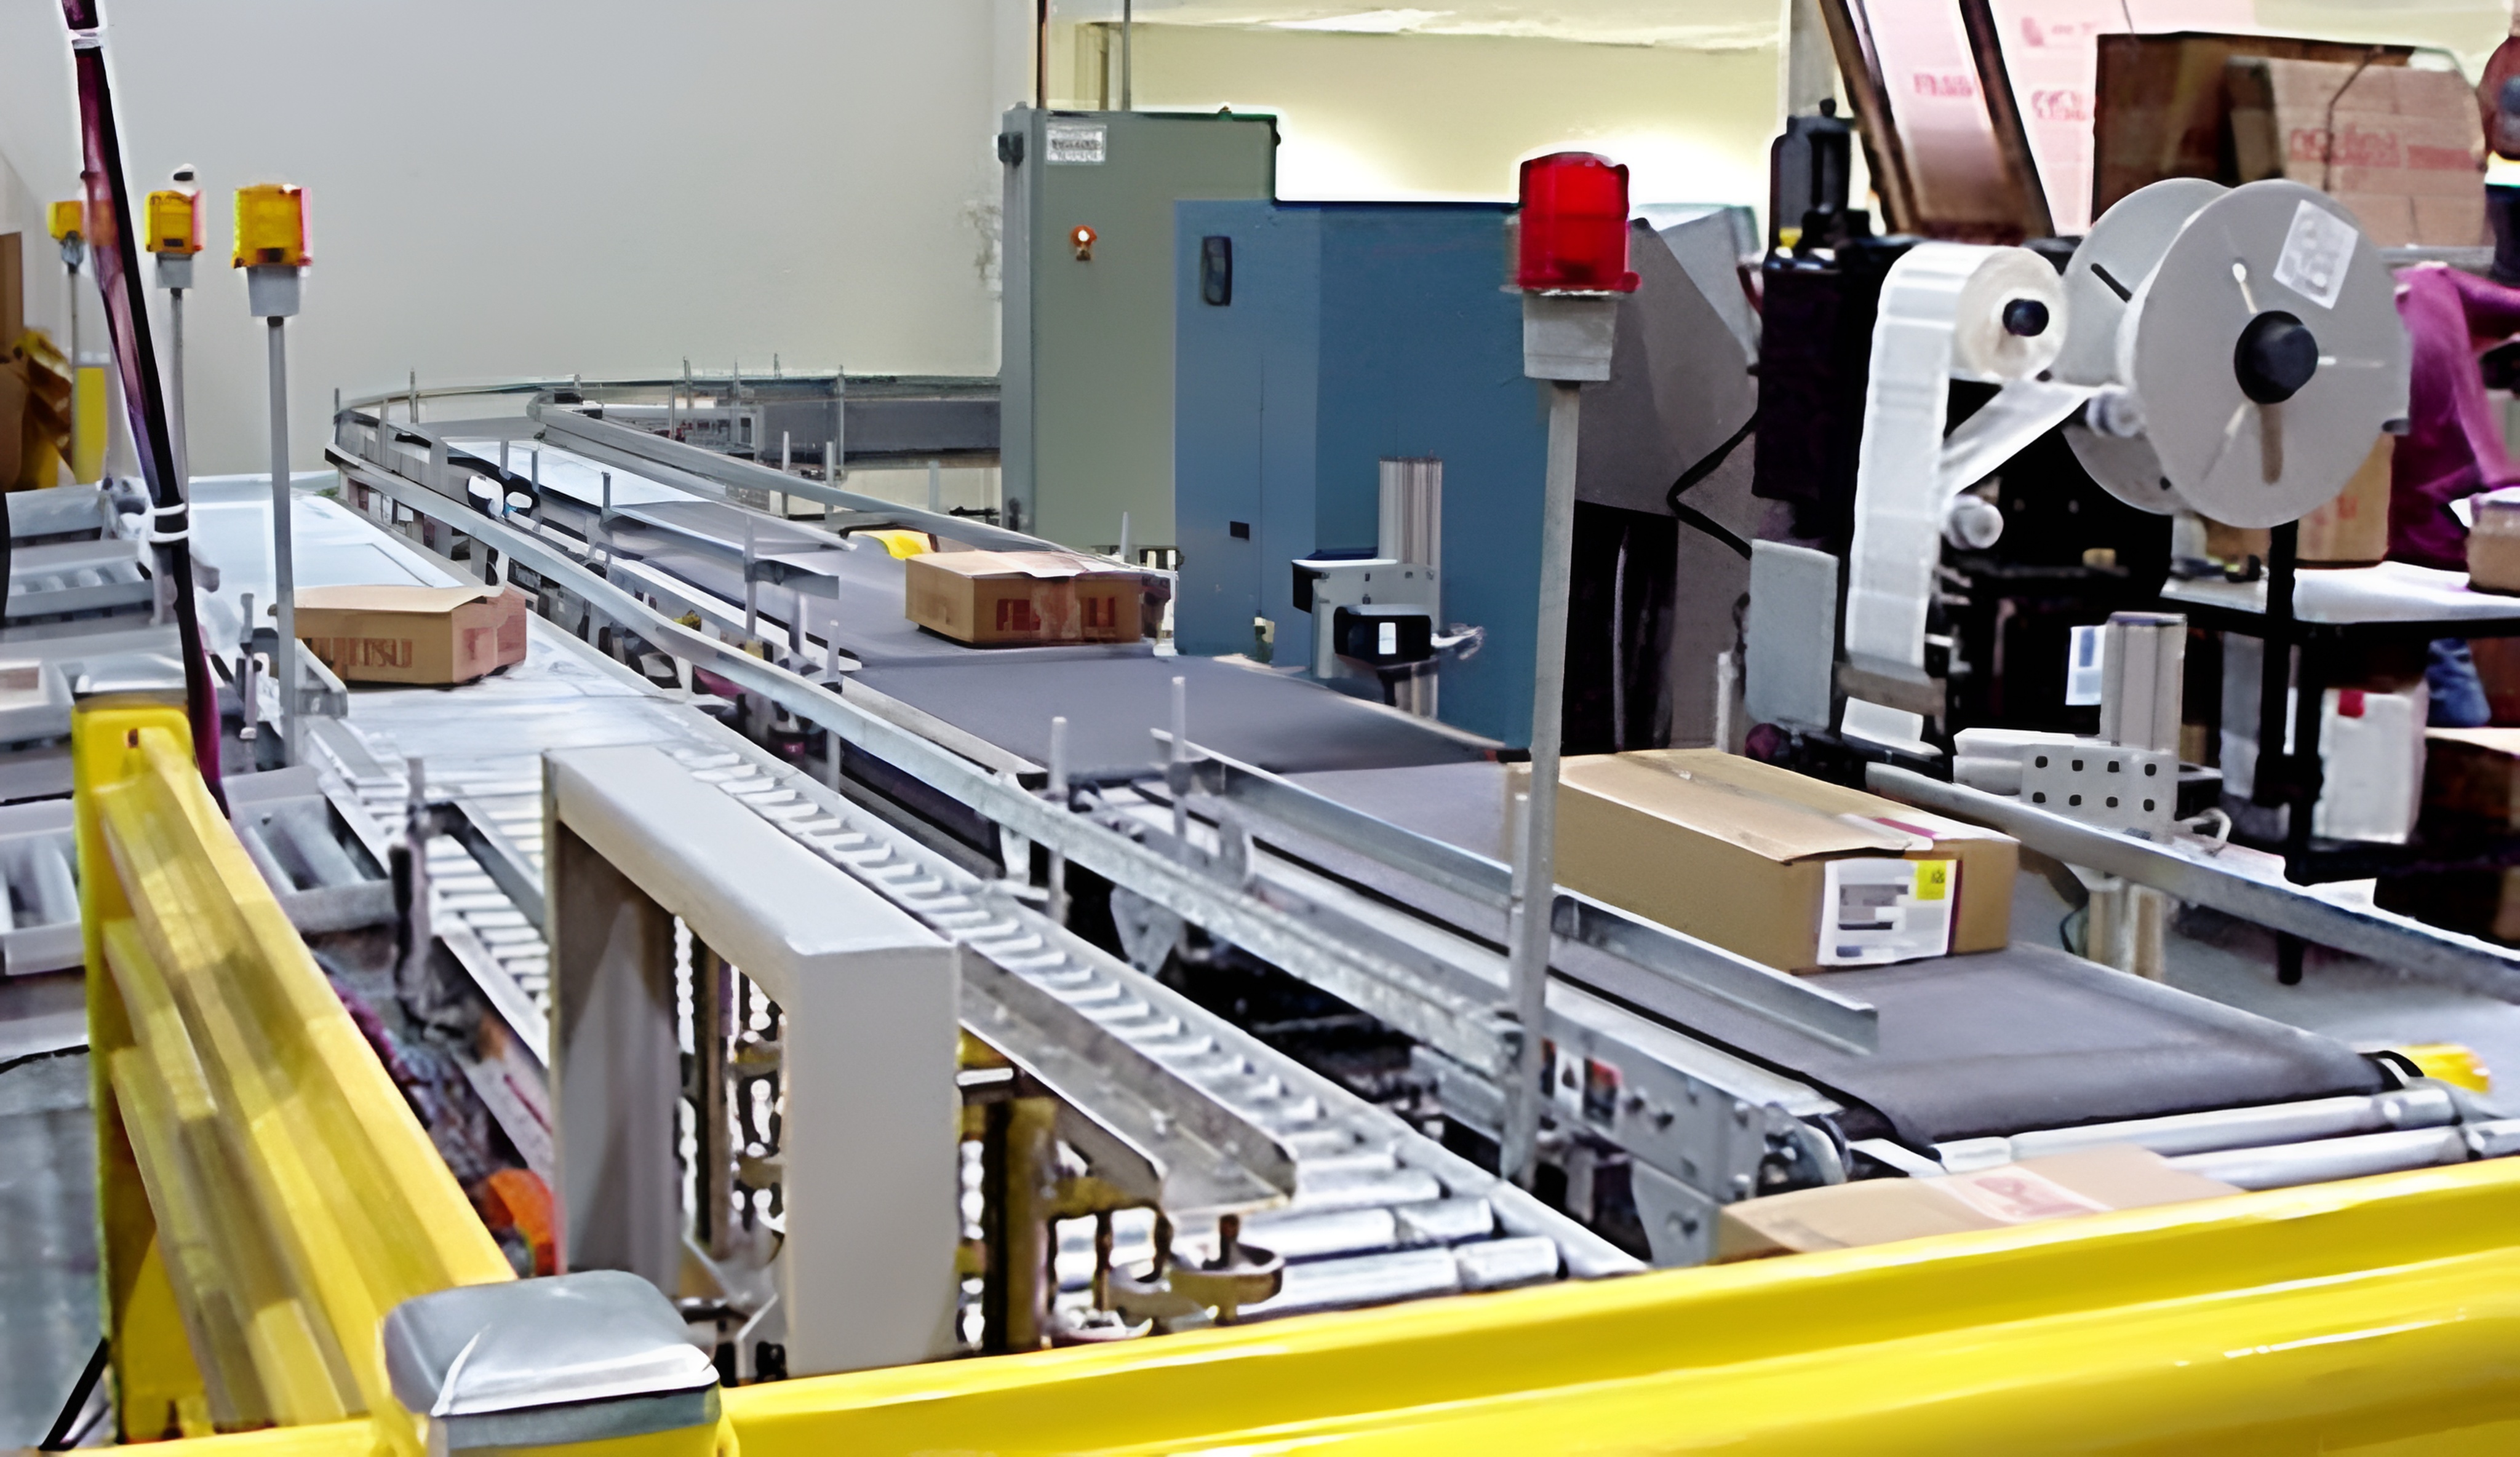
检重机分类装置的作用是根据控制装置发出的分选指示,当具有相同分选信号的商品经过该装置时,该装置动作,使改变在输送称重装置上的运行方向进入其它输送机或进入分选道口。分类装置的种类很多,一般有推出式、浮出式、倾斜式和分支式几种,不同的装置对分选货物的包装材料、包装重量、包装物底面的平滑程度等有不完全相同的要求。
防爆吊磅
防爆吊磅通过载荷加载吊钩作用于传感器时,使防爆传感器的弹性体发生微小的变化,经防爆传感器转换为相应的模拟电压信号传送至数据采集板,经放大、滤波、A/D 转换成相应的数字信号,经无线传输系统送到仪表的数据处理板处理后获得相应的重量数据。
仓储称重系统
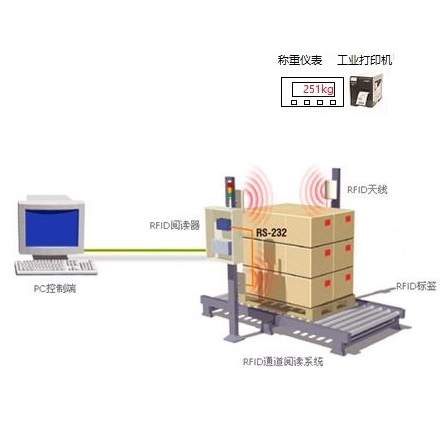
智能仓储称重系统应用技术合理的利用车间的现有空间,将使用空间利用率提高也是节约成本的部分,相结合包括RFID电子标签、固定式读写器、天线、手持终端,开放式称重管理通道等。根据实际场地需求进行选择。实现一体化信息称重管理流程从打印订单、拣货、扫描包裹、订单发货,以及调拨分拣、返厂发货等流程进行数据传递与读取。实现精准的的出入库、数量盘点管理,RFID电子标签和读写器的相互应用使得一切自动化完成。
称重RFID系统
称重RFID系统在现有仓库管理中引入RFID技术,对仓库到货称重、检验、入库、出库、调拨、移库移位、库存盘点等各个作业环节的数据进行自动化的数据采集,保证仓库称重管理各个环节数据输入的速度和准确性,确保企业及时准确地掌握库存的真实数据,合理保持和控制企业库存。通过科学的编码,还可方便地对物品的批次、保质期等进行管理。利用RFTD仓储称重系统的库位管理功能,更可以及时掌握所有库存物资当前所在位置,有利于提高仓库管理的工作效率。
危废称重赋码系统
危废称重赋码系统配有PDA端,具备自动获取重量、去皮、打印标签功能。系统自动生成入库台账,扫码提交出库,系统自动生成出库单,使用物联网手持终端操作移库。可以修改已入库危废的仓库、仓位属性,库存盘点功能,对于缺失的标签提供补打标签功能,对已经出库的危险废物批量扫描二维码提交后,可以返回到已入库状态,扫描二维码查询标签的相关信息。
计量配料机
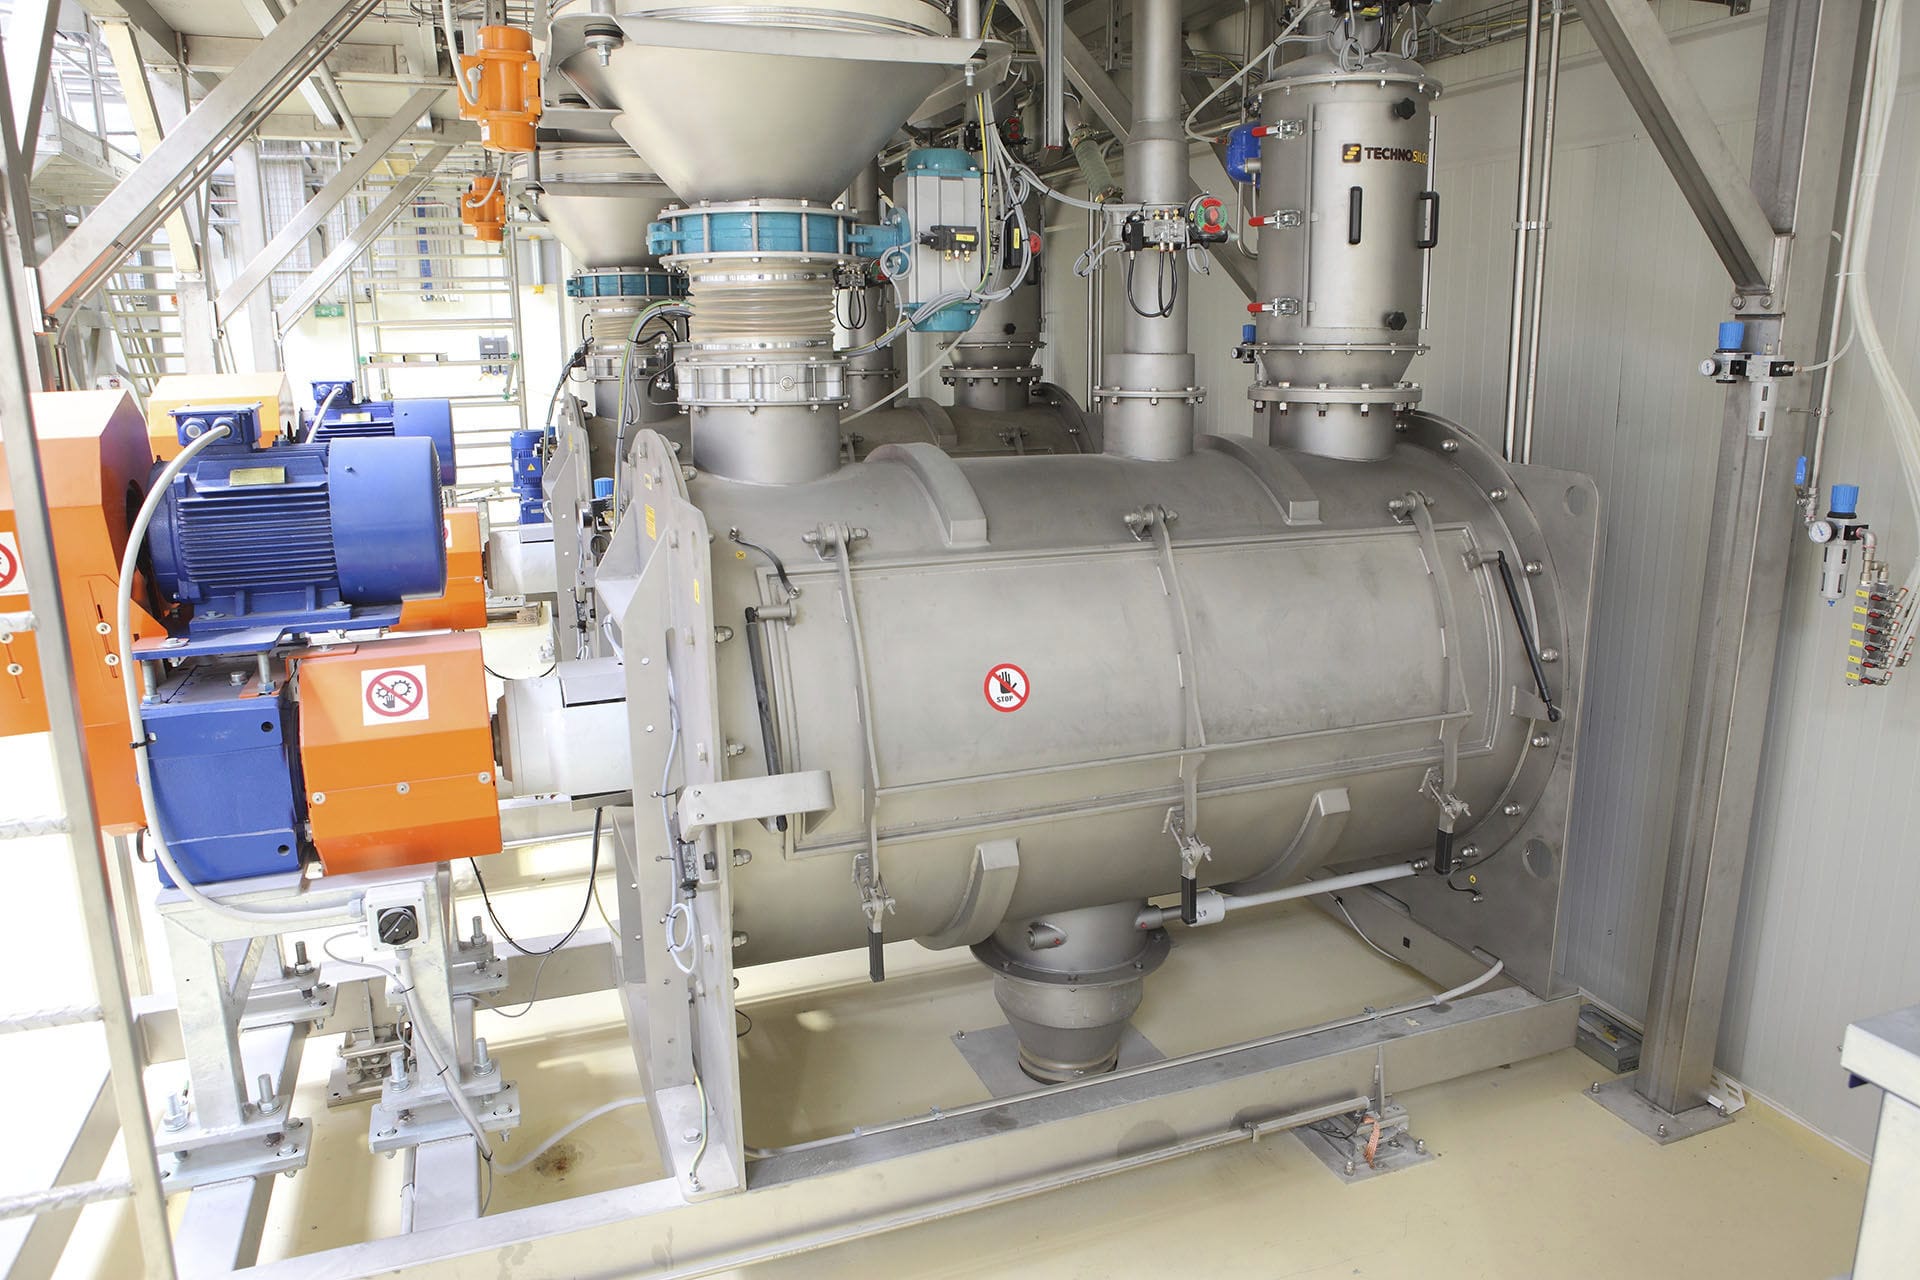
计量配料机根据配比值给出泵的控制电流,PLC输出4~20mA控制泵、泵变频器,使出料流量控制为PID调节,根据工艺要求配比,计算出相应的跟踪流量传给PLC。PLC给出4-20mA控制电流,控制辅料秤的变频器,使相应的配料流量控制在跟踪流最范围。预混器、分配皮带机及除伞风机设有现场肩停按钮,经远程控制转换,连接到中控室,可通过唇配柜卜的启停按钮实现设备的启停控制,也可操纵人机界面后配工艺上的启停按钮。通过控制PLC实现启停。
电子装配地磅
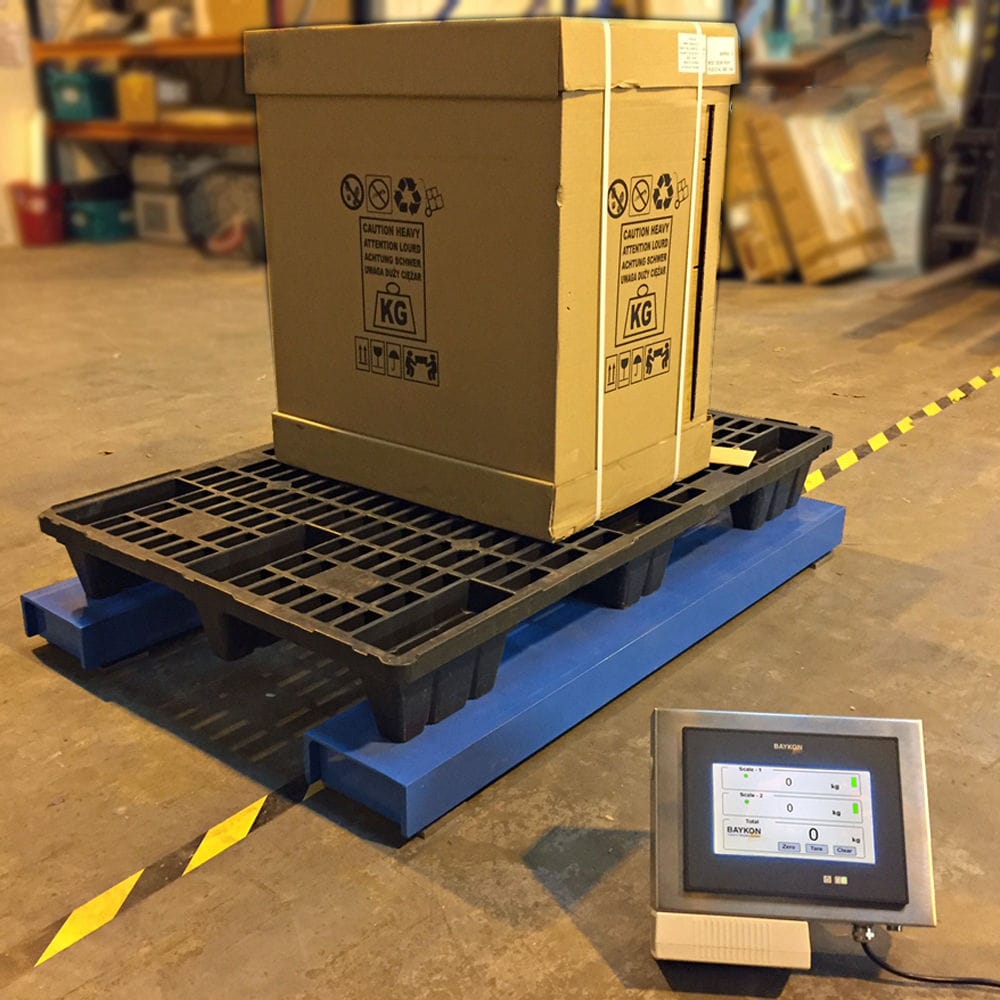
装配地磅在上位机上发出的操作命令和设定参数都可以实时送到PLC,PLC的接收上位机发送来的命令,通过变频器控制振动电机的起、停和快慢;将变频器的运行状态实时写入内存数据区,供工控机读取;将自身的各种状态以状态字的形式准备好,供工控机实时读取。
气力配料系统
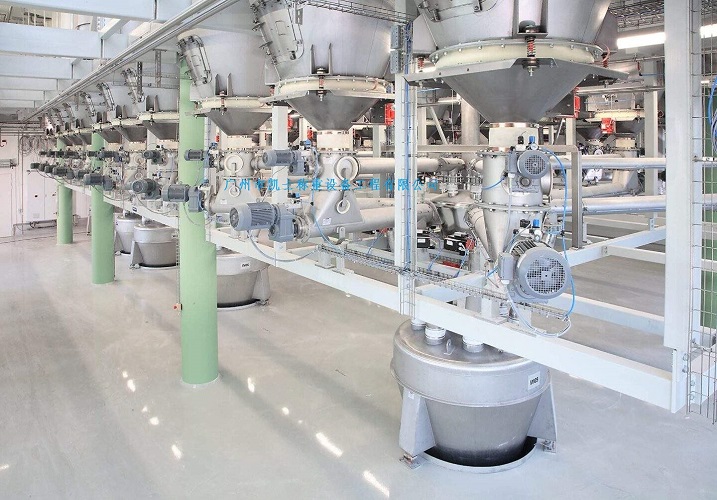
气力配料系统采用正反向双向追踪,进一步提高了追踪精度。配料运行后,称重模块不断的在检测追踪微动开关检测机械的位置,信号送至PLC经程序运算后,由PLC的输出正追、反追控制追踪电机的正反追踪,对包装材料在生产过程中出现的误差及时发现同时准确的给予补偿和纠正,避免了包装材料的浪费。检测若在追踪预定次数后仍不能达到技术要求,可自动停机待检,避免废品的产生。
自动化供料系统
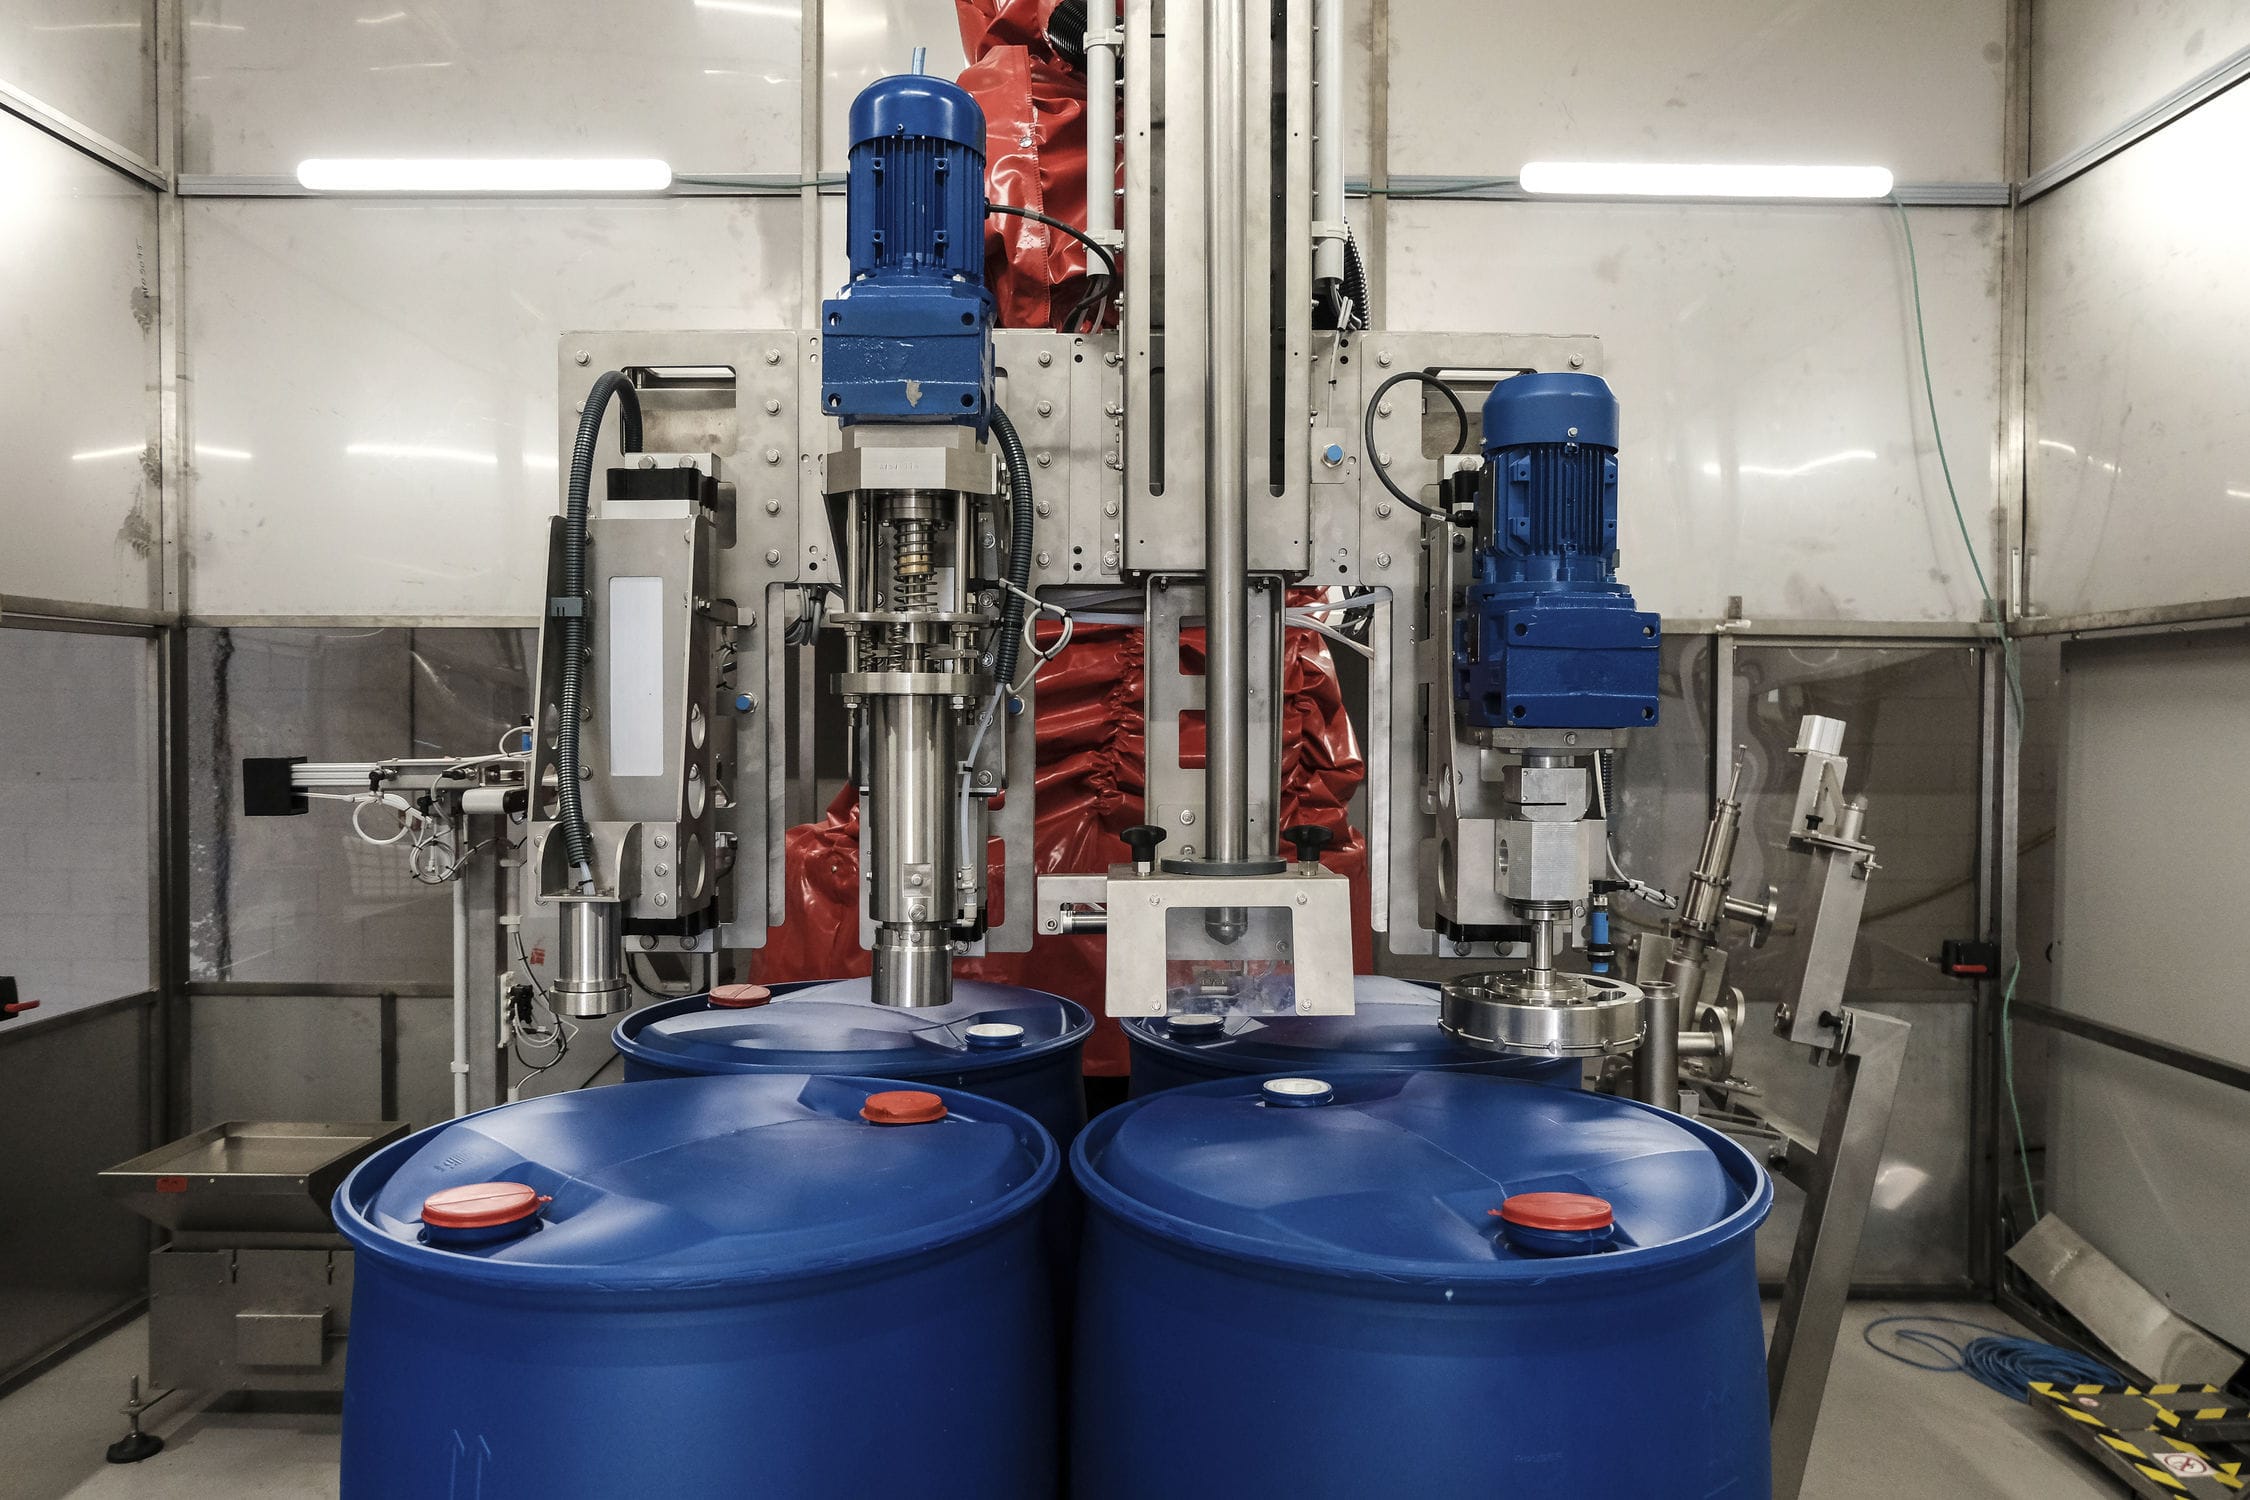
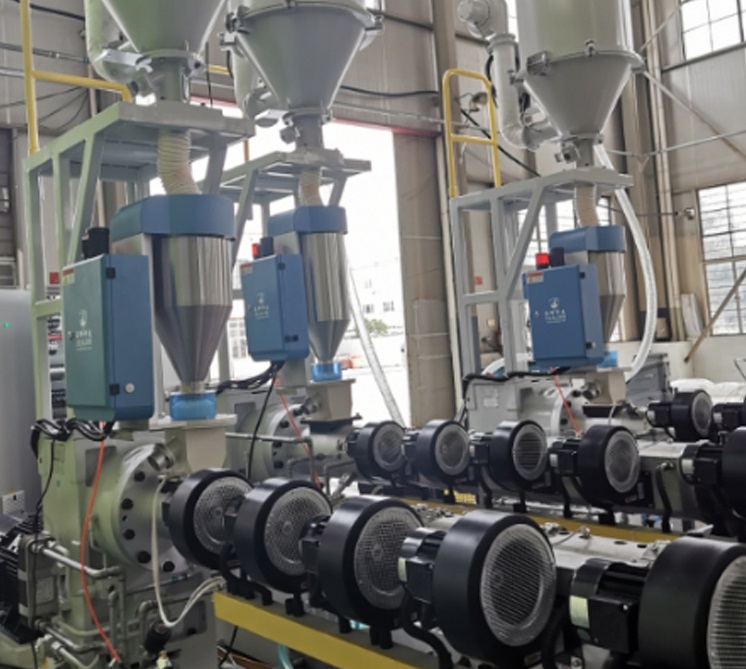
自动化供料系统采用德国西门子公司S7-300系列产品,保证了称重系统技术的进步和稳定。选择易观看彩色触摸屏作为人机界面。采集速度、温度、压力、流量、阀门开关和灌装系统运行状态等信号,通过RS485与人机界面的实施交换。为确保可靠性,温度、压力等所有过程指标均由两套远程和现场控制系统进行测量和显示。通过现场工艺参数测量、信号传输、集中显示和程序控制、信号反馈和现场执行,实现生产过程中温度和压力的自动控制和调节。
共430条
1
2
...
28
29
30
...
47
48
前往
页
防爆检重机
检重机分类装置的作用是根据控制装置发出的分选指示,当具有相同分选信号的商品经过该装置时,该装置动作,使改变在输送称重装置上的运行方向进入其它输送机或进入分选道口。分类装置的种类很多,一般有推出式、浮出式、倾斜式和分支式几种,不同的装置对分选货物的包装材料、包装重量、包装物底面的平滑程度等有不完全相同的要求。
防爆吊磅
防爆吊磅通过载荷加载吊钩作用于传感器时,使防爆传感器的弹性体发生微小的变化,经防爆传感器转换为相应的模拟电压信号传送至数据采集板,经放大、滤波、A/D 转换成相应的数字信号,经无线传输系统送到仪表的数据处理板处理后获得相应的重量数据。
仓储称重系统
智能仓储称重系统应用技术合理的利用车间的现有空间,将使用空间利用率提高也是节约成本的部分,相结合包括RFID电子标签、固定式读写器、天线、手持终端,开放式称重管理通道等。根据实际场地需求进行选择。实现一体化信息称重管理流程从打印订单、拣货、扫描包裹、订单发货,以及调拨分拣、返厂发货等流程进行数据传递与读取。实现精准的的出入库、数量盘点管理,RFID电子标签和读写器的相互应用使得一切自动化完成。
称重RFID系统
称重RFID系统在现有仓库管理中引入RFID技术,对仓库到货称重、检验、入库、出库、调拨、移库移位、库存盘点等各个作业环节的数据进行自动化的数据采集,保证仓库称重管理各个环节数据输入的速度和准确性,确保企业及时准确地掌握库存的真实数据,合理保持和控制企业库存。通过科学的编码,还可方便地对物品的批次、保质期等进行管理。利用RFTD仓储称重系统的库位管理功能,更可以及时掌握所有库存物资当前所在位置,有利于提高仓库管理的工作效率。
危废称重赋码系统
危废称重赋码系统配有PDA端,具备自动获取重量、去皮、打印标签功能。系统自动生成入库台账,扫码提交出库,系统自动生成出库单,使用物联网手持终端操作移库。可以修改已入库危废的仓库、仓位属性,库存盘点功能,对于缺失的标签提供补打标签功能,对已经出库的危险废物批量扫描二维码提交后,可以返回到已入库状态,扫描二维码查询标签的相关信息。
计量配料机
计量配料机根据配比值给出泵的控制电流,PLC输出4~20mA控制泵、泵变频器,使出料流量控制为PID调节,根据工艺要求配比,计算出相应的跟踪流量传给PLC。PLC给出4-20mA控制电流,控制辅料秤的变频器,使相应的配料流量控制在跟踪流最范围。预混器、分配皮带机及除伞风机设有现场肩停按钮,经远程控制转换,连接到中控室,可通过唇配柜卜的启停按钮实现设备的启停控制,也可操纵人机界面后配工艺上的启停按钮。通过控制PLC实现启停。
电子装配地磅
装配地磅在上位机上发出的操作命令和设定参数都可以实时送到PLC,PLC的接收上位机发送来的命令,通过变频器控制振动电机的起、停和快慢;将变频器的运行状态实时写入内存数据区,供工控机读取;将自身的各种状态以状态字的形式准备好,供工控机实时读取。
气力配料系统
气力配料系统采用正反向双向追踪,进一步提高了追踪精度。配料运行后,称重模块不断的在检测追踪微动开关检测机械的位置,信号送至PLC经程序运算后,由PLC的输出正追、反追控制追踪电机的正反追踪,对包装材料在生产过程中出现的误差及时发现同时准确的给予补偿和纠正,避免了包装材料的浪费。检测若在追踪预定次数后仍不能达到技术要求,可自动停机待检,避免废品的产生。
自动化供料系统
自动化供料系统采用德国西门子公司S7-300系列产品,保证了称重系统技术的进步和稳定。选择易观看彩色触摸屏作为人机界面。采集速度、温度、压力、流量、阀门开关和灌装系统运行状态等信号,通过RS485与人机界面的实施交换。为确保可靠性,温度、压力等所有过程指标均由两套远程和现场控制系统进行测量和显示。通过现场工艺参数测量、信号传输、集中显示和程序控制、信号反馈和现场执行,实现生产过程中温度和压力的自动控制和调节。