首页
关于我们
产品中心
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
解决方案
技术中心
中文
中文
English
PRODUCTS
产品中心
首页
·
配料系统
灌装系统
称重模块
称重系统
上料机
投料机
灌装机
分选机
电子秤
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
计量模块
称量模块
称重传感器
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
喂料机
混料机
混合机
上料系统
配料机
料斗秤
皮带秤
配料秤
投料系统
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
电子分配秤
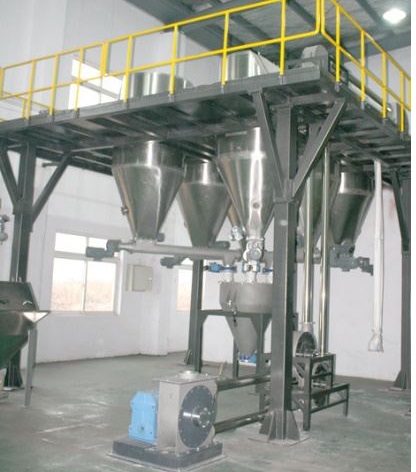
电子分配秤采用专用振动给料机对配料机进行两档调速控制,实现物料的快速、慢速配料和补料点动控制功能,从而保证振动给料的精度和速度。料仓采用低速、高速、低速的运行模式,当给料机和料斗震动接到开始启动信号时,给料机和料斗震动同时震动开始下料到料斗计量仓,下料至预定的重量后,给料机和料斗震动同时停止震动。
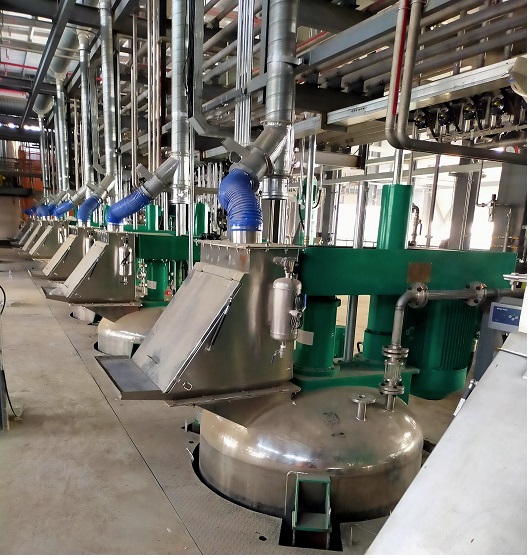
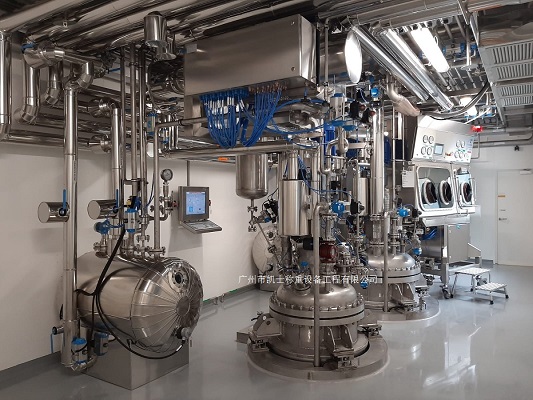
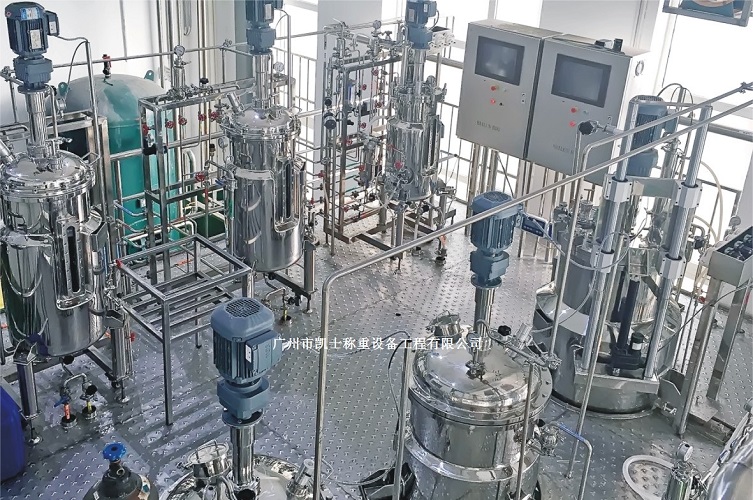
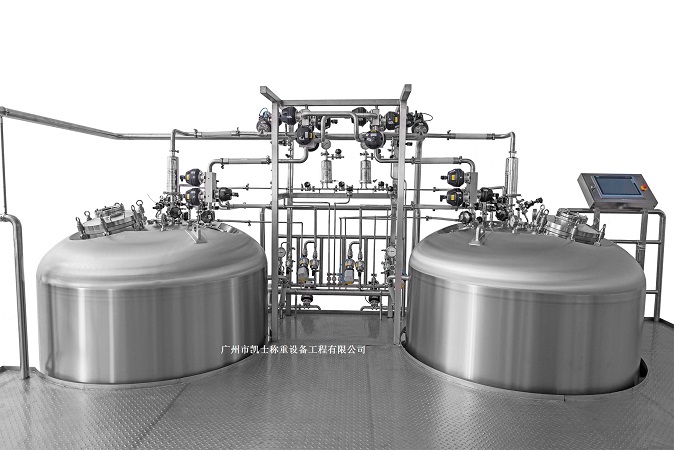
称重测量反应釜
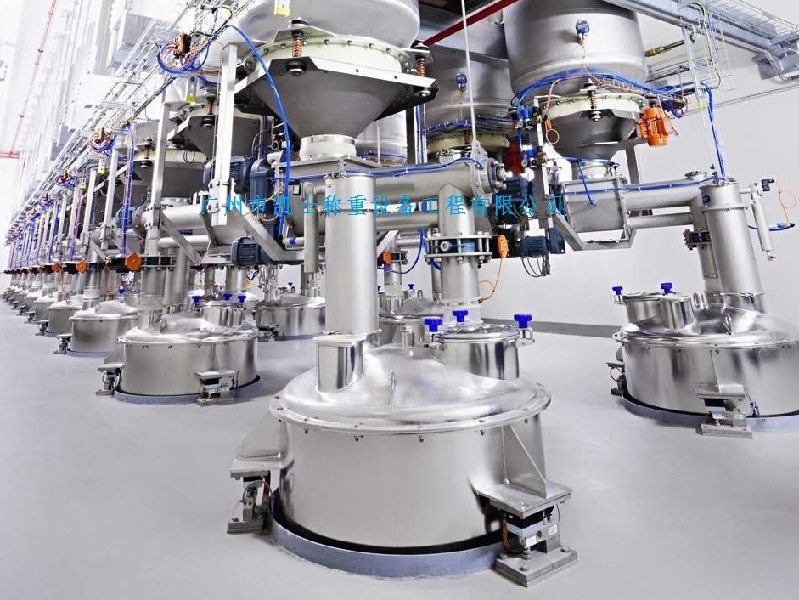
称重反应釜是指至少内置有一个专用的嵌入式微处理器,并且具有数字计算、数字通信的称重、温度控制、液位控制等控制形式。由硬件和软件组成,编程技术、现场总线接入和嵌人式操作系统等方面,将配料应用的功能进一步扩大,使配料不仅具有自动化测量、数据处理和模拟人工智能的功能,而且还具备了远程测量、远程下载软件升级、组态和硬件重构等功能。
称量诊断控制系统
称量控制系统在企业中经常遇到液体配料,按一定比例混合得到的配料称重控制。重量检测采用压力称重模块来控制,输出电压范围在0~21.6mV之间,采用A/D变换模式,将输出电阻控制在351,并且通过AD623芯片,将配料所需要的信号放大50倍。数据转换功能模块的设计要通过变频器将PLC计算得到的数据进行转换,控制下料电机的转速。参数模块在电机运行时经过485接口,将相关的功率、电流以及效率等数据进行转换,并且传送给上位机以及PLC系统。
称量测控系统
称量测控系统通过Proface触摸屏的操作,接触器,中间继电器对各电磁阀以及电机进行控制,便于调试与维修。并由配料中的称重模块、压力变送器、料位计、气动阀上的位置开关、气源压力表等,对工作情况进行检测和监控,多收料反应釜输送可以通过触摸屏控制三通阀进行选反应釜判断,在多反应釜泵对单一料反应釜进行输送时,为了防止物料回流,需在收料反应釜上方安装隔断阀。控制方式分为手动模式和自动模式。
称量分配系统
称量分配系统接收后的模拟信号通过处理器的a/d模块转换成数字信号,然后对比预设温度值,进行液体体积变化的计算。并且把实时温度在TFT液晶屏上进行显示。称重信号是以配料初始化,tft触摸屏选择发送定时采样命令,对配料输出的脉冲信号进行计数,然后根据转换公式计算出对应的重量,结合温度对液体体积的影响,统计出料量,对比是否超过预设值。进而更加设计要求控制不同的电磁阀门的开关闭合,进而精确控制配料量。
称重分配系统
称重分配系统由工控机、PLC、工业称重仪表、变频器、振动电机、反应釜、称重模块、传送带等部分组成。控制系统由可编程控制器、电磁阀、调节阀等组成。在系统的控制中,涉及到模拟量控制方法和开关量控制方法。其中,对于电动机的启动和停止信号的控制属于开关量控制,而对于流量控制属于模拟量控制,系统采用一款集模拟量和开关量于一体的可编程控制器,当系统采集到流量信号转化为电流信号发送给可编程控制器,可编程控制器根据用户的要求完成相应的操作。
连续称重系统
连续称重系统以确保物料流的连续性和电子秤的准确性,物料流切换和2套称量装置的状态转换时序,保证一套装置的电子秤时间和放料时间之和小于另一套装置的最长进料时间,否则处于电子秤进料状态的进料斗已满,料斗秤还没有完成或放料,则无法切换到进料状态,物料流的连续性就不能保证最长进料时间由可计量的最大流量和料斗秤有效容积决定,称量时间决定于计量时稳定延时时间,料斗秤放料时间决定于放料口截面积和物料下落速度。
称量料斗系统
称量料斗系统通过称重模块来测量,在测量时通过给流量一个给定值(给定值由物料A和物料B的比例来定)和测量值进行比较,将比较的结果传输到PLC的A/D模拟量模块中去,再通过PLC的D/A模拟量模块将控制信号(4~20mA电流信号)传到电动调节阀中,通过控制信号来控制电动调节阀中的伺服电机正反转以调节电动调节阀的开度,从而达到控制物料B的进量大小。
称重料斗机
称重料斗机利用PLC的互锁技术确保配料的顺利进行。配料起动后工控机向PLC发出开始加料信号,PLC控制变频器驱动电机进行快速加料,工控主机通过串口持续不断的读取称重仪表的称重数据,当重量值接近设定值时,工控主机向PLC发出停止加料的控制指令,PLC控制变频器进行慢加,通过事先估计出传送机构上原料的残余,设定值和实际加料的差值和传送机构上原料的残余相当时,PLC真正发出停止指令,该指令由变频器执行,从而控制电机停机,停机后传送机构上的原料无残余,配料精度符合要求。
共1234条
62
63
64
{getSuffix2Page}
电子分配秤
电子分配秤采用专用振动给料机对配料机进行两档调速控制,实现物料的快速、慢速配料和补料点动控制功能,从而保证振动给料的精度和速度。料仓采用低速、高速、低速的运行模式,当给料机和料斗震动接到开始启动信号时,给料机和料斗震动同时震动开始下料到料斗计量仓,下料至预定的重量后,给料机和料斗震动同时停止震动。
称重测量反应釜
称重反应釜是指至少内置有一个专用的嵌入式微处理器,并且具有数字计算、数字通信的称重、温度控制、液位控制等控制形式。由硬件和软件组成,编程技术、现场总线接入和嵌人式操作系统等方面,将配料应用的功能进一步扩大,使配料不仅具有自动化测量、数据处理和模拟人工智能的功能,而且还具备了远程测量、远程下载软件升级、组态和硬件重构等功能。
称量诊断控制系统
称量控制系统在企业中经常遇到液体配料,按一定比例混合得到的配料称重控制。重量检测采用压力称重模块来控制,输出电压范围在0~21.6mV之间,采用A/D变换模式,将输出电阻控制在351,并且通过AD623芯片,将配料所需要的信号放大50倍。数据转换功能模块的设计要通过变频器将PLC计算得到的数据进行转换,控制下料电机的转速。参数模块在电机运行时经过485接口,将相关的功率、电流以及效率等数据进行转换,并且传送给上位机以及PLC系统。
称量测控系统
称量测控系统通过Proface触摸屏的操作,接触器,中间继电器对各电磁阀以及电机进行控制,便于调试与维修。并由配料中的称重模块、压力变送器、料位计、气动阀上的位置开关、气源压力表等,对工作情况进行检测和监控,多收料反应釜输送可以通过触摸屏控制三通阀进行选反应釜判断,在多反应釜泵对单一料反应釜进行输送时,为了防止物料回流,需在收料反应釜上方安装隔断阀。控制方式分为手动模式和自动模式。
称量分配系统
称量分配系统接收后的模拟信号通过处理器的a/d模块转换成数字信号,然后对比预设温度值,进行液体体积变化的计算。并且把实时温度在TFT液晶屏上进行显示。称重信号是以配料初始化,tft触摸屏选择发送定时采样命令,对配料输出的脉冲信号进行计数,然后根据转换公式计算出对应的重量,结合温度对液体体积的影响,统计出料量,对比是否超过预设值。进而更加设计要求控制不同的电磁阀门的开关闭合,进而精确控制配料量。
称重分配系统
称重分配系统由工控机、PLC、工业称重仪表、变频器、振动电机、反应釜、称重模块、传送带等部分组成。控制系统由可编程控制器、电磁阀、调节阀等组成。在系统的控制中,涉及到模拟量控制方法和开关量控制方法。其中,对于电动机的启动和停止信号的控制属于开关量控制,而对于流量控制属于模拟量控制,系统采用一款集模拟量和开关量于一体的可编程控制器,当系统采集到流量信号转化为电流信号发送给可编程控制器,可编程控制器根据用户的要求完成相应的操作。
连续称重系统
连续称重系统以确保物料流的连续性和电子秤的准确性,物料流切换和2套称量装置的状态转换时序,保证一套装置的电子秤时间和放料时间之和小于另一套装置的最长进料时间,否则处于电子秤进料状态的进料斗已满,料斗秤还没有完成或放料,则无法切换到进料状态,物料流的连续性就不能保证最长进料时间由可计量的最大流量和料斗秤有效容积决定,称量时间决定于计量时稳定延时时间,料斗秤放料时间决定于放料口截面积和物料下落速度。
称量料斗系统
称量料斗系统通过称重模块来测量,在测量时通过给流量一个给定值(给定值由物料A和物料B的比例来定)和测量值进行比较,将比较的结果传输到PLC的A/D模拟量模块中去,再通过PLC的D/A模拟量模块将控制信号(4~20mA电流信号)传到电动调节阀中,通过控制信号来控制电动调节阀中的伺服电机正反转以调节电动调节阀的开度,从而达到控制物料B的进量大小。
称重料斗机
称重料斗机利用PLC的互锁技术确保配料的顺利进行。配料起动后工控机向PLC发出开始加料信号,PLC控制变频器驱动电机进行快速加料,工控主机通过串口持续不断的读取称重仪表的称重数据,当重量值接近设定值时,工控主机向PLC发出停止加料的控制指令,PLC控制变频器进行慢加,通过事先估计出传送机构上原料的残余,设定值和实际加料的差值和传送机构上原料的残余相当时,PLC真正发出停止指令,该指令由变频器执行,从而控制电机停机,停机后传送机构上的原料无残余,配料精度符合要求。