首页
关于我们
产品中心
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
解决方案
技术中心
中文
中文
English
PRODUCTS
产品中心
首页
·
配料系统
灌装系统
称重模块
称重系统
上料机
投料机
灌装机
分选机
电子秤
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
计量模块
称量模块
称重传感器
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
喂料机
混料机
混合机
上料系统
配料机
料斗秤
皮带秤
配料秤
投料系统
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
自动掺合混料系统
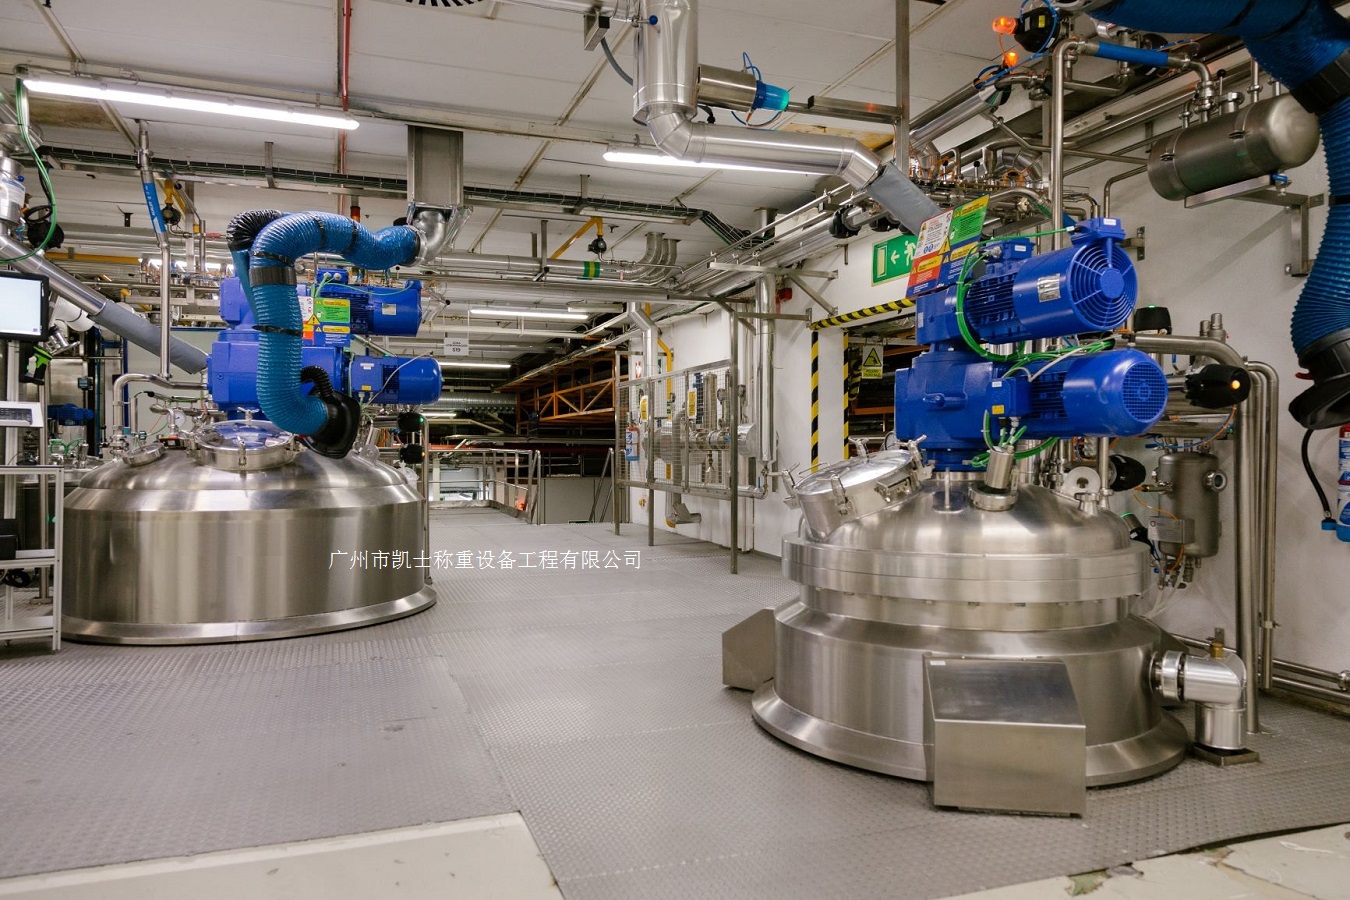
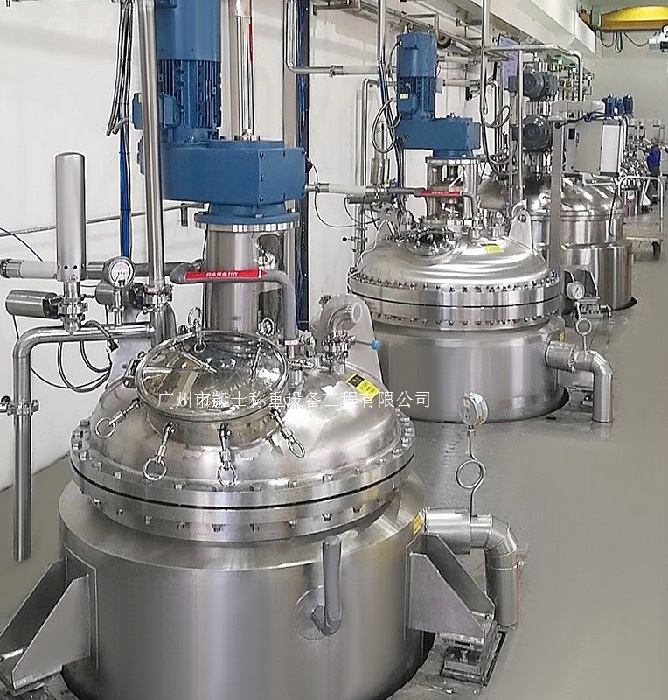
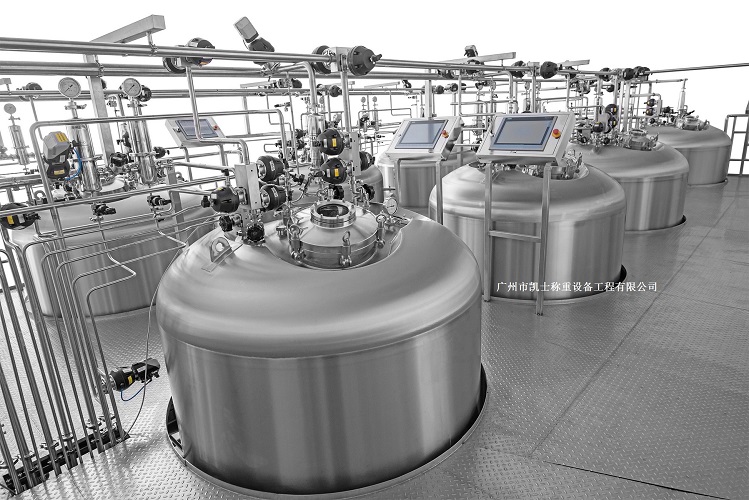
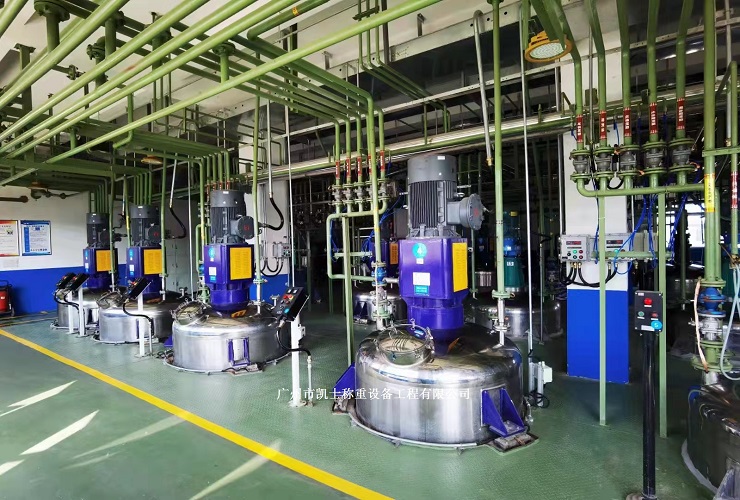
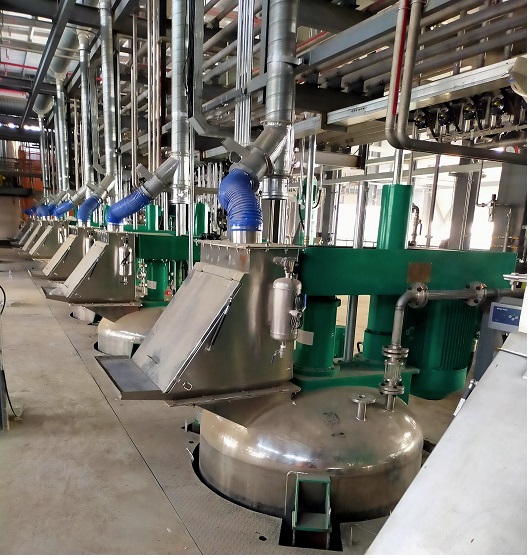
掺合自动混料系统应用于工农业自动化生产,整个称量过程由电脑控制,自动完成。具有称量速度快;称量精度高,省力,省人,操作简单,维护方便的特点。针对某些企业原有称重设备技术水平落后、控制精度和生产效率低的实际情况,对出料装置、称重传感器配置及电气、称重控制过程实施了技术改造。改造后的控制系统以PLC为核心,称重模块为检测元件,变频电机为执行元件,人机界面为监控手段,提高了系统的控制精度和稳定性。
自动送料系统
自动送料系统在称重过程中提供快、慢两级给料,其快、慢给料的物料流均可单独进行调整,从而保证料斗秤满足计量的准确度要求和速度要求;补气门的作用为平衡称重时系统内的空气压差;秤体主要由称量斗、承重支架和称重模块组成,完成重量到电信号的转变并传输给控制单元;电气控制装置由称重显示控制器、电气元器件、控制柜组成,作用为控制系统工作,使整个系统按预先设定的程序,有序工作。
自动下料系统
自动下料系统通过PLC发出信号给气缸带动球阀工作,称重斗被打开,开始卸料到反应釜机构上的包装桶。当称重模块数值不又停留在某一值时,PLC发出信号给卡带机构卡带开始包装,然后发送信号给气缸,称重斗关闭,PCL再气缸发出信号带动球阀,储料斗又被打开开始卸料,到达目标重量阀门自动停止卸料。
自动配料投送系统
自动配料投送系统接受来自操作人员的操作指令并指示设备的运行状态,并以菜单形式显示机器启停、功能切换、工况检测、数据输入与修改、运行状态、故障报警等,使参数组态变得更为方便;检测元件检测料计量、投料结束信号,以及各部分的动作完成情况;PLC自动循环扫描各个输入输出点的当前状态,并根据梯形图程序所确定的逻辑关系更新输出点的状态,通过通断交流接触器和换向电磁阀来控制电动机的启停和气缸的动作,从而完成从自动进料到称重,包装接受全过程的自动控制。
自动顺序供料系统
顺序自动供料系统包括显示功能、参数设定功能、自动修正给料量功能、由FTA分解完成(包括物料的快慢加转换)。而多配方的存储与调用、称重模块给出重量信号(mV模拟量信号)直接进入到控制系统,其余多物料加料顺序的控制、报表、报警的生成与管理等等则依赖PLC的CPU来完成的。给出确定的动作信号到PLC的I/O卡进而由PLC的I/O来控制电气设备。
称重混合配料系统
称重混合配料系统依次自动产生所选配方的原料的数据和秤号,工人按计算机的提示将需要称重的原料放在指定电子秤上,原料重量的数据会立即通过计算机串行口传给计算机,计算机能立即接收到原料的重量数据,并进行分析比较,如果所称的重量符合要求(实际重量—标准重量≤误差重量),称重配料系统将允许工人进行下一步操作,并将操作数据保存在数据库中,否则计算机将会报警提示操作工人,直至将重量调整正确。
称重供料系统
称重供料系统通过PLC控制每一台变频器的输出频率,从而控制相应振动给料机的粗细加料量及每一台称重料斗的开关料门动作。工控机通过RS232接口与称重显示仪表通讯,将获得的每台秤的称重数据显示在监控画面上,用户可在称重仪表面板或工控机的操作界面上对配方进行调整。
称量供料系统
称量供料系统采用台式立体结构,落料时由PLC控制气缸活塞杆收缩带动料斗底部挡板开关打开,原料落到螺旋上安装在螺旋设备下的称重传感器,将检测到的重量信号转换成电信号经运算放大器放大处理,传入A/D转换模块将其转换为数字信号,由PLC对信号进行比较处理,当信号达到预先设定的参数时,PLC控制气缸活塞杆伸长,使料斗底部挡板开关关闭,停止落料。
称重投送系统
称重投送系统为先快后慢的双速运转形式,即原料下落后先快速传送,到达设定重量的90%后慢速传送,需要变频器对电动机进行调速。计量罐改变电动机的供电频率即改变了电动机的转速,电源频率增加,同步转速n增加,实际转速也增加;电源频率下降,搅拌罐电动机同步转速下降,计量罐电机实际转速也下降,通过改变电机电压频率的调速方式即为变频调速。
共1234条
63
64
65
{getSuffix2Page}
自动掺合混料系统
掺合自动混料系统应用于工农业自动化生产,整个称量过程由电脑控制,自动完成。具有称量速度快;称量精度高,省力,省人,操作简单,维护方便的特点。针对某些企业原有称重设备技术水平落后、控制精度和生产效率低的实际情况,对出料装置、称重传感器配置及电气、称重控制过程实施了技术改造。改造后的控制系统以PLC为核心,称重模块为检测元件,变频电机为执行元件,人机界面为监控手段,提高了系统的控制精度和稳定性。
自动送料系统
自动送料系统在称重过程中提供快、慢两级给料,其快、慢给料的物料流均可单独进行调整,从而保证料斗秤满足计量的准确度要求和速度要求;补气门的作用为平衡称重时系统内的空气压差;秤体主要由称量斗、承重支架和称重模块组成,完成重量到电信号的转变并传输给控制单元;电气控制装置由称重显示控制器、电气元器件、控制柜组成,作用为控制系统工作,使整个系统按预先设定的程序,有序工作。
自动下料系统
自动下料系统通过PLC发出信号给气缸带动球阀工作,称重斗被打开,开始卸料到反应釜机构上的包装桶。当称重模块数值不又停留在某一值时,PLC发出信号给卡带机构卡带开始包装,然后发送信号给气缸,称重斗关闭,PCL再气缸发出信号带动球阀,储料斗又被打开开始卸料,到达目标重量阀门自动停止卸料。
自动配料投送系统
自动配料投送系统接受来自操作人员的操作指令并指示设备的运行状态,并以菜单形式显示机器启停、功能切换、工况检测、数据输入与修改、运行状态、故障报警等,使参数组态变得更为方便;检测元件检测料计量、投料结束信号,以及各部分的动作完成情况;PLC自动循环扫描各个输入输出点的当前状态,并根据梯形图程序所确定的逻辑关系更新输出点的状态,通过通断交流接触器和换向电磁阀来控制电动机的启停和气缸的动作,从而完成从自动进料到称重,包装接受全过程的自动控制。
自动顺序供料系统
顺序自动供料系统包括显示功能、参数设定功能、自动修正给料量功能、由FTA分解完成(包括物料的快慢加转换)。而多配方的存储与调用、称重模块给出重量信号(mV模拟量信号)直接进入到控制系统,其余多物料加料顺序的控制、报表、报警的生成与管理等等则依赖PLC的CPU来完成的。给出确定的动作信号到PLC的I/O卡进而由PLC的I/O来控制电气设备。
称重混合配料系统
称重混合配料系统依次自动产生所选配方的原料的数据和秤号,工人按计算机的提示将需要称重的原料放在指定电子秤上,原料重量的数据会立即通过计算机串行口传给计算机,计算机能立即接收到原料的重量数据,并进行分析比较,如果所称的重量符合要求(实际重量—标准重量≤误差重量),称重配料系统将允许工人进行下一步操作,并将操作数据保存在数据库中,否则计算机将会报警提示操作工人,直至将重量调整正确。
称重供料系统
称重供料系统通过PLC控制每一台变频器的输出频率,从而控制相应振动给料机的粗细加料量及每一台称重料斗的开关料门动作。工控机通过RS232接口与称重显示仪表通讯,将获得的每台秤的称重数据显示在监控画面上,用户可在称重仪表面板或工控机的操作界面上对配方进行调整。
称量供料系统
称量供料系统采用台式立体结构,落料时由PLC控制气缸活塞杆收缩带动料斗底部挡板开关打开,原料落到螺旋上安装在螺旋设备下的称重传感器,将检测到的重量信号转换成电信号经运算放大器放大处理,传入A/D转换模块将其转换为数字信号,由PLC对信号进行比较处理,当信号达到预先设定的参数时,PLC控制气缸活塞杆伸长,使料斗底部挡板开关关闭,停止落料。
称重投送系统
称重投送系统为先快后慢的双速运转形式,即原料下落后先快速传送,到达设定重量的90%后慢速传送,需要变频器对电动机进行调速。计量罐改变电动机的供电频率即改变了电动机的转速,电源频率增加,同步转速n增加,实际转速也增加;电源频率下降,搅拌罐电动机同步转速下降,计量罐电机实际转速也下降,通过改变电机电压频率的调速方式即为变频调速。