首页
关于我们
产品中心
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
解决方案
技术中心
中文
中文
English
PRODUCTS
产品中心
首页
·
配料系统
灌装系统
称重模块
称重系统
上料机
投料机
灌装机
分选机
电子秤
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
计量模块
称量模块
称重传感器
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
喂料机
混料机
混合机
上料系统
配料机
料斗秤
皮带秤
配料秤
投料系统
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
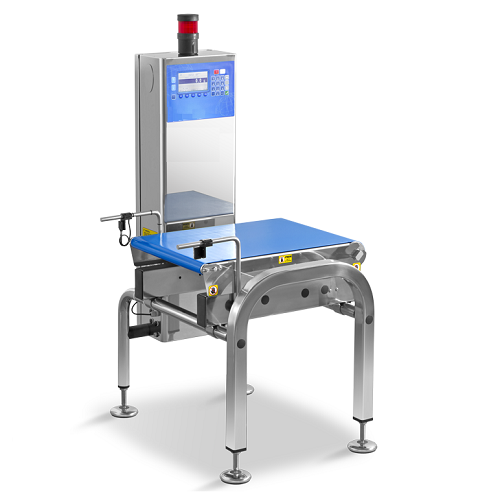
重量检测机
重量检测机是一种自动检测重量的流水线设备,主要用于动态检测产品重量是否达标合格,从而判断产品包装内是否缺少部件、产品附件或者多装超重等情况。在产品的传输过程中对产品重量的测量,并将测量重量和预先设定的重量范围相比较,自动将重量不达标的产品剔除掉,或者把不同重量范围的产品拣选到指定重量等级区中。
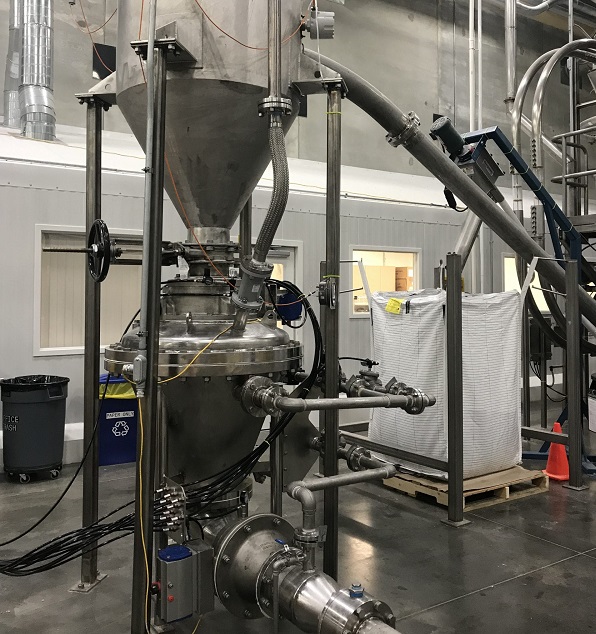
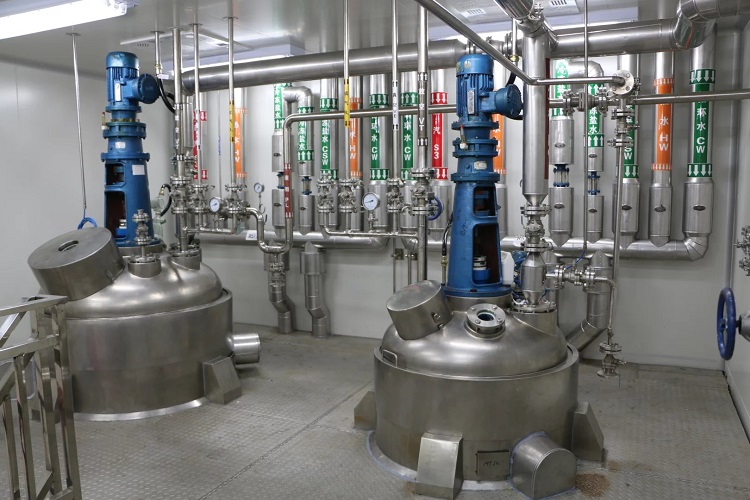
失量混料电子秤
失量混料秤主要由数据主要从事电气自动化、釆集设备、称重仪表、变量执行设备这3部分组成。各称重仪表执行相应控制算法后得到控制量,此称重混合由反应罐、混合设备、输送设备和控制系统组成。不同液体和沉积粉体的分布和混合,分发到间歇性或连续性称重配料罐。由可编程控制器自动控制,无需手动控制即可持续存储使用和分配。采用重量比例前馈控制与流动电流混凝搅拌串级控制的复合控制策略。
电子混配秤
电子混配秤采用集料螺旋与配料输送机、电子秤、配料螺旋在自动控制程序上做严格的连锁控制,在螺旋配料系统中,螺旋给料机采用变频器控制,具有现场机旁手动和上位机集中控制双重控制功能,来控制螺旋给料机的给料量,给料量主要由螺旋的转速决定,并且与螺旋的转速成线性比例关系。
比例配料秤
比例配料秤实现物料传送、配料控制、配方设计、生产数据管理等功能。并可以通过网络实现多个配料的集合控制,以PLC作为下位机的配料,在整个生产过程中一旦生产计划制定完成,计算机将按照计划对每种原料进行称重,不再需要人工来干预。在这个过程中工人只是进行取料,由计算机通过电子称发来的数据校核重量,减轻了工人的工作负担,提高了工作效率。
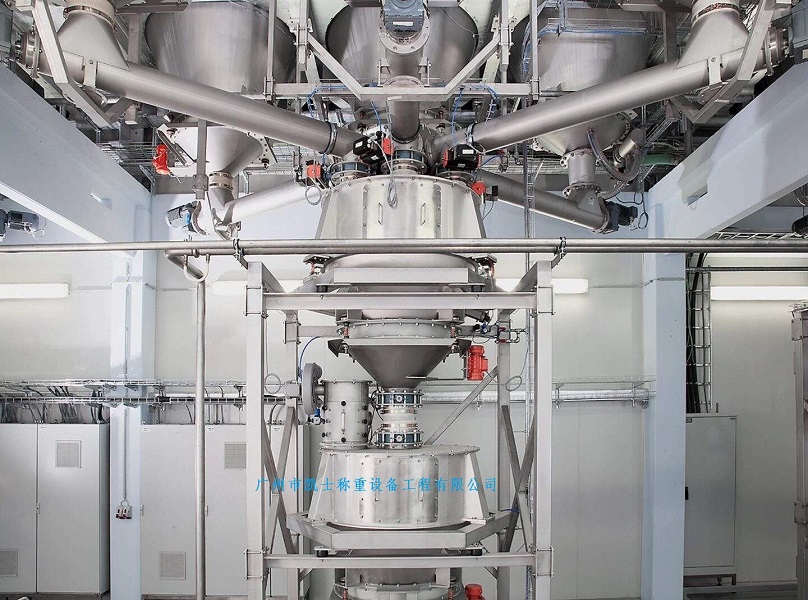
气力配料秤
气力配料秤电气部分主要由称重传感器、称重仪表、可编程控制器(PLC)、变频器、工控机和打印机组成。在动态称重过程中,接受定量称重料斗上称重传感器的重量信号。当料斗内的物料重量达到各设定值时,输出I/O定量信号给PLC。PLC采集称重仪表的定量输出信号,通过PLC控制每一台变频器的输出频率,从而控制相应振动给料机的粗细加料量及每一台称重料斗的开关料门动作。
配料称
配料称由工业控制计算机、OP TO22RTUMUX 单元、Windows98、AI MAX 控制软件、系统供配电及现场检测、控制等几部分组成。经模架板送主机数据采集、标度变换、滤波处理后与给定值送PID 功能块运算后,分别送出两路调节值,经D/A 转换输出,一路调节给料螺旋的变频器转速以控制给料量,一路调节电动调节阀的开度用来控制的流量,以达到按配比准确给料的目的。
分配电子称
分配称即把不同种液体按不同重量比例混合在一起而得到的新物料,从而得到不同比重的混合状物料,即整个配料过程完成。电气控制分上料和配料及卸料,分有手动控制或调整和全自动控制,这两种工作方式可供选择。上料系统当雷达传感器检测到物料斗缺料时,上料传送带电动机启动并运行,延时到设定的时间时上料振动器、上料给料电动机启动并运行,一直到雷达传感器检测到给物料斗进料满时所有的工作电动机才停止下来; 卸料过程当检测到称重模块计量斗达到设定值才能卸料。
混配电子秤
混配电子秤包括有电子秤、气动门、螺旋给料机、缓冲斗、混合机以及缓冲仓,电子秤下端出口处均设有一个气动门并通过对应的螺旋给料机形成输料通路与对应的缓冲斗连接,两个缓冲斗的出口与混合机进料口对应,混合机下端为缓冲仓。根据配方对若干种不同物料,自动按要求进行配料称重,利用初始"提前量”对每种物料的给定值进行修正。
分布喂料电子秤
分布喂料秤采按照配方中规定的顺序和操作参数进行加工,配方由批量执行机构实时执行,包含特定批量生产中与产品相关的所有信息,包括产品的原料配比和产品生产的工艺信息。配方由标题、配方要求、程序和附加信息组成。程序是公式中最重要的部分。规定了产品生产的一般策略,包括必要的生产操作、顺序和相应的控制要求。
共1234条
61
62
63
{getSuffix2Page}
重量检测机
重量检测机是一种自动检测重量的流水线设备,主要用于动态检测产品重量是否达标合格,从而判断产品包装内是否缺少部件、产品附件或者多装超重等情况。在产品的传输过程中对产品重量的测量,并将测量重量和预先设定的重量范围相比较,自动将重量不达标的产品剔除掉,或者把不同重量范围的产品拣选到指定重量等级区中。
失量混料电子秤
失量混料秤主要由数据主要从事电气自动化、釆集设备、称重仪表、变量执行设备这3部分组成。各称重仪表执行相应控制算法后得到控制量,此称重混合由反应罐、混合设备、输送设备和控制系统组成。不同液体和沉积粉体的分布和混合,分发到间歇性或连续性称重配料罐。由可编程控制器自动控制,无需手动控制即可持续存储使用和分配。采用重量比例前馈控制与流动电流混凝搅拌串级控制的复合控制策略。
电子混配秤
电子混配秤采用集料螺旋与配料输送机、电子秤、配料螺旋在自动控制程序上做严格的连锁控制,在螺旋配料系统中,螺旋给料机采用变频器控制,具有现场机旁手动和上位机集中控制双重控制功能,来控制螺旋给料机的给料量,给料量主要由螺旋的转速决定,并且与螺旋的转速成线性比例关系。
比例配料秤
比例配料秤实现物料传送、配料控制、配方设计、生产数据管理等功能。并可以通过网络实现多个配料的集合控制,以PLC作为下位机的配料,在整个生产过程中一旦生产计划制定完成,计算机将按照计划对每种原料进行称重,不再需要人工来干预。在这个过程中工人只是进行取料,由计算机通过电子称发来的数据校核重量,减轻了工人的工作负担,提高了工作效率。
气力配料秤
气力配料秤电气部分主要由称重传感器、称重仪表、可编程控制器(PLC)、变频器、工控机和打印机组成。在动态称重过程中,接受定量称重料斗上称重传感器的重量信号。当料斗内的物料重量达到各设定值时,输出I/O定量信号给PLC。PLC采集称重仪表的定量输出信号,通过PLC控制每一台变频器的输出频率,从而控制相应振动给料机的粗细加料量及每一台称重料斗的开关料门动作。
配料称
配料称由工业控制计算机、OP TO22RTUMUX 单元、Windows98、AI MAX 控制软件、系统供配电及现场检测、控制等几部分组成。经模架板送主机数据采集、标度变换、滤波处理后与给定值送PID 功能块运算后,分别送出两路调节值,经D/A 转换输出,一路调节给料螺旋的变频器转速以控制给料量,一路调节电动调节阀的开度用来控制的流量,以达到按配比准确给料的目的。
分配电子称
分配称即把不同种液体按不同重量比例混合在一起而得到的新物料,从而得到不同比重的混合状物料,即整个配料过程完成。电气控制分上料和配料及卸料,分有手动控制或调整和全自动控制,这两种工作方式可供选择。上料系统当雷达传感器检测到物料斗缺料时,上料传送带电动机启动并运行,延时到设定的时间时上料振动器、上料给料电动机启动并运行,一直到雷达传感器检测到给物料斗进料满时所有的工作电动机才停止下来; 卸料过程当检测到称重模块计量斗达到设定值才能卸料。
混配电子秤
混配电子秤包括有电子秤、气动门、螺旋给料机、缓冲斗、混合机以及缓冲仓,电子秤下端出口处均设有一个气动门并通过对应的螺旋给料机形成输料通路与对应的缓冲斗连接,两个缓冲斗的出口与混合机进料口对应,混合机下端为缓冲仓。根据配方对若干种不同物料,自动按要求进行配料称重,利用初始"提前量”对每种物料的给定值进行修正。
分布喂料电子秤
分布喂料秤采按照配方中规定的顺序和操作参数进行加工,配方由批量执行机构实时执行,包含特定批量生产中与产品相关的所有信息,包括产品的原料配比和产品生产的工艺信息。配方由标题、配方要求、程序和附加信息组成。程序是公式中最重要的部分。规定了产品生产的一般策略,包括必要的生产操作、顺序和相应的控制要求。