首页
关于我们
产品中心
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
解决方案
技术中心
中文
中文
English
PRODUCTS
产品中心
首页
·
配料系统
灌装系统
称重模块
称重系统
上料机
投料机
灌装机
分选机
电子秤
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
计量模块
称量模块
称重传感器
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
喂料机
混料机
混合机
上料系统
配料机
料斗秤
皮带秤
配料秤
投料系统
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
配料系统
称重给料机
称重输料机
称重供料机
称重控制系统
反应釜称重
称重减量机
灌装系统
填充机
灌料机
填充系统
灌装设备
灌装生产线
灌装机械
钢瓶秤
称重模块
计量模块
称量模块
称重传感器
称重系统
赋码系统
RFID系统
叉车称重
垃圾车称重
搬运车称重
堆高车称重
上料机
喂料机
混料机
混合机
上料系统
投料机
配料机
料斗秤
皮带秤
配料秤
投料系统
灌装机
液体灌装机
自动灌装机
定量灌装机
称重灌装机
称量灌装机
计量灌装机
防爆灌装机
称重分配机
分选机
分选秤
检重秤
检重机
检测机
输送机
航空行李秤
电子秤
防爆电子秤
防爆地磅
电子地磅
电子吊秤
称重仪表
添料机
添料机的主电气控制部分是西门子S7300系列PLCCPU317-2PN/ DP。灌装阀控制部分是控制系统模块EX484。西门子PLC负责安全功能,速度控制,高位缓冲罐液位控制,回料循环加热,CIP就地清洗,高度调节,信号交换等。西门子PLC控制系统由 Profibus总线和ASI总线两种总线组成。灌装机负责灌装阀计量筒液位控制,罐灌装液位控制,灌装阀气动控制,灌装角度时间控制等。灌装阀控制由 Powerlink总线和CANbus总线两种总线组成。
计量油漆灌装机
计量式油漆灌装机由PLC来进行控制,在压盖机上配置有专门的传感器,PLC发出指令控制压盖机发生压盖动作,压盖完毕后挡桶阀收起,传送带传送桶至下一个贴标机点位,专门的贴标机对传送带传递过来的桶进行自动感应完成对桶的自动贴标,通过伺服系统来对电机的运行和停止进行控制,以此来保证整个灌装过程中桶的运动精度。
填充机
填充机经计算得到桶盖表面图像中圆形加注口的位置信息,即加注口半径、加注口圆心生标和油枪高度。将相应位置信息传送至步进电机控制系统,由电机控制系统根据由计算机发出的脉冲指令,驱动轴步进电机,带动油枪运行至加注口上方,实现自动定位加注。
液体缓冲灌装机
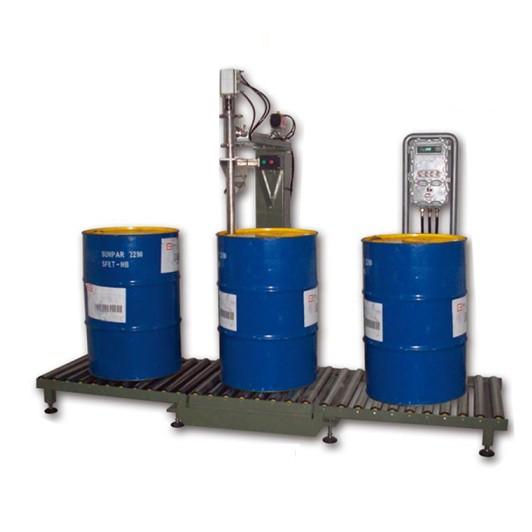
液体缓冲灌装机对进桶,分桶,桶定位,称重灌装,桶输送和压盖等过程进行全自动控制,可实现快速,高精度的多工位灌装。由输送链板传送过来的,规格一致的包装桶在进入生产线时,由分桶器将连续紧贴的桶按照一定的间距隔离开来,形成有一定间距的包装桶序列,实现方以前后两个挡板将前面的桶与后续的桶隔离开,两个挡板按一定的周期交替开关,借助辊道的运动将桶的间距拉开,形成等距的灌装桶序列。
丙醇填充机
丙醇填充机由步进电机驱动下降到达下限位,井由行程开关发出信号,PLC控制灌装阀全开启进行灌装。采用局域网实现了现场计算机与设备间的通讯,通过 RS485 网络即可与灌装机相互通讯。使用多个灌装机可以方便的构成 RS485 分布式的控制系统网络。
电子灌充地磅
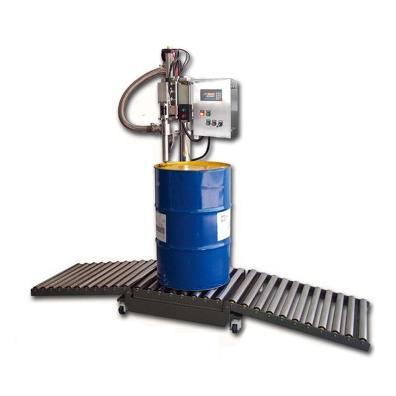
灌充地磅通过地磅上重量来实现定量灌装,直接根据称得的重量进行控制,采用两段式灌装阀,高精度称地磅平台,平台升降机构,步进电机和减速器等组成。通过对物料灌装过程将液体灌装机设定为两段式灌装,通过双作用多位置气缸控制灌装阀口的开度,来实现灌装阀大流量快速灌装和小流量慢速灌装的两段式灌装过程。
料斗称重系统
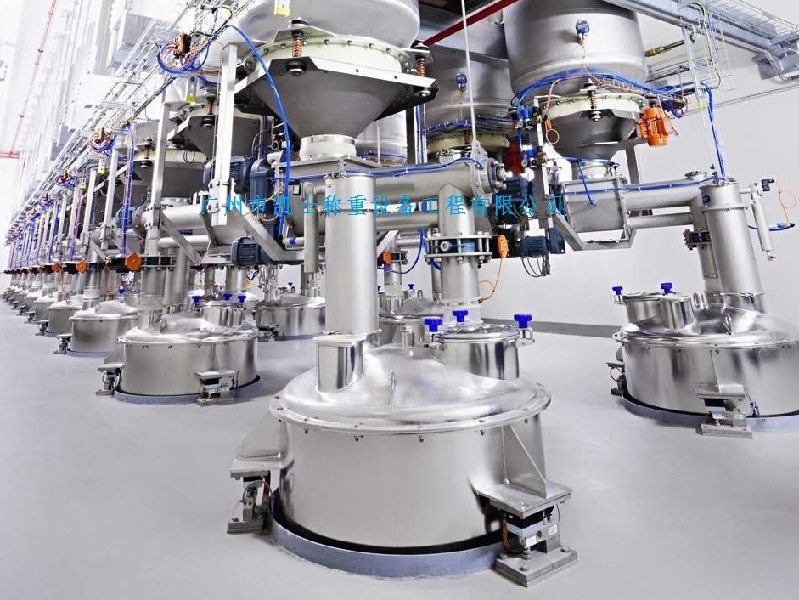
料斗称重系统经料斗通过称重模块计量后加入液体(或粉体)与定时混合,混合完毕后打开放料闸板,将混合料放入过渡仓。过渡料仓中的物料与称好的树脂同时均匀放入配合料斗提机将料送入料仓。完成对工艺现场温度、压力、流量、等实时监视,记录历史数据,完成生产参数记录,手/自动状态、配料状态、保护状态系统以声光报警形式预警,保证系统在全自动控制模式的稳定运行。
自动化配料系统
自动化配料系统作为中央控制区来完成称重加料的全过程,在配备之前工作人员开启加开关,PLC中央控制区发出信号,启动相应的电磁阀注入物料到反应釜中,与此同时称量模块开始工作。当反应罐的量增加到与定量设定指所设定的重量等值时,中央控制区接收到称重模块的动作信号,立即使加物料的电磁阀关闭,停止加物料。
称重粉末配料系统
称重粉末配料系统在进料给定时,先是粗料进给、系统采用闭环控制。当给定重未达到额定量的95%时,粗料进口阀门一直打开,进给速度较快。当重量达到95%时,称重模块发出信号,再通过执行机构关闭粗料进口阀门。此时细料进口阀门自动打开,当重量达到额定值时细料阀门关闭,称重完毕。
共1234条
30
31
32
{getSuffix2Page}
添料机
添料机的主电气控制部分是西门子S7300系列PLCCPU317-2PN/ DP。灌装阀控制部分是控制系统模块EX484。西门子PLC负责安全功能,速度控制,高位缓冲罐液位控制,回料循环加热,CIP就地清洗,高度调节,信号交换等。西门子PLC控制系统由 Profibus总线和ASI总线两种总线组成。灌装机负责灌装阀计量筒液位控制,罐灌装液位控制,灌装阀气动控制,灌装角度时间控制等。灌装阀控制由 Powerlink总线和CANbus总线两种总线组成。
计量油漆灌装机
计量式油漆灌装机由PLC来进行控制,在压盖机上配置有专门的传感器,PLC发出指令控制压盖机发生压盖动作,压盖完毕后挡桶阀收起,传送带传送桶至下一个贴标机点位,专门的贴标机对传送带传递过来的桶进行自动感应完成对桶的自动贴标,通过伺服系统来对电机的运行和停止进行控制,以此来保证整个灌装过程中桶的运动精度。
填充机
填充机经计算得到桶盖表面图像中圆形加注口的位置信息,即加注口半径、加注口圆心生标和油枪高度。将相应位置信息传送至步进电机控制系统,由电机控制系统根据由计算机发出的脉冲指令,驱动轴步进电机,带动油枪运行至加注口上方,实现自动定位加注。
液体缓冲灌装机
液体缓冲灌装机对进桶,分桶,桶定位,称重灌装,桶输送和压盖等过程进行全自动控制,可实现快速,高精度的多工位灌装。由输送链板传送过来的,规格一致的包装桶在进入生产线时,由分桶器将连续紧贴的桶按照一定的间距隔离开来,形成有一定间距的包装桶序列,实现方以前后两个挡板将前面的桶与后续的桶隔离开,两个挡板按一定的周期交替开关,借助辊道的运动将桶的间距拉开,形成等距的灌装桶序列。
丙醇填充机
丙醇填充机由步进电机驱动下降到达下限位,井由行程开关发出信号,PLC控制灌装阀全开启进行灌装。采用局域网实现了现场计算机与设备间的通讯,通过 RS485 网络即可与灌装机相互通讯。使用多个灌装机可以方便的构成 RS485 分布式的控制系统网络。
电子灌充地磅
灌充地磅通过地磅上重量来实现定量灌装,直接根据称得的重量进行控制,采用两段式灌装阀,高精度称地磅平台,平台升降机构,步进电机和减速器等组成。通过对物料灌装过程将液体灌装机设定为两段式灌装,通过双作用多位置气缸控制灌装阀口的开度,来实现灌装阀大流量快速灌装和小流量慢速灌装的两段式灌装过程。
料斗称重系统
料斗称重系统经料斗通过称重模块计量后加入液体(或粉体)与定时混合,混合完毕后打开放料闸板,将混合料放入过渡仓。过渡料仓中的物料与称好的树脂同时均匀放入配合料斗提机将料送入料仓。完成对工艺现场温度、压力、流量、等实时监视,记录历史数据,完成生产参数记录,手/自动状态、配料状态、保护状态系统以声光报警形式预警,保证系统在全自动控制模式的稳定运行。
自动化配料系统
自动化配料系统作为中央控制区来完成称重加料的全过程,在配备之前工作人员开启加开关,PLC中央控制区发出信号,启动相应的电磁阀注入物料到反应釜中,与此同时称量模块开始工作。当反应罐的量增加到与定量设定指所设定的重量等值时,中央控制区接收到称重模块的动作信号,立即使加物料的电磁阀关闭,停止加物料。
称重粉末配料系统
称重粉末配料系统在进料给定时,先是粗料进给、系统采用闭环控制。当给定重未达到额定量的95%时,粗料进口阀门一直打开,进给速度较快。当重量达到95%时,称重模块发出信号,再通过执行机构关闭粗料进口阀门。此时细料进口阀门自动打开,当重量达到额定值时细料阀门关闭,称重完毕。